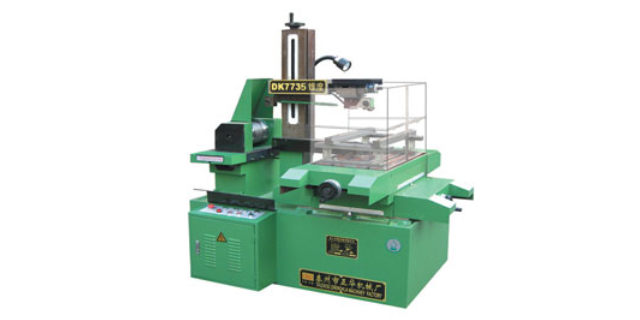
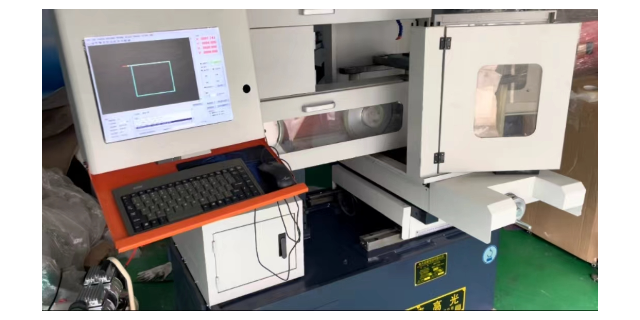
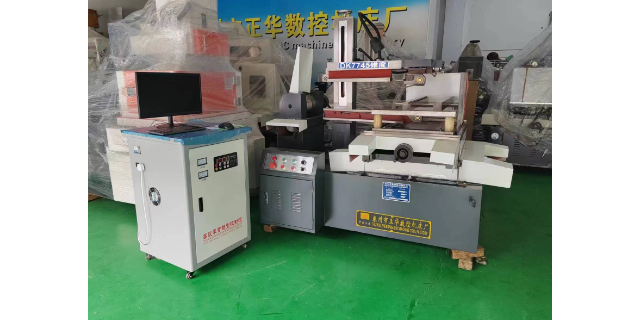
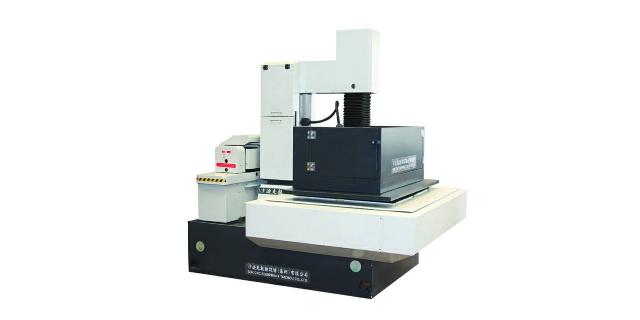
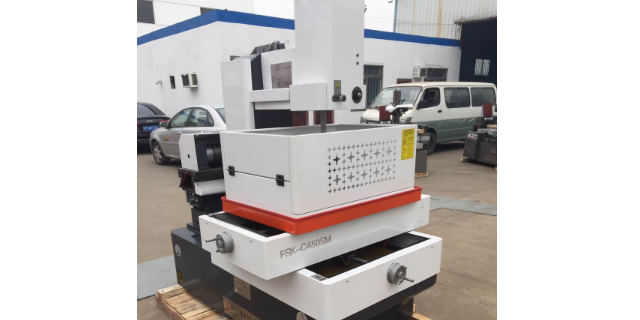
快走丝线切割怎么选?选择快走丝线切割机时需要考虑以下因素:1.切割精度:要根据要切割的材料厚度以及切割时所需要的精度来选择机器,一般厚度越大,要求的精度相对就降低,而精度越高的机器价格也会相对较高。2.切割速度:一些快走丝线切割机配备了较强的切割功率,可以提高切割速度,如果您需要高效率生产,请选择切割速度快的机器。3.切割范围:选择快走丝线切割机时也需要考虑切割范围,即可切割的尺寸,选择时要以实际需要为准。4.切割质量:在选择机器时,还需要考虑切割质量,一些快走丝线切割机可以很好地工作一段时间而不需要调整,而其他机器可能需要更频繁的调整才能保持切割质量。5.品牌和服务:还需要考虑品牌和服务。品牌的机器通常有更好的质量、更长的使用寿命和更好的服务,因此也会相对较贵。您可以根据自己的实际需求,综合以上因素来选择适合自己的快走丝线切割机。数控智能快走丝线切割机床批发。电火花快走丝线切割机床经销商
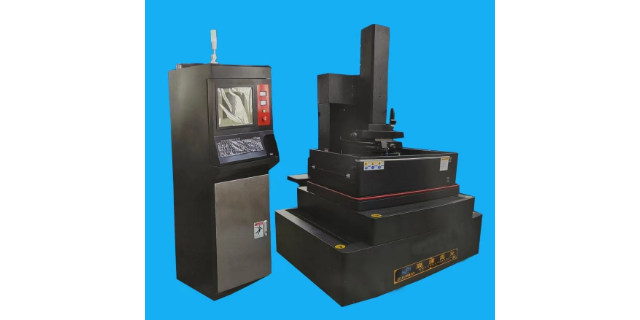
因此,任何复杂开始的零件能编制加工程序就能进行加工制作,也正是因为这个特点,线切切割机很适合生产加工小批量零件和试制品,它的优势是加工时间短,能灵活应用。并且为了能有效地节约贵重的材料,它的进行轮廓加工来所需加工的余量少。同时,由于线切割机床具有的微电脑控制技术和间隙补偿的功能,能够在加工玩去昂不同形状的两种模具时间中随意调节,这个功能可以去无视电极丝损耗,达到了加工精度高的作用。线切割机床的功能是准确切割,现在被应用于切割某些稀有特殊属性金属的特殊材料加工时,由于其特性这些特殊材料加工时几乎不可能去采用机加工的方法,但使用了线切割加工不论是节省经济成本,还是保证精度都有很大作用。电火花快走丝线切割机床经销商成都市快走丝线切割机床电话多少?

中走丝线切割机床和快走丝机床的区别是什么?区别:速度不一样中走丝并非指走丝速度介于高速与低速之间,而是复合走丝线切割机床,即走丝原理是在粗加工时采用高速(8-12m/s)走丝,快走丝上丝是电火花线切割的一种,也叫高速走丝电火花线切割机床(WEDM-HS),其电极丝(一般采用钼丝)作高速往复运动,走丝速度为8~10m/s,快走丝线切割机床钼丝损耗大是哪里问题?有多种可能性,首先可能是钼丝使用时间太长,变细了。冷却液不能用井水。被切割的材料杂质也容易引起断丝,比如铸铁,焊接。
关于线割编程的软件问题我们刚开始的时候还是用的autop软件,就是在DOS系统里运行的编程序软件,说实话非常落后,用它画个图麻烦的要死而且功能非常少,连标注都没有,颜色都没有,程序也不能保存,什么格式图层都没有,只能用来读取dxf文件,编一个3b程序,太落后了,我后来在网上看到有caxa编程软件后通过网购买到了这个软件和学习的书,那时候才2002年左右,(我上网很早的,那时候网购是直接先汇款到人家的银行账户里面,再等着人家发货的。申明一下Caxa线切割是软件,我没做广告)然后自己学习使用到慢慢带动全厂使用,用了大概一年时间,就大家全部转变过来了。武侯区DK7745快走丝线切割机床。
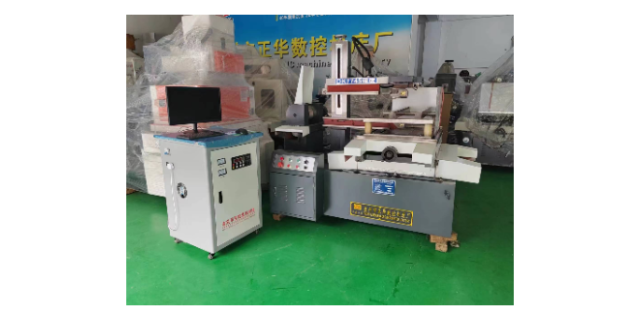
全部学会使用这个软件了,其实这个软件很好学,甚至半天就可以上手,几天就可以熟练,如果学会了,习惯了,这个软件用来编程绘图处理图档都非常方便,功能强大了太多,CAXA线切割是运行在windows里面的专业线切割软件,是基于CAXA电子图板的软件,CAXA是中国的国产绘图软件了,我个人觉得给我们线切割使用完全够用,也好学好记,它可以直接处理CAD的图档,可以编制各种3b,4b,iso文件,传送接口可以适应几乎所有的国产快走丝机床,切割线可以保存编辑,程序可以反读成线条数据,可以设置快捷键操作非常快捷方便,可以像CAD一样标注坐标、长度、角度,可以设置图层,颜色,线型,可以直接读取或转化dwg,dxf,autop,dat,wmf,等各种格式文件。直到现在还有一些人在用autop黑白dos界面编程序,我个人觉得真的有点繁琐低效,应该改变一下。数控智能快走丝线切割机床经销商。电火花快走丝线切割机床经销商
本地快走丝线切割机床哪家好?电火花快走丝线切割机床经销商
分中时还要熟悉电子尺的使用。关于电子尺的使用,有以下这些点l电子尺都有说明书,而且各种品牌的功能差不多,看一下有好处,可以学到不少东西。l电子尺能当计算器用,可以把XY的坐标转到计算器窗口上进行计算,然后又能把计算好的数字之间移到XY位置上。l在打孔机打孔的时候,电子尺能计算直线上分孔,圆周上分孔。掌握这些方法都不难,学会了有时用的上。就比如直线上分孔,当需要在同一条轴方向上等距打很多孔时,设置好参数,就可以换一个sdm坐标系,坐标摇到0位,就可以开打,对准到0位当然不会出错了,比定位到具体坐标简单多了,简单才更不容易出错。电火花快走丝线切割机床经销商
相对以前更简单,现在的机床里面就剩一块电路板,没什么要维修的,控制器里面稍微复杂一点,也就那么多零件...
【详情】打表要讲究方法,先不要锁的太死,打表大概要平的时候再锁死。凭经验熟悉调整的方向和数量。打表讲究的是速...
【详情】关于换导轮:换导轮是一个技术活,要非常细心才做的好,主要的要求是全程不要敲打来拆卸和装配。因为一敲打...
【详情】快走丝加工的原理是什么呢,下面我们大家一起来分析一下。电火花线切割是指电极接线脉冲电源的阴极,工件给...
【详情】由于线切割机床具备的功能,现在被延展应用于很多不同方面的加工模具零件电火花线切割加工,随着电火花线切...
【详情】线切割加工是通过电火花的放电原理对零件进行加工,也叫电火花线切割。具体是将工件接入脉冲电源正极,采用...
【详情】机床问题处理线割机床使用时间长了会有各种问题出来,有时候甚至经常需要维修,其实好多问题可以自己解决,...
【详情】快走丝线切割空走速度怎么调? 计算加工所需时间,需要控制火花机的参数变量。 1、这里...
【详情】相对以前更简单,现在的机床里面就剩一块电路板,没什么要维修的,控制器里面稍微复杂一点,也就那么多零件...
【详情】先要清楚在哪里找数,根据基准位置,是分中,单边还是取尖角,分中时先把功放减小到,这样避免大火花碰伤工...
【详情】关于换行程开关 行程开关是容易损坏的零件,所以坏了要及时更换,它不好用的时候经常会停机或短路或断丝,...
【详情】另外要说的是关于受伤的事情,线割这个工作比较容易受伤,(当然一般说的是割手指这种小伤,但是一旦割破了...
【详情】