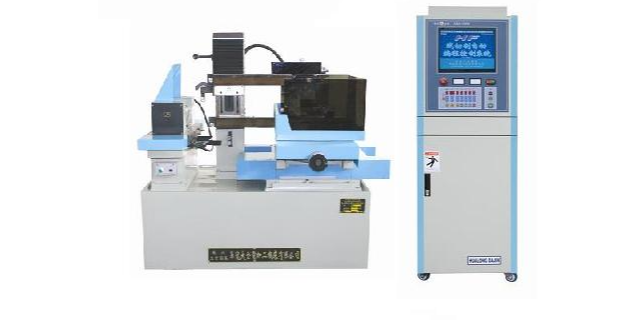
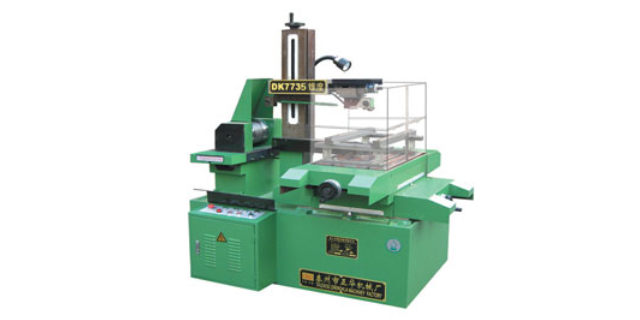
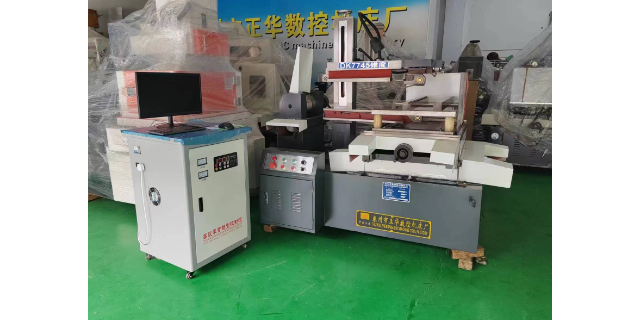
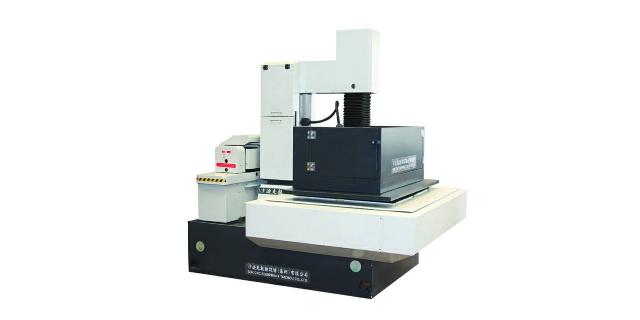
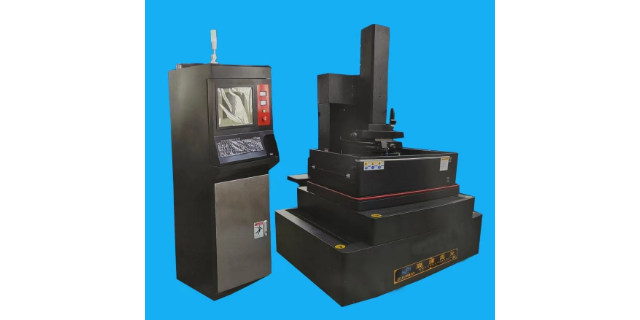
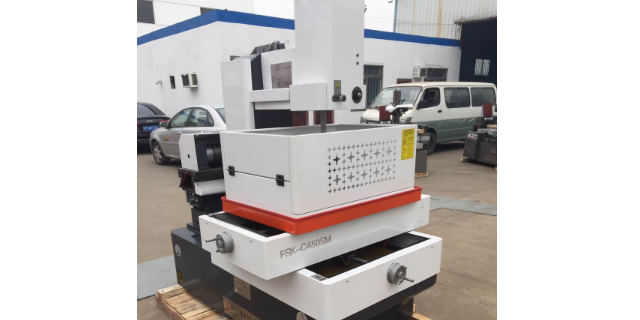
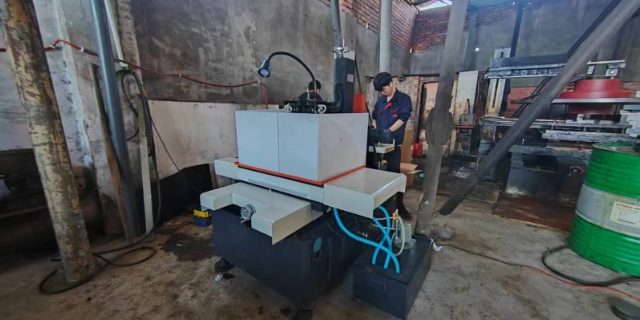
线切割机床做为冲压模具加工行业常用基本的设备,相信冲压模具从业人员一定再熟悉不过了。但是有很多同行对快走丝和慢走丝的区别却一直分不太细,在这里给大家详细的介绍下,线切割中快走丝和慢走丝到底有什么不同。、走丝速度不同。线切割机床中,快走丝和慢走丝是按照电极丝在工作时走丝速度来区分的,快走丝的走丝速度一般为300-700m/min。慢走丝的走丝速度一般为3-15m/min。第二、电极丝材料不同。快走丝的电极丝一般使用钼丝,钼丝直径较粗一般为0.1-0.2mm。而慢走丝的电极丝一般采用铜丝或者其他的金属涂覆线,丝经为0.03-0.035mm。第三、工作液不同。快走丝要求不太严格,工作液一般使用乳化液。慢走丝的工作液为去离子水或者煤油,而且还需配备过滤系统,在生产中不断过滤工作液中的杂质。第四、精度不同。快走丝由于是电极丝循环使用,随着电极丝的不断磨损,影响了加工精度。快走丝一般加工出来的产品精度为±0.015~0.02mm,。慢走丝的电极丝不循环使用,提高了加工精度,机床的加工精度可以达到±0.002mm。DK7745快走丝线切割机床行价。成都耐腐蚀快走丝线切割机床现货
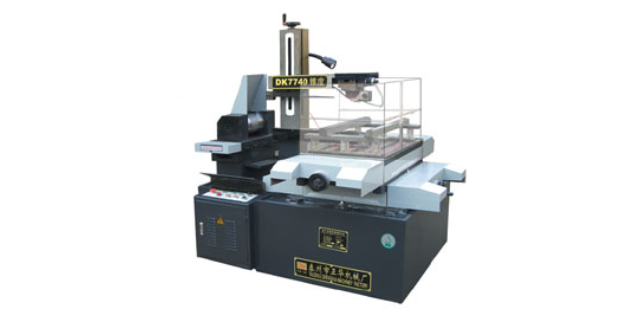
因此,任何复杂开始的零件能编制加工程序就能进行加工制作,也正是因为这个特点,线切切割机很适合生产加工小批量零件和试制品,它的优势是加工时间短,能灵活应用。并且为了能有效地节约贵重的材料,它的进行轮廓加工来所需加工的余量少。同时,由于线切割机床具有的微电脑控制技术和间隙补偿的功能,能够在加工玩去昂不同形状的两种模具时间中随意调节,这个功能可以去无视电极丝损耗,达到了加工精度高的作用。线切割机床的功能是准确切割,现在被应用于切割某些稀有特殊属性金属的特殊材料加工时,由于其特性这些特殊材料加工时几乎不可能去采用机加工的方法,但使用了线切割加工不论是节省经济成本,还是保证精度都有很大作用。成都耐腐蚀快走丝线切割机床现货成都市快走丝线切割机床电话多少?
上钼丝是要小心的事情,因为很容易上丝失败,上到一半断了、掉了导轮、缠住了等等,就浪费了,新钼丝浪费是很可惜的,操作的人也要麻烦的把没上好的钼丝拉掉,再重新上,这种情况是谁都不愿意遇到的,所以上钼丝前要把导轮弄干净,注意手拿稳,戴上手套,还要把拇指包起,这样免得烫伤。钼丝要紧好,行程要调节好,如果会冲出头,那就调整行程开关的螺丝,调整到不会冲过头,也不会压的太紧,这样能延长行程开关使用寿命,也不至于两头留太长,浪费钼丝的使用价值。
hl控制系统内的设置1、锥度菜单内的锥度角按单边计,单位:度2、逆时针编程时,锥度角取正,工件上小下大,正锥;锥度角取负,工件上大下小,倒(负)锥;3、顺时针编程时,锥度角取正,工件上大下小,倒(负)锥;锥度角取负,工件上小下大,正锥;四、注意事项1、正式切割之前一定要先模拟加工一次,以便查看u、v轴的行程,即查看umax、vmax的值,正负值之和不超过u、v轴的行程即可正式加工。2、正式加工时的锥度设定要与模拟加工时的锥度设定相同。3、正式加工之前要一次确定切割方向、工件的基准面、机床的锥角及确认模拟无误后方能开始加工,以防报废工件。4、切割时,进给速度(即切割速度)要较一般加工时稍微慢一些,电流要稍微低些,而且一定要注意工作液的出水正常。5、加工完时要留意一段程序要手动加工完,否则会导致钼丝不能回到原来垂直的位置。6、一般切割完锥度工件后需要紧丝一次,以保证钼丝在储丝筒上的松紧均匀,正常切割加工一般2~4小时需要紧丝一次。7、切割时要多观察机床的切割情况,以防异常情况的发生。8、切割加工完后记得工件要及时取出,清洗。9、工件加工完要进行测量,以确认工件的精度。快走丝线切割机床行价.
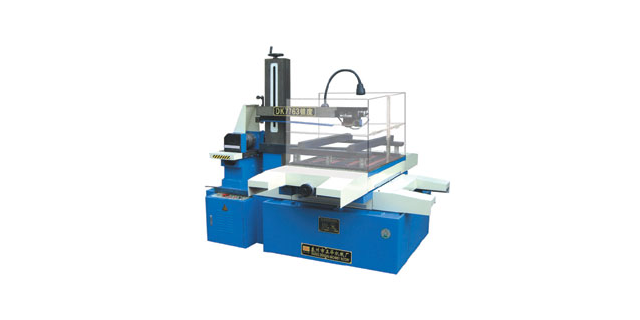
快走丝加工的原理是什么呢,下面我们大家一起来分析一下。电火花线切割是指电极接线脉冲电源的阴极,工件给脉冲电源的阳较高频脉冲电源供电后,工件与电极之间的距离小于放电距离时,脉冲功率将介质(操作液)电离穿透,形成放电通道。由于电场力的作用,许多带负电荷的电子高速跑到两极,带正电荷的离子跑到阴极,在高温区域,由于极性效应,极射与分配给工件的能量不同,因此极射和工件的表面温度也不同。另外,电极丝的熔化温度远高于工件材料的熔化温度,因此,由于极丝高速离开高温区域,因此,在高温区域,电极的腐蚀量远小于工件的腐蚀量。这导致工件表面有更大的凹陷,电极表面有更大的洞。由于加工过程连续,步进电动机不断控制进给,以保持电极丝和工件之间保持放电所需的间隙,因此工件逐渐切断间隙。云南省DK7745快走丝线切割机床。成都耐腐蚀快走丝线切割机床现货
快走丝线切割机床供应商家哪家好?成都耐腐蚀快走丝线切割机床现货
先要清楚在哪里找数,根据基准位置,是分中,单边还是取尖角,分中时先把功放减小到,这样避免大火花碰伤工件,火花太大很快就能在模具上割一条槽,这样很不好。有的模具对外形光洁度有要求,这样在外形上碰出槽,分分钟可能被罚甚至报废。然后,分中前要调整好垂直,特别是五金模板,和冲头之类的,找数前是要校垂直的。模板校垂直要通过一个方块借铁,这个方铁碰数和接触模板的两个面是必须标准的90度,而且表面要干净,模板也要干净,所以用借铁校垂直之前一定要擦干净借铁和模板表面。模板表面有毛刺的还要用砂轮片磨平,这是要细心的地方。借铁是慢走丝割完不要的废料,慢走丝精度很高,所割出来的即使是废料也是标准光滑的,当然必须是90°那种,不然会弄错一大推东西。因为调垂直是个高频的工作。取数时碰数要准,各个方向一样大小,这样才能分准。单边碰数的要记得加进去半个钼丝位,大概0.1,但不是总是0.1,钼丝很细的时候就少加一点,一般单边碰数不能火花太大,不然会比实际准数碰进去太多。有时候借边加工可以不加,但加没加自己一定要记清楚。成都耐腐蚀快走丝线切割机床现货
相对以前更简单,现在的机床里面就剩一块电路板,没什么要维修的,控制器里面稍微复杂一点,也就那么多零件...
【详情】打表要讲究方法,先不要锁的太死,打表大概要平的时候再锁死。凭经验熟悉调整的方向和数量。打表讲究的是速...
【详情】关于换导轮:换导轮是一个技术活,要非常细心才做的好,主要的要求是全程不要敲打来拆卸和装配。因为一敲打...
【详情】快走丝加工的原理是什么呢,下面我们大家一起来分析一下。电火花线切割是指电极接线脉冲电源的阴极,工件给...
【详情】由于线切割机床具备的功能,现在被延展应用于很多不同方面的加工模具零件电火花线切割加工,随着电火花线切...
【详情】线切割加工是通过电火花的放电原理对零件进行加工,也叫电火花线切割。具体是将工件接入脉冲电源正极,采用...
【详情】机床问题处理线割机床使用时间长了会有各种问题出来,有时候甚至经常需要维修,其实好多问题可以自己解决,...
【详情】快走丝线切割空走速度怎么调? 计算加工所需时间,需要控制火花机的参数变量。 1、这里...
【详情】相对以前更简单,现在的机床里面就剩一块电路板,没什么要维修的,控制器里面稍微复杂一点,也就那么多零件...
【详情】先要清楚在哪里找数,根据基准位置,是分中,单边还是取尖角,分中时先把功放减小到,这样避免大火花碰伤工...
【详情】关于换行程开关 行程开关是容易损坏的零件,所以坏了要及时更换,它不好用的时候经常会停机或短路或断丝,...
【详情】另外要说的是关于受伤的事情,线割这个工作比较容易受伤,(当然一般说的是割手指这种小伤,但是一旦割破了...
【详情】