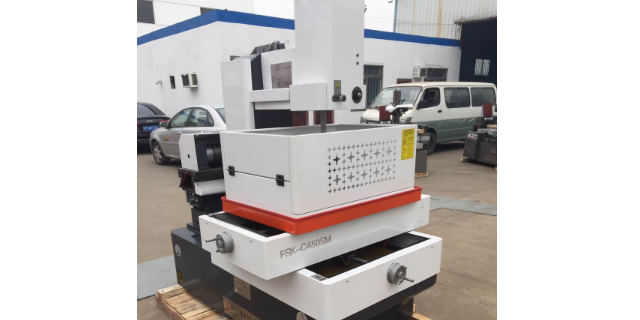
关于换导轮:换导轮是一个技术活,要非常细心才做的好,主要的要求是全程不要敲打来拆卸和装配。因为一敲打就无法保证安装没有损伤,有损伤就影响精度了。换导轮是有的工具的,用工具来拆装轴承,就不需要敲敲打打,另外要弄干净,这样也不至于要敲打,可以用手就能推进去.然后上下对齐,锁紧螺丝,就完成了。上导轮要用黄油涂在里面,还要通过挤压充满到轴承内部,整个充满黄油能起到很好的润滑作用,能延长使用寿命,保持转动顺畅。数控智能快走丝线切割机床批发。成都实验室快走丝线切割机床厂家供应
所以这几种机床都有一样的参数要调节,那就是脉冲宽度,脉冲间隔,电压大小,功放数量这几个共同的参数。功放多肯定就电流大,就加工快,但是可能会断丝积碳等等,脉冲宽度是指脉冲电流持续的时间,在其他参数不变时,脉冲宽度增大,切割速度明显增加,来不及排出,造成切割过程不稳,反而使切割速度下降,表面质量变差,电极丝的损耗加大甚至断丝。脉冲间隔是指两个连续脉冲之间的时间,它直接影响平均电流,在其他参数不变时,脉冲间隔减小相当于增加了单位时间内的放电次数,平均电流增大,切割速度加快,但脉冲间隔过小,会造成电弧放电和断丝。我的经验是加工厚工件时,就要加大脉冲间隔,加大脉冲宽度,减小跟踪速度,以免短路回退。如果高工件还是割不动,就换新钼丝,换干净切削液,导电块有槽的地方把它换个没槽的方向,导电接触良好,这样就可以割的动了。成都实验室快走丝线切割机床厂家供应成都市快走丝线切割机床常见问题。
hl控制系统内的设置1、锥度菜单内的锥度角按单边计,单位:度2、逆时针编程时,锥度角取正,工件上小下大,正锥;锥度角取负,工件上大下小,倒(负)锥;3、顺时针编程时,锥度角取正,工件上大下小,倒(负)锥;锥度角取负,工件上小下大,正锥;四、注意事项1、正式切割之前一定要先模拟加工一次,以便查看u、v轴的行程,即查看umax、vmax的值,正负值之和不超过u、v轴的行程即可正式加工。2、正式加工时的锥度设定要与模拟加工时的锥度设定相同。3、正式加工之前要一次确定切割方向、工件的基准面、机床的锥角及确认模拟无误后方能开始加工,以防报废工件。4、切割时,进给速度(即切割速度)要较一般加工时稍微慢一些,电流要稍微低些,而且一定要注意工作液的出水正常。5、加工完时要留意一段程序要手动加工完,否则会导致钼丝不能回到原来垂直的位置。6、一般切割完锥度工件后需要紧丝一次,以保证钼丝在储丝筒上的松紧均匀,正常切割加工一般2~4小时需要紧丝一次。7、切割时要多观察机床的切割情况,以防异常情况的发生。8、切割加工完后记得工件要及时取出,清洗。9、工件加工完要进行测量,以确认工件的精度。
根据经验,一般新钼丝补偿0.095-0.1就可以了,不同机床自己凭经验来确定,有的机床要补偿0.11才能配顶针刚刚好,因为不同的机床高频电源参数不同,要靠经验来确定补偿大小。l镶针:镶针是镶进去不活动的,能敲进去就可以,所有比顶针要紧一点,一般割实数就行。l销钉:直接上下定位的,割紧点也行,直径太小的销钉也不能太紧l镶件孔:割实数,要割光洁度好,参数调慢一点,功放合理,水要调好,钼丝要紧。l镶件:相对要要求低一点,一般会留余量磨床加工,如果单边大0.1加工,那就很容易掌握了,要不然就慢走丝直接加工到位了,现在前后模很少快走丝加件孔和镶件了。如果要割实数的镶件,就要割慢点,要紧钼丝把水调好,各方面做到尽量提高精度和光洁度。成都快走丝线切割机床实力厂家。
时候要了解是哪些工件要加工,加工位置、内容、数量、基准位置,加工方法,要注意的问题,每件工件对应的图纸和电子图档在哪里,各种要求都要标明在图纸上,还有时间要求,弄清楚工件的缓急程度,方便加工先后顺序。不同的工件不同的要求,这个根据经验,比如铜公清角,要了解火花位,精公还是粗公,锥度基面等参数,镶件要了解用用么材料,割几件,模板割孔要看什么孔顶还是镶,还是其他孔,要割实数还是放大还是缩小,工件有很多相似的,有很多同类的,要分清楚编号和图纸以及电子图档,要一一对应,弄错了就割错。要配合的地方要了解配合度,还有光洁度要求,还有锥度大小,正倒锥,基面位置,等等,都要了解清楚,交接是个非常重要的环节,如果不了解清楚,到加工时就麻烦了,不是弄错就是缺少必要的信息,又要去问。西南地区快走丝线切割机床厂家代理。成都实验室快走丝线切割机床厂家供应
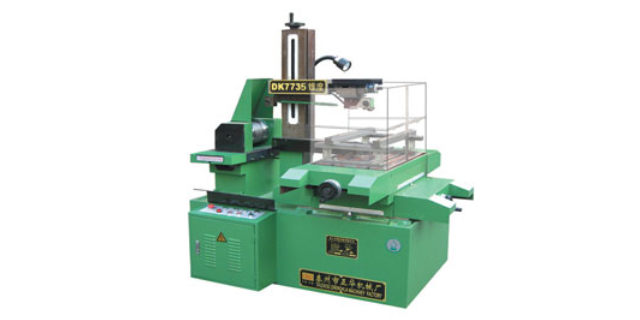
双流区DK7745快走丝线切割机床。成都实验室快走丝线切割机床厂家供应
从事快走丝中走丝线切割很多年了,这么多年做同一种工作,从原来的加工店到后来的模具厂,关于线割加工的各种情况,遇到了太多。经历了太多的错误,失败,教训,也总结了不少方法,所以我也算是有我的一套经验的,一般人都不会花时间把这些经历经验写下来,我把它写下来,和大家做一个分享和交流。下面开始正题。线切割是电加工的一种,快走丝,慢走丝,火花机,细孔放电打孔机都是电加工,都是利用高频电源,火花放电来蚀除金属材料的特性来工作的。成都实验室快走丝线切割机床厂家供应
相对以前更简单,现在的机床里面就剩一块电路板,没什么要维修的,控制器里面稍微复杂一点,也就那么多零件...
【详情】打表要讲究方法,先不要锁的太死,打表大概要平的时候再锁死。凭经验熟悉调整的方向和数量。打表讲究的是速...
【详情】关于换导轮:换导轮是一个技术活,要非常细心才做的好,主要的要求是全程不要敲打来拆卸和装配。因为一敲打...
【详情】快走丝加工的原理是什么呢,下面我们大家一起来分析一下。电火花线切割是指电极接线脉冲电源的阴极,工件给...
【详情】由于线切割机床具备的功能,现在被延展应用于很多不同方面的加工模具零件电火花线切割加工,随着电火花线切...
【详情】线切割加工是通过电火花的放电原理对零件进行加工,也叫电火花线切割。具体是将工件接入脉冲电源正极,采用...
【详情】机床问题处理线割机床使用时间长了会有各种问题出来,有时候甚至经常需要维修,其实好多问题可以自己解决,...
【详情】快走丝线切割空走速度怎么调? 计算加工所需时间,需要控制火花机的参数变量。 1、这里...
【详情】相对以前更简单,现在的机床里面就剩一块电路板,没什么要维修的,控制器里面稍微复杂一点,也就那么多零件...
【详情】先要清楚在哪里找数,根据基准位置,是分中,单边还是取尖角,分中时先把功放减小到,这样避免大火花碰伤工...
【详情】关于换行程开关 行程开关是容易损坏的零件,所以坏了要及时更换,它不好用的时候经常会停机或短路或断丝,...
【详情】另外要说的是关于受伤的事情,线割这个工作比较容易受伤,(当然一般说的是割手指这种小伤,但是一旦割破了...
【详情】