斜轧穿孔机的设备由哪几部分组成?穿孔机设备由主传动、前台、机架和后台四大部分组成。主传动一般由主电机或主电极+变速箱组成。前台设备一般包括受料槽、导管和推钢机组成。机架中包括轧辊和导向设备(导盘或导板)。后台设备主要包括定心辊、毛管回送辊道、顶杆小车、顶杆小车的止推座及将毛管从穿孔机组运送到轧辊机组的运输设备,常见的运输设备有传送链、回转臂和电动车。主传动的方式及特点?穿孔机的主传动电机可以使用直流电机或交流电机。直流电机一般通过传动轴直接与轧辊连接,而交流电机则通过减速机和传动轴与轧辊连接。一个机组可以使用一个电机,即一个电机连接减速机,减速机输出两个输出轴用来驱动轧辊。也可以每个轧辊使用一个电机单独驱动。穿孔机使用的接轴有万向接轴和十字头接轴。十字头接轴具有良好的调节性能,无论在水平面和垂直平面内都可以产生相对的角位移。打孔机日常保养须知 打孔机常见故障及解决方法。电火花穿孔机加工
(1)可穿轧高合金钢等低塑性难变形金属。锥形辊斜轧穿孔机的轧辊直径由入口向出口方向逐渐增大,轧辊的线速度也随之相应增加,它正好与金属变形的流动速度逐渐增加相一致。其作用:一是“拉着”金属向出口方向流动,有利于抑制孔腔产生;二是减少了毛管的扭转变形,减小(甚至消除)了毛管的周向剪切应力。二者都有利于高合金管坯的穿孔。(2)可穿轧薄壁毛管,提高毛管质量。由于锥形辊和导盘的作用,改善了金属的变形条件和运动学条件,减少了金属在变形区中的附加变形,既有利于提高毛管的径壁比(桶形辊斜轧穿孔机的D/S在15左右,锥形辊斜轧穿孔机的D/S超过20),又有利于提高毛管内、外表面质量和壁厚精度。毛管的壁厚不均可控制在4%以下。(3)有利于调整毛管外径。通过调整辗轧角和喂入角的大小,可以方便地控制毛管的扩(减)径量,实现减径穿孔、等径穿孔和扩径穿孔。用一种直径的管坯,可以穿轧成多个规格的毛管。比较大扩径率达40%。(4)穿孔效率高。锥形辊斜轧穿孔机出口处的轧辊直径比较大,穿孔速度快,每分钟可穿轧2~4支毛管。物流穿孔机供应商电火花穿孔机能加工多小的孔。
孔机机座(牌坊)有哪几部分组成?穿孔机的机座大多由包括以下几部分:1)转鼓,又称作轧辊箱。作用是放置轧辊,轧辊在转鼓内滑动或与转鼓紧固在一起。2)轧辊倾角调整装置,常用的驱动设备是电机+蜗轮蜗杆+定位器(编码器),作用在转鼓上。一般放置的位置在牌坊的侧面。由于立式穿孔机的下转鼓在水平面以下,冷却水及氧化铁皮的长时间冲刷,工作环境恶劣,给电机的维护带来困难,用液压马达替代电极可以解决此问题。3)轧辊倾角调整的平衡装置与轧辊倾角调整装置组合,消除穿孔过程中产生的间隙和冲击。根据转鼓的形状不同,安装的位置可以与倾角调整装置在一侧或另外一侧。常使用液压缸实现此功能。
电火花穿孔机是一种高精度的金属加工设备,广泛应用于模具制造、航空航天、汽车制造等领域。而为了确保电火花穿孔机的有效操作和加工质量,安装时需要考虑一些场所及位置的要求。本文将就此展开讨论。首先,电火花穿孔机的安装场所应具备良好的通风条件。穿孔过程会产生大量光污染和烟尘,如果没有良好的通风设备,不*会影响操作人员的视野和呼吸系统,还有可能对设备产生负面影响。因此,安装场所应设有强制通风装置,以确保室内空气的流动和污染物的排除。简析高速电火花穿孔机常见故障现象产生原因及处理方法。
穿孔机轧辊形状有哪些?穿孔机轧辊形状主要有盘式辊、桶形辊和锥形辊,盘式辊现很少使用,常用的是桶形辊和锥形辊。从大体的形状来看,桶形辊和锥形辊度一般是由两个锥形段组成的,即入口锥和出口锥。如果细分的话,入口锥又可以分为一段式和两段式,两段式是为了改善咬入条件和减少从车次数。根据毛管扩径量的需求,出口锥也可以分为一段式和两段式,两段式用于大扩径量的机组。另外,有的轧辊在入口锥和出口锥之间采用过渡带即轧制带,有的则没有。轧制带的作用是防止两锥相接处形成尖锐棱角,这种棱角在穿孔时会使毛管外表面产生划伤。穿孔机国内比较好的品牌。电火花穿孔机加工
穿孔机开机时机头为什么向上跑?电火花穿孔机加工
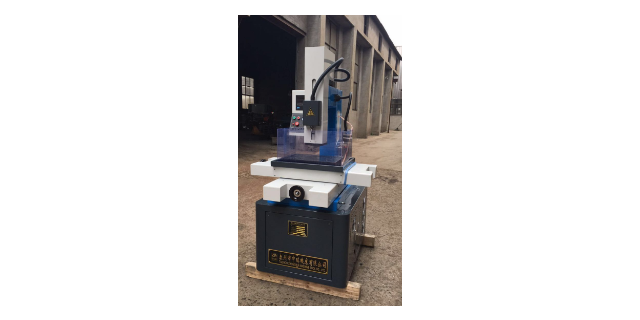
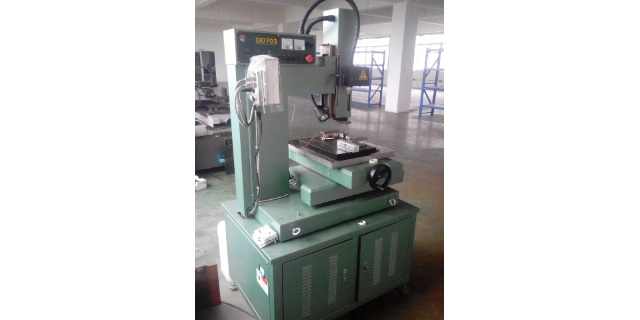
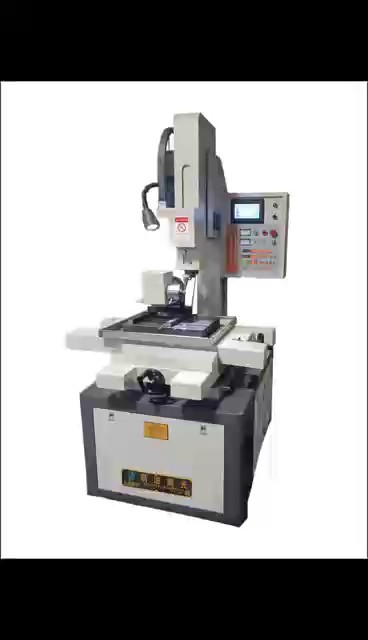
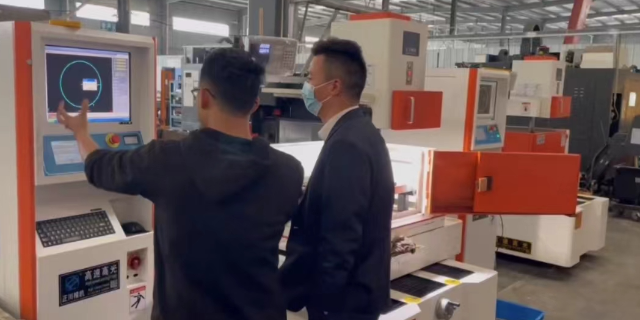
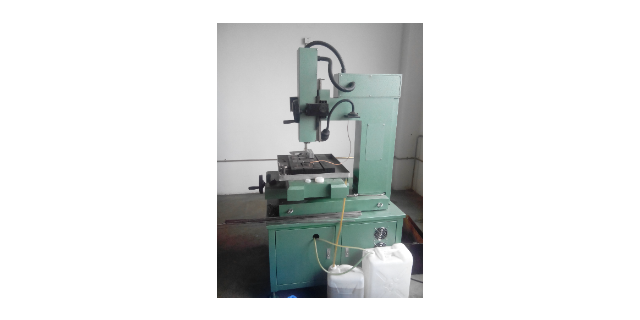
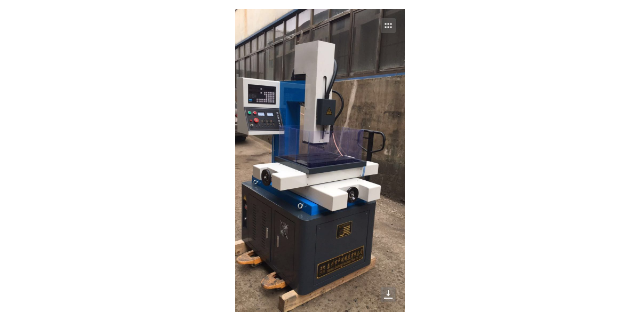
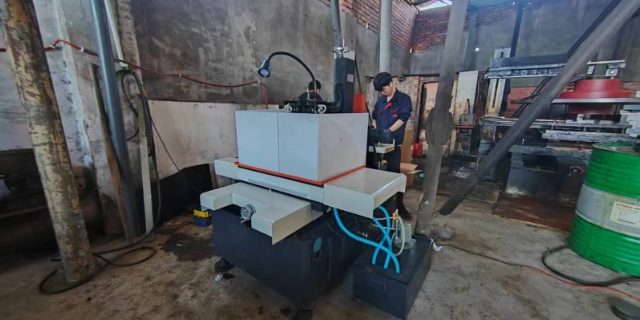
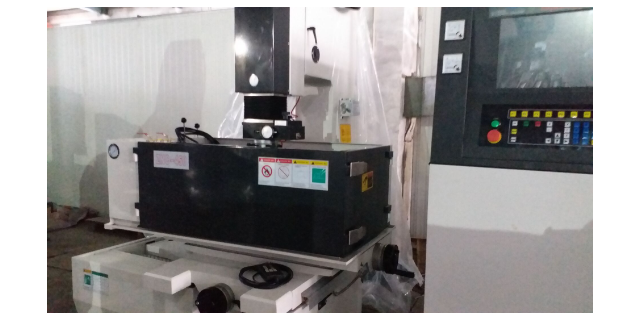
电火花穿孔机也称电火花打孔机、电火花小孔机、电火花细孔放电机,其工作原理是利用连续上下垂直运动的细金属铜管(称为电极丝)作电极,对工件进行脉冲火花放电蚀除金属成型。与电火花线切割机床、成型机不同的是,它电脉冲的电极是空心铜棒,介质从铜棒孔中间的细孔穿过,起冷却和排屑作用。电极与金属间放电产生高温腐蚀金属达到穿孔的目的,用于加工超硬钢材、硬质合金、铜、铝及任何可导电性物质的细孔。小可加工0.015mm的小孔,也可加工带有锥度的小孔,被使用在精密模具加工中,一般被当作电火花线切割机床的配套设备,用于电火花线切割加工的穿丝孔、化纤喷丝头、喷丝板的喷丝孔、滤板、筛板的群孔、发动机叶片、缸体的散热孔、液压、气动阀体的油路、气路孔等。电火花穿孔机加工
(1)可穿轧高合金钢等低塑性难变形金属。锥形辊斜轧穿孔机的轧辊直径由入口向出口方向逐渐增大,轧辊的线...
【详情】导板的设计要素有些?导板的设计原则是:一种管坯需要设计一种导板,如果是用一种管坯生产不同尺寸的毛管,...
【详情】管坯定心机的组成结构?定心方法有两种,即热定心和冷定心。热定心是用压缩空气或液压在热状态下冲孔。特点...
【详情】安装场所应具备良好的供电和接地设施。电火花穿孔机一般需要较大的电功率支持,因此安装场所应有稳定的电源...
【详情】机架盖的打开方式?常见的机架盖打开方式有以下几种:1)整体拆卸的机架盖,多见于老式的小机组,如76机...
【详情】三辊式穿孔机的特点是:i.由于三个辊呈等边三角形布置,因而在变形中管坯横断面的椭圆度小;ii.由于三...
【详情】注:Roll—轧辊;plug---顶头;diescherDisc—狄舍尔导盘8.锥形辊穿孔机和桶形辊...
【详情】斜轧穿孔机的设备由哪几部分组成?穿孔机设备由主传动、前台、机架和后台四大部分组成。主传动一般由主电机...
【详情】