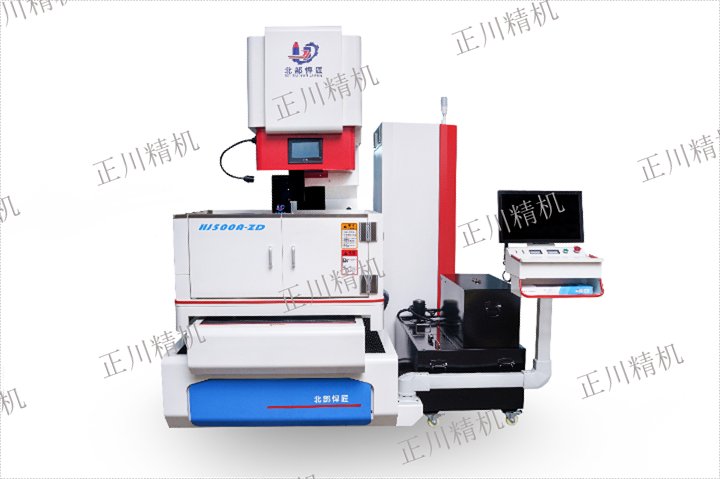
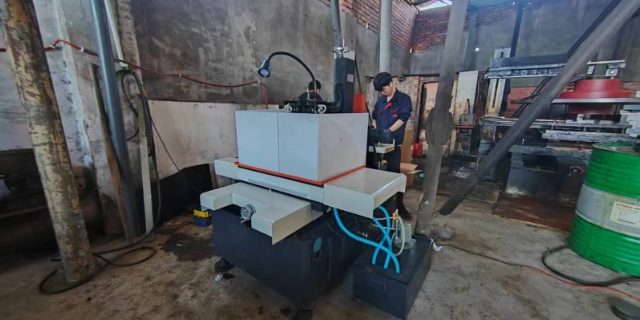
线切割加工的变形大小与工件的结构有关系。窄长形状的凹模、凸模易产生变形,其变形的大小与形状复杂程度、长宽比等有关系;壁厚较薄的工件容易产生变形。如果变形非常小,在加工要求的精度范围以内,这种变形几乎可以忽略不计。但如果变形超出了加工精度要求,会使尺寸出现明显偏差,影响工件的加工形状。造成变形的原因是多方面的,譬如,材料问题、热处理问题、结构设计问题、工艺安排问题及线切割时工件的装夹和切割路径选择问题等等。这些多方面的原因将导致材料内部应力作用发生变形。中走丝线切割精度怎么样?成都高速精密自动穿丝线切割机床加工定制
电火花线切割技术领域,尤其是涉及一种电火花线切割机床自动穿丝装置及穿丝方法,包括绕丝辊,四个导丝轮,安装板和两条水平的送丝槽,还包括送丝机构,所述送丝机构有两组分别设置在两条送丝槽内,每组所述送丝机构包括滑动座,凸轨,丝杆和驱动电机,所述凸轨在送丝槽的内底面纵向延伸设置,所述滑动座位于送丝槽内,且底部设有与凸轨匹配的卡槽,使得滑动座只能沿凸轨纵向滑动,所述丝杆贯穿滑动座并与滑动座螺纹配合.本发明中送丝和夹丝操作同步进行,无需分开操作,即在送丝的同时,可实现对电火花线的夹持固定成都高速精密自动穿丝线切割机床加工定制成都 机床线切割 切割效率高。
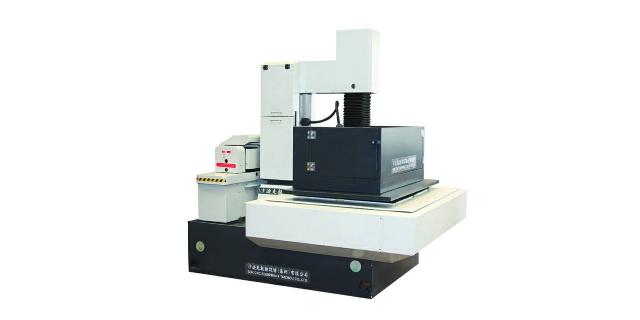
随着航空航天、3C产品对模具与零件加工精度要求越来越高,促使电火花线切割机床功能与加工性能指标不断提升,现就电火花线切割机床未来技术发展方向进行探讨,希望对电火花线切割机床制造厂家在技术创新道路上起到一定参考作用。一、电火花线切割机床产品技术性能分层趋势。慢走丝线切割机床达到比较好表面粗糙度Ra<0.008μm、精度±1μm的技术性能指标,中走丝线切割机床性能指标普遍在比较大切割效率250mm~2/min、比较好表面粗糙度Ra0.8μm、切割工件精度小于0.01mm及以上,未来电火花线切割机床的各项性能指标会不断提升,中走丝线切割机床号慢走丝线切割机床形成高低搭配、相互竞争、不断提高的局面。二、不断提升电火花线切割机床实用性加工技术指标。电火花线切割机床加工性能指标提升速度趋于放缓,但电火花线切割机床实用性加工技术指标提升空间还很大,各机床制造厂家应把重心放在实用性加工技术指标提高上。三、机床精度保持性提高与数控功能的不断丰富。直线驱动电机、高精度全闭环控制数控系统等在电火花线切割机床上应用,机床的结构设计上更加重视机体的热平衡问题,电火花线切割机床精度保持性与数控功能会继续得到提升。
一种用于收丝系统自动穿丝检测结构的金属检测片,包括承压机构,转折机构和压丝机构,所述转折机构的一侧一体成型有压丝机构;所述压丝机构包括压丝板,凸起部,燕尾槽,压丝部和疏水部;所述压丝板的一侧开设有燕尾槽,所述压丝板的两侧设有两个疏水部,所述压丝板的上表面中部设有凸起部,所述凸起部位于两个疏水部之间;本发明通过将压丝板的压丝部贴合在收丝轮外侧,水珠落在压丝板上时,由于疏水部的设置,水珠会向压丝板的外侧运动,通过燕尾槽的端部离开压丝板,避免接触压丝部,导致干扰电极丝工作的情况出现,保证穿丝工作的顺利进行.电火花数控线切割机床参数。
20世纪60年代末,往复走丝线切割机床在我国研制成功,凭借其简单的结构和较高的性价比在中,低精度加工领域得到迅速推广.但受加工原理等因素的影响机床的断丝问题始终无法避免,而且由于缺乏有效的穿丝机构机床断丝后只能进行手动上丝,这极大的影响了零件的加工精度和机床的加工效率.因此研究往复走丝线切割机床的自动穿丝装置极具现实意义,它不*可以提高零件加工的合格率还能够带来直接的经济效益. 本文通过分析机床断丝的原因和手动穿丝的过程,总结出实现机床自动穿丝需要解决的难题.同课题组于镭健设计的快速上丝装置解决了电极丝的自... 展开 20世纪60年代末,往复走丝线切割机床在我国研制成功,凭借其简单的结构和较高的性价比在中,低精度加工领域得到迅速推广.但受加工原理等因素的影响机床的断丝问题始终无法避免,而且由于缺乏有效的穿丝机构机床断丝后只能进行手动上丝,这极大的影响了零件的加工精度和机床的加工效率.因此研究往复走丝线切割机床的自动穿丝装置极具现实意义,它不*可以提高零件加工的合格率还能够带来直接的经济效益. 本文通过分析机床断丝的原因和手动穿丝的过程,总结出实现机床自动穿丝需要解决的难题.线切割机价格多少钱一台?成都高速精密自动穿丝线切割机床加工定制
电火花中走丝线切割机床如何正常运转?成都高速精密自动穿丝线切割机床加工定制
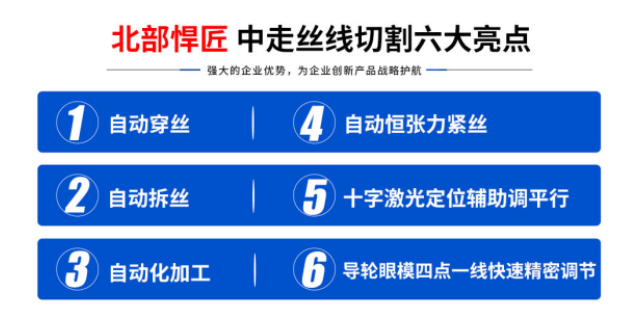
上丝,电极丝的一端固定在圈丝筒上并进行收卷,电极丝的另一端依次穿过压丝机构、限位板上的水嘴后穿在引针线上,然后将引针线移动至接线器处,并使接线器处于接丝状态,通过驱动装置和连接部将接线器收卷在圈丝筒上,电极丝、引针线、接线器、连接部和圈丝筒形成运丝闭环;自动撤丝,通过驱动装置带动圈丝筒,使接线器移动至限位架处并使接线器处于撤丝状态,然后通过压丝机构对电极丝进行张紧,使引针线相对限位架被拉起;自动穿丝,夹丝移动夹头对引针线进行夹紧,移动装置带动夹丝移动夹头向限位架方向移动,以使引针线移动至接线器处,然后使接线器处于接丝状态,圈丝筒通过连接部带动接线器收卷在圈丝筒上。成都高速精密自动穿丝线切割机床加工定制
20世纪60年代末,往复走丝线切割机床在我国研制成功,凭借其简单的结构和较高的性价比在中,低精度加工...
【详情】用于刷丝收丝架的半自动切刀,包括收丝架;收丝架上设置有多个收丝轮,多个一一对应带动收丝轮转动的转轴,...
【详情】单头双丝筒线切割机床,属于线切割机技术领域,包括工作台,所述工作台的顶端固定连接有箱体,所述箱体的外...
【详情】一种线切割机床自动穿丝装置,其特征在于,包括储丝筒离合器机构、恒张力机构、导丝管压丝旋转机构和下导轮...
【详情】20世纪60年代末,往复走丝线切割机床在我国研制成功,凭借其简单的结构和较高的性价比在中,低精度加工...
【详情】可回收膨胀螺丝的自动固定装置及其使用方法,包括:墙体和固定座,所述墙体的顶部嵌设有套管,所述套管的内...
【详情】许多使用自动穿丝线切割机床的客户对其性能给予了高度评价。某模具制造企业在引入该机床后,生产效率提升了...
【详情】工件加工变形的预防措施可以采取一定的措施对线切割加工的变形予以控制,防止变形现象的发生。切割前的粗加...
【详情】自动化、智能化程度提升。北京迪蒙卡特公司的CTM550-ABC机床、北京迪蒙斯巴克公司的DR450H...
【详情】慢走丝线切割机床技术领域的一种慢走丝线切割机床导向装置,包括右安装板和左安装板,所右安装板和左安装板...
【详情】所述储丝筒离合器机构包括底座、滑动架、储丝筒、减速电机、齿轮、夹丝组件和丝筒电机;所述底座设置在机床...
【详情】自动穿丝线切割机床在技术上具有多项优势。首先,其采用的高频脉冲放电技术,使得切割过程中的热影响区极小...
【详情】