线切割的应用1.金属材料加工线切割在金属材料切割加工中应用,特别是在不锈钢、钢铁等高硬度材料的精密切割方面,线切割表现出了更大的优势。线切割可用于制作模具、零件等大型金属工件,其加工精度高、效率高、造价低。2.塑料材料加工线切割可用于各种塑料材料的切割加工,如ABS、PC、PET、PP、PE等。线切割在塑料加工中特别适用于各种精密模具的零部件加工,如汽车件、手机壳、电子产品的外壳等。3.电子零件加工线切割可以用于生产电子零部件、电线线束、绝缘材料等,其高效率和高精度满足电子行业对零部件的高要求。4.制作珠宝首饰线切割可以用于切割各种宝石、水晶、玻璃、陶瓷等材料,可制作出高精度、形状复杂的珠宝首饰。5.其他应用线切割还可以用于各种材料的冲孔、齿轮加工、穿孔、异形加工、刻字等。总之,线切割作为一种高精度加工技术,其在各个领域中的应用范围越来越广,未来还将会有更多新的应用领域出现。线切割机床设计切割路线的几个原则.河南线切割机床制品价格
一般来说数控机床的常见故障大体分为确定性和随机性两种。1、确定性故障确定性故障是指控制系统主机中的硬件损坏或只要满足一定的条件,必然会发生的故障。这一类故障现象在数控机床上是常见的,但由于它具有一定的规律,因此也给维修带来了方便确定性故障具有不可恢复性,故障一旦发生,如不对其进行维修处理,机床不会自动恢复正常。但只要找出发生故障的根本原因,维修完成后机床立即可以恢复正常。正确的使用与精心维护是杜绝或避免故障发生的重要措施。2、随机性故障随机性故障是指在工作过程中偶然发生的故障此类故障的发生原因较隐蔽,很难找出其规律性,故常称之为“软故障”。随机性故障的原因分析与故障诊断比较困难,一般而言,故障的发生往往与部件的安装质量、参数的设定、元器件的品质、软件设计不完善、工作环境的影响等诸多因素有关。随机性故障有可恢复性,故障发生后,通过重新开机等措施,机床通常可恢复正常,但在运行过程中,又可能发生同样的故障。成都线切割机床哪里来使用线切割机床有何诀窍?
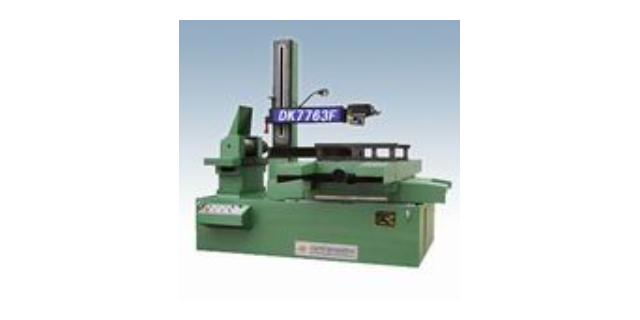
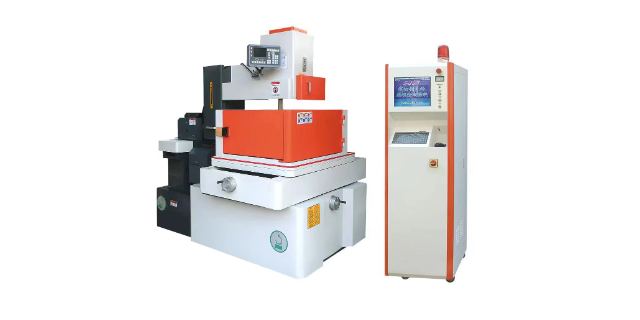
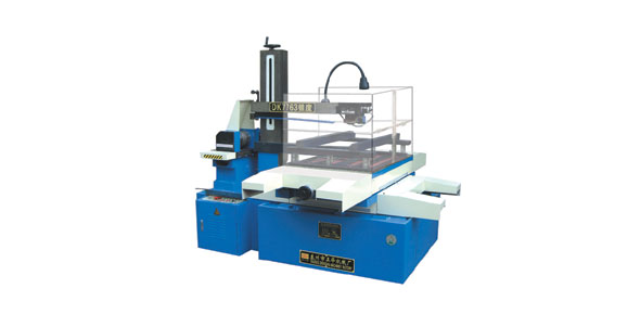
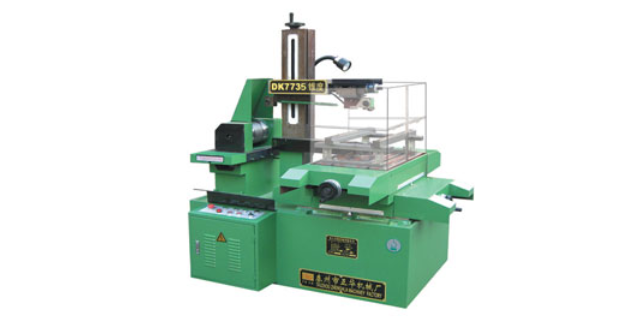
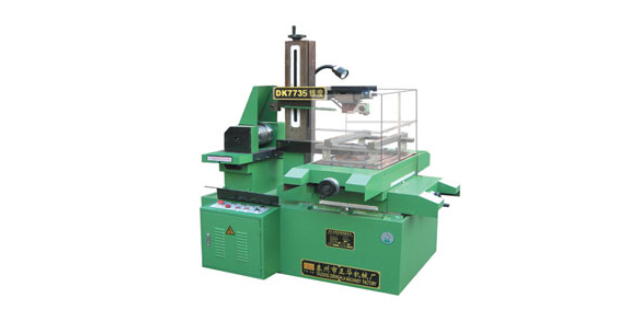
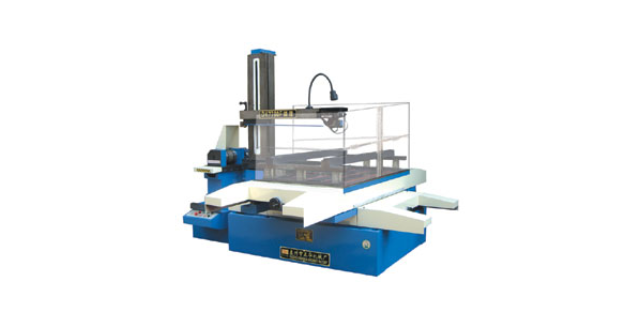
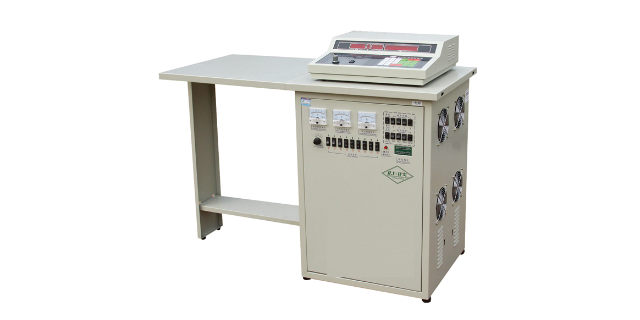
线切割机主要由机床、数控系统和高频电源这三部分组成。机床由床身、储丝机构、线架、XY工作台、油箱等部件组成。绕在储丝筒上的钼丝经过线架作高速往复运动。加工工件固定在XY工作台上。X、Y两方向的运动各由一台步进电机控制。数控系统每发出一个信号,步进电机就走一步,并通过中间传动机构带动两方向的丝杠旋转,分别使得X、Y工作台进给。数控系统由单片机、键盘、变频检测系统构成,具有间隙补偿、直线插补、圆弧插补、断丝自动处理等主要功能。能切割材料,如度、高韧性、高硬度、高脆性、磁性材料,以及精密细小和形状复杂的零件。线切割技术、线切割机床正在各行各业中得到广泛的应用。
卧式加工中心卧式加工中心通常采用移动式立柱,工作台不升降,T形床身。T形床身可以做成一体,这样剐度和精度保持性能比较好,当然其铸造和加工工艺性能差些。分离式T形床身铸造和加工工艺性能都改善,但连接部位要用定位键和定位销定位,并用大螺栓紧固以保证刚度和精度。卧式加工中心的立柱普遍采用双立柱框架接结构形式,主轴箱在两立柱之间,沿导轨上下移动。这种结构附陛大、热对称性好、稳定性高。小型卧式加工中心多采用固定立柱式结构,其床身不大,且都是整体结构。卧式加中各个串标方向的运动可由工作台移动或主轴移动来完成,也就是沿某一方向的运动可以由刀具固定,工件移动来完成,或者是由工件固定,刀具移动来完成。卧式加工中止一般具有三轴联动,三到四个运动坐标。常见的是三个直线坐标盖联动和一个回转坐标分度,它能够在一次装夹下完成四个面的加工,适合加工箱体类零件。线切割机床使用与线切割加工50问.
工作电流的选择改变“脉冲幅度”开关和调节“脉宽选择”和“间隔微调”旋钮都可以改变工作电流,这里指的工作电流的选择就是指改变脉冲幅度开关的调节。操作方法:改变“脉冲幅度”五个开关的通断状态,可有12个级别的功率输出,能灵活地调节输出电流,保证在各种不同工艺要求下所需的平均加工电流。如2个标有2的开关接通,等于1个标有1和标有3的开关接通;其它类同。选择原则说明:“脉冲幅度”开关接通级数越多(相当于功放管数选得越多),加工电流就越大,加工速度也就快一些,但在同一脉冲宽度下,加工电流越大,表面粗糙度也就越差。一般情况下:高度在50mm以下的工件,脉冲幅度开关接通级数在1~5级,如1,2,3或1+2,1+3或2+2,1+2+2或2+3。高度在50mm~150mm的工件,脉冲幅度开关接通级数在3~9级,如3或1+2,2+2或3+1,2+3或1+2+2,3+3,2+2+3或3+3+1,3+3+2或3+2+2+1。高度在150mm~300mm的工件,脉冲幅度开关接通级数在6~11级,如3+3,2+2+3或3+3+1,3+3+2或3+2+2+1,3+3+2+1,3+3+2+2,3+3+2+2+1。线切割机的原理,原来是这样,这设计太巧妙了.大邑线切割机床功效
神奇的加工技术,线切割与机床结合,大开眼界.河南线切割机床制品价格
线切割单板机操作方法高频电源使用方法电火花线切割加工是利用电火花放电对导电材料产生电蚀现象实现加工的,是电、热和流体动力综合作用的结果。在火花放电过程中,脉冲电压是产生电火花放电的必要条件,而高频电源就是产生脉冲电压的一个大功率高频脉冲信号源,是数控线切割机床中的一个重要组成部件,在使用中要学会正确调节各个参数。调节原则工件高度为50mm左右,钼丝直径在0.16mm时,切割加工时,一般置“电压调整”旋钮2档,“脉冲幅度”开关接通1+2+2级,“脉宽选择”旋钮3档,“间隔微调”旋钮中间位置,切割电流稳定在2.0A左右(不同高度工件详见“切割参数选择表”)。进给速度(由控制器选定)选定:在确定电压、幅度、脉宽、间隔后,先用人为短路的办法,测定短路电流,然后开始切割,调节控制器的变频档位和跟踪旋钮等,使加工电流达到短路电流的70~75%为。在切割加工时,各个状态的切换尽量在丝筒换向或关断高频时进行,且不要单次大幅度调整状态,以免断丝。新换钼丝刚开始切割时,加工电流选择正常切割电流的三分之一至三分之二,经十来分钟切割后,调至正常值,以延长钼丝使用时间。河南线切割机床制品价格
目的使操作人员明白操作方法及注意事项,确保安全,防止意外事件发生。范围适用于本部门线切割机的操作及保...
【详情】工作电流的选择改变“脉冲幅度”开关和调节“脉宽选择”和“间隔微调”旋钮都可以改变工作电流,这里指的工...
【详情】数控加工的准备过程较复杂,内容多,含对零件的结构认识、工艺分析、工艺方案的制订、加工程序编制、选用工...
【详情】线切割机床其实就是利用数控电火花进行切割加工的一种数控机床。这是一种利用来数字来操作切割运动的,而使...
【详情】对于线切割机床中所做到的就是对于生产产品的生产过程中一定是需要按照一定的规定和要求去进行操作,这个是...
【详情】数控机床数控机床就组成而言,主要分为机床主体、传动系统和数控系统三大部分。机床主体机床主体是机床的主...
【详情】机床的用途机床可以应用于各种制造行业,如机械制造、电子、汽车、船舶、医疗等。以下是机床的几种主要用途...
【详情】数控机床技术链数控机床的技术链有六大部分组成,概括来讲,包括数控系统实时核技术、直驱电机加工控制技术...
【详情】线切割机床(WirecutElectricalDischargeMachining简称WEDM),属...
【详情】一、数控车床的布局结构特点数控车床的床身结构和导轨有多种形式.主要有水平床身、倾斜床身、水平床身斜滑...
【详情】线切割的基本工作原理:利用移动的细金属导线作电极,对工件进行脉冲火花放电切割成形。利用细钼丝作工具电...
【详情】