卧式加工中心卧式加工中心通常采用移动式立柱,工作台不升降,T形床身。T形床身可以做成一体,这样刚度和精度保持性能比较好,当然其铸造和加工工艺性差些。分离式T形床身的铸造和机械加工工艺性都改善,但联接部份要用定位键和的定位销定位,并用大尺寸螺栓紧用以保证刚度和精度。卧式加工中心的立柱普遍采用双立柱框架结构形式,主轴箱在两立柱之间,沿导轨上下移动。这种结构刚性大,热对称性好,稳定性高。小型卧式加工中心多数采用固定立柱式结构,其床身不大,且都是整体结构。卧式加工中心各个坐标的运动可由工作台移动或由主轴移动来完成,也就是说某一方向的运功可以由刀具固定,工件移动来完成,或者是由工件固定,刀具移动来完成。线切割加工价格常规计算方法,别在被蒙了!江苏线切割机床厂家批发价
立式加工中心立式加工中心与卧式加工中心相比,结构简单,占地面积小,价格也便宜。中小型立式加工中心一般都采用固定立柱式,因为主轴箱吊在立柱一侧,通常采用方形截面框架结构、米字形或井字形筋板,以增强抗扭刚度,而且立柱是中空的,以放置主轴箱的平衡重。立式加工中心通常也有三个直线运动坐标,由溜板和工作台来实现平面上两个坐标轴的移动。五面加工中心五面加工中心也称加工中心或多坐标加工中心。此类加工中心是多轴联动控制,能进行卧、立切削加工,适用于复杂多面体零件的加工。金牛区线切割机床联系人线切割工作液什么时候换?你知道不?
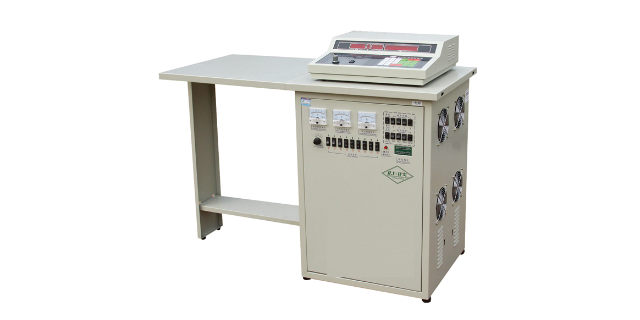
工作电流的选择改变“脉冲幅度”开关和调节“脉宽选择”和“间隔微调”旋钮都可以改变工作电流,这里指的工作电流的选择就是指改变脉冲幅度开关的调节。操作方法:改变“脉冲幅度”五个开关的通断状态,可有12个级别的功率输出,能灵活地调节输出电流,保证在各种不同工艺要求下所需的平均加工电流。如2个标有2的开关接通,等于1个标有1和标有3的开关接通;其它类同。选择原则说明:“脉冲幅度”开关接通级数越多(相当于功放管数选得越多),加工电流就越大,加工速度也就快一些,但在同一脉冲宽度下,加工电流越大,表面粗糙度也就越差。一般情况下:高度在50mm以下的工件,脉冲幅度开关接通级数在1~5级,如1,2,3或1+2,1+3或2+2,1+2+2或2+3。高度在50mm~150mm的工件,脉冲幅度开关接通级数在3~9级,如3或1+2,2+2或3+1,2+3或1+2+2,3+3,2+2+3或3+3+1,3+3+2或3+2+2+1。高度在150mm~300mm的工件,脉冲幅度开关接通级数在6~11级,如3+3,2+2+3或3+3+1,3+3+2或3+2+2+1,3+3+2+1,3+3+2+2,3+3+2+2+1。
对于线切割机床中所做到的就是对于生产产品的生产过程中一定是需要按照一定的规定和要求去进行操作,这个是非常关键的一个部分,往往所可以做到的比较多的就是需要去找到更多的设备上的提升,线切割机床应该如何延长寿命,往往带来的比较多的发展就是可以做到更多的可靠性,同时也是需要符合国家相关标准,所生产的产品在市场中的竞争能力也才会有足够多优势。线切割机床随着技术的不断的进步,在保证加工工件中不会出现太多的断丝同时,也是在不断地研究中,只是为了能够找到更加便捷的方法,相信这个对于很多的人来说也是相当的重要,毕竟这个稳定性是很多厂商所追求的其中的一种方面。还有就是实用性,客户所购买机床,即使科技方面不断地提升,那么比较好的办法就是不断地去做到更多实用性,终就是方便性,这个是非常的关键的一种方式,把握住更多的可以让我们提升的地方,这样才是不断地精益求精。线切割机的原理,原来是这样,这设计太巧妙了.
(一)开机与关机程序 1.开机程序 (1)合上机床主机上电源总开关; (2)松开机床电气面板上急停按钮SB1; (3)合上控制柜上电源开关,进入线切割机床控制系统; (4)按要求装上电极丝; (5)逆时针旋转SA1; (6)按SB2,启动运丝电机; (7)按SB4,启动冷却泵; (8)顺时针旋转SA3,接电源。 2.关机程序 (1)逆时针旋转SA3,切断脉冲电源; (2)按下急停按钮SB1;运丝电机和冷却泵将同时停止工作; (3)关闭控制柜电源; (4)关闭机床主机电源。线切割机床常见问题解决方案.龙泉驿区线切割机床多少钱
线切割、激光切割、等离子切割的区别和对比!江苏线切割机床厂家批发价
目的使操作人员明白操作方法及注意事项,确保安全,防止意外事件发生。范围适用于本部门线切割机的操作及保养。职责:操作员工负责机器的保养工作。操作规程,未经培训,不得擅自操作。打开总电源开关,检查电线有无破损,检查运作是否正常,开启丝筒及水泵开关,检查排丝是否良好以及水泵是否正常,并调好大小。切割锥度时,上下丝架高度为128mm,工件厚度为30mm以下,锥度为3度以下。加工完毕后必须按顺序关闭开关,攻放,水泵,丝筒,然后才将电源关闭。江苏线切割机床厂家批发价
目的使操作人员明白操作方法及注意事项,确保安全,防止意外事件发生。范围适用于本部门线切割机的操作及保...
【详情】工作电流的选择改变“脉冲幅度”开关和调节“脉宽选择”和“间隔微调”旋钮都可以改变工作电流,这里指的工...
【详情】数控加工的准备过程较复杂,内容多,含对零件的结构认识、工艺分析、工艺方案的制订、加工程序编制、选用工...
【详情】线切割机床其实就是利用数控电火花进行切割加工的一种数控机床。这是一种利用来数字来操作切割运动的,而使...
【详情】对于线切割机床中所做到的就是对于生产产品的生产过程中一定是需要按照一定的规定和要求去进行操作,这个是...
【详情】数控机床数控机床就组成而言,主要分为机床主体、传动系统和数控系统三大部分。机床主体机床主体是机床的主...
【详情】机床的用途机床可以应用于各种制造行业,如机械制造、电子、汽车、船舶、医疗等。以下是机床的几种主要用途...
【详情】数控机床技术链数控机床的技术链有六大部分组成,概括来讲,包括数控系统实时核技术、直驱电机加工控制技术...
【详情】线切割机床(WirecutElectricalDischargeMachining简称WEDM),属...
【详情】一、数控车床的布局结构特点数控车床的床身结构和导轨有多种形式.主要有水平床身、倾斜床身、水平床身斜滑...
【详情】线切割的基本工作原理:利用移动的细金属导线作电极,对工件进行脉冲火花放电切割成形。利用细钼丝作工具电...
【详情】