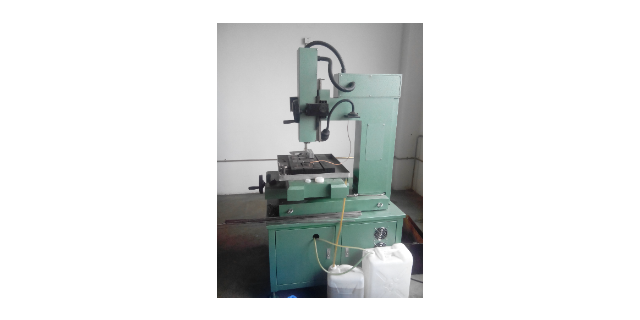
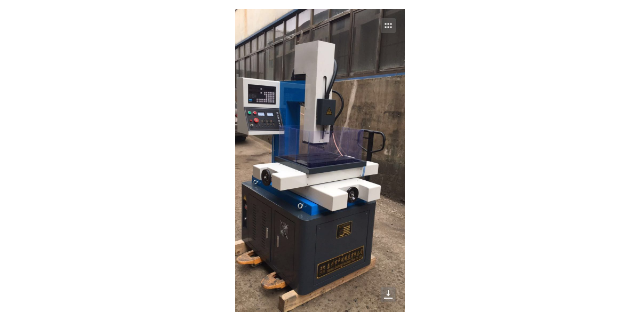
管坯穿孔的方式有几种?管坯的穿孔方式有压力穿孔,推轧穿孔和斜轧穿孔。(1)压力穿孔压力穿孔是在压力机上穿孔,这种穿孔方式所用的原料是方坯和多边形钢锭。工作原理是首先将加热好的方坯或钢锭装入圆形模中(此圆形模带有很小的锥度),然后压力机驱动带有冲头的冲杆将管坯中心冲出一个圆孔。这种穿孔方式变形量很小,一般中心被冲挤开的金属正好填满方坯和圆形模的间隙,从而得到几乎无延伸的圆形毛管,延伸系数比较大不超过1.1。(2)推轧穿孔推轧穿孔是在推轧穿孔机上穿孔,这种穿孔方式是压力穿孔的改进。把固定的圆锥形模改成带圆孔型的一对轧辊。这对轧辊由电机带动方向旋转(两个轧辊的旋转方向相反),旋转着的轧辊将管坯咬入轧辊的孔型,而固定在孔型中的冲头便将管坯中心冲出一个圆孔。为了便于实现轧制,在坯料的尾端加上一个后推力(液压缸),因此,叫做推轧穿孔。电火花穿孔机需要注重维护几个方面。都江堰管理穿孔机
常用的轧辊平衡装置有哪几种?轧辊平衡机构的作用是使轧辊或转鼓紧紧压在压下丝杠的端部,以消除丝杠和轧辊之间的间隙,使轧辊或转鼓能随压下螺丝一起进退。轧辊的平衡装置主要通过液压缸完成(老式穿孔机采用弹簧),作用的位置视转鼓的样式而定,常用的有两种。若转鼓与轧辊固定在一起,则平衡缸的位置一般放在机架内,液压缸直接作用在转鼓上,此种方式常见于锥形辊穿孔机;另一种方式是液压缸放在机架盖上通过T形装置作用于轧辊,此种方式常见于桶形辊穿孔机。轧辊间距的调整方式有哪几种?轧辊间距的调整方式一般都是通过涡轮、涡杆来实现的,卧式穿孔机的调整机构放机架的侧面,立式穿孔机放置在在机盖上。通过一个电机带动两套涡轮、涡杆分别作用在轧辊或者转鼓上,作用点在轧辊的入口侧和出口侧。也有一台电机单独驱动一套涡轮、涡杆单独的调整方式,二者比较,后一种调整方式生产时更加方便,可以依据轧辊的磨损情况或者根据对毛管直径的要求单独调整一个压下装置。北碚区信息化穿孔机电火花穿孔机精度能达到多少?
加热速度太快时,容易导致管坯表面产生加热裂纹而造成穿孔外折。这种情况通常在穿轧合金含量较高的管坯时发生。因此,当高合金钢管坯入炉后,应采用较低的加热速度,随着管坯温度的升高,加热速度才可以随之提高。加热温度过高、加热时间太长,会使管坯表面过分“软化”,穿孔时,表面金属容易“流入”辊缝产生堆积,形成划伤或结疤。当管坯发生过热或过烧后,不*会产生内折,还会产生外折或外结疤,甚至发生碎裂。加热温度太低,钢的塑性随之降低,变形能力降低,穿孔时容易产生裂纹而形成外折。
穿孔方式使用方坯,穿出的毛管较短,变形量很小,延伸系数一般不大于1.1。推轧穿孔的优点如下:1)坯料中心处于压应力状态,过程是冲孔和纵轧相结合,不会产生二辊斜轧的内折缺陷,毛管内表面质量好,对坯料质量要求较低;2)冲头上的平均单位压力比压力穿孔小50%左右,因而工具消耗较小;3)穿孔过程中主要是坯料的中心部分金属变形,使中心粗大而疏松的组织很好的加工而致密化,同时在压应力作用下,毛管内外表面不易产生裂纹。4)生产率比压力穿孔高,可达每分钟两支;以上两种穿孔多生产特殊钢种的无缝钢管,现存的机组很少,因变形量很小,毛管短且厚,因而在热轧无缝钢管机组中要设置斜轧延伸机,将毛管的外径和壁厚减小并使管子延长。另外容易产生较大的壁厚不均。(3)斜轧穿孔这种穿孔方式被广泛的应用于无缝钢管生产中,一般使用圆管坯,靠金属的塑性变形加工来形成内孔,因而没有金属的损耗。电火花穿孔机的一些问题解决方法。
加工不稳定电极出液口偏斜,出液不直,造成加工不稳定。电极质量不高可能引起这种情况,请更换电极。加工深孔时常短路回退,可能是电极前端不直或钻夹头中心孔与导向器中心孔不同心。若电极前端不直,请换电极方向,若中心孔与导向器不同心,请用调整芯棒重新调整同心度。检查工件和电极装夹是否可靠。加工电压无法调节,或者短路或者开路,伺服系统可能有故障,请与销售商或本公司联系。放电线是否连接可靠。电极质量不高或工件材质有夹渣,造成电极端部损耗不均匀,从而出现电极斜偏,可截去斜偏部分同时要用较好的电极和工件材料。2023年穿孔机品牌排行榜。巴中第三方穿孔机
穿孔机与深孔钻之比较,脱光了后深度剖析。都江堰管理穿孔机
(1)压力穿孔压力穿孔是在压力机上穿孔,这种穿孔方式所用的原料是方坯和多边形钢锭。工作原理是首先将加热好的方坯或钢锭装入圆形模中(此圆形模带有很小的锥度),然后压力机驱动带有冲头的冲杆将管坯中心冲出一个圆孔。这种穿孔方式变形量很小,一般中心被冲挤开的金属正好填满方坯和圆形模的间隙,从而得到几乎无延伸的圆形毛管,延伸系数比较大不超过1.1。(2)推轧穿孔推轧穿孔是在推轧穿孔机上穿孔,这种穿孔方式是压力穿孔的改进。把固定的圆锥形模改成带圆孔型的一对轧辊。这对轧辊由电机带动方向旋转(两个轧辊的旋转方向相反),旋转着的轧辊将管坯咬入轧辊的孔型,而固定在孔型中的冲头便将管坯中心冲出一个圆孔。为了便于实现轧制,在坯料的尾端加上一个后推力(液压缸),因此,叫做推轧穿孔。都江堰管理穿孔机
(1)可穿轧高合金钢等低塑性难变形金属。锥形辊斜轧穿孔机的轧辊直径由入口向出口方向逐渐增大,轧辊的线...
【详情】导板的设计要素有些?导板的设计原则是:一种管坯需要设计一种导板,如果是用一种管坯生产不同尺寸的毛管,...
【详情】管坯定心机的组成结构?定心方法有两种,即热定心和冷定心。热定心是用压缩空气或液压在热状态下冲孔。特点...
【详情】安装场所应具备良好的供电和接地设施。电火花穿孔机一般需要较大的电功率支持,因此安装场所应有稳定的电源...
【详情】机架盖的打开方式?常见的机架盖打开方式有以下几种:1)整体拆卸的机架盖,多见于老式的小机组,如76机...
【详情】三辊式穿孔机的特点是:i.由于三个辊呈等边三角形布置,因而在变形中管坯横断面的椭圆度小;ii.由于三...
【详情】注:Roll—轧辊;plug---顶头;diescherDisc—狄舍尔导盘8.锥形辊穿孔机和桶形辊...
【详情】斜轧穿孔机的设备由哪几部分组成?穿孔机设备由主传动、前台、机架和后台四大部分组成。主传动一般由主电机...
【详情】