数控加工的准备过程较复杂,内容多,含对零件的结构认识、工艺分析、工艺方案的制订、加工程序编制、选用工装、辅具及其使用方法等。机床的调整主要包括刀具命名、调入刀库、工件安装、对刀、测量刀位、机床各部位状态等多项工作内容。程序调试主要是对程序本身的逻辑问题及其设计合理性进行检查和调整。试切加工则是对零件加工设计方案进行动态下的考察,而整个过程均需在前一步实现后的结果评价后再作后一步工作。试切成功后方可对零件进行正式加工,并对加工后的零件进行结果检测。步工作均为待机时间,为提高工作效率,希望待机时间越短越好,越有利于机床合理使用。该项指标直接影响对机床利用率的评价(即机床实动率)。线切割加工断丝原因及解决方法...阿坝线切割机床是什么
(一)开机与关机程序 1.开机程序 (1)合上机床主机上电源总开关; (2)松开机床电气面板上急停按钮SB1; (3)合上控制柜上电源开关,进入线切割机床控制系统; (4)按要求装上电极丝; (5)逆时针旋转SA1; (6)按SB2,启动运丝电机; (7)按SB4,启动冷却泵; (8)顺时针旋转SA3,接电源。 2.关机程序 (1)逆时针旋转SA3,切断脉冲电源; (2)按下急停按钮SB1;运丝电机和冷却泵将同时停止工作; (3)关闭控制柜电源; (4)关闭机床主机电源。眉山线切割机床单位线切割机床设计切割路线的几个原则.
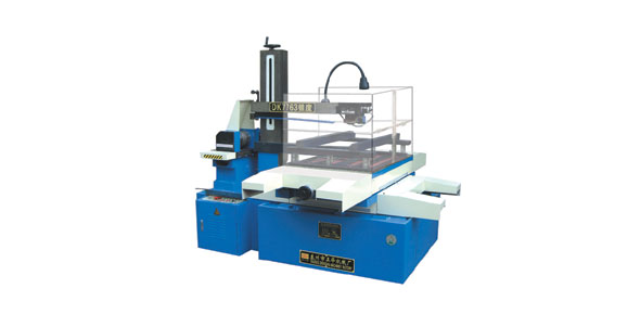
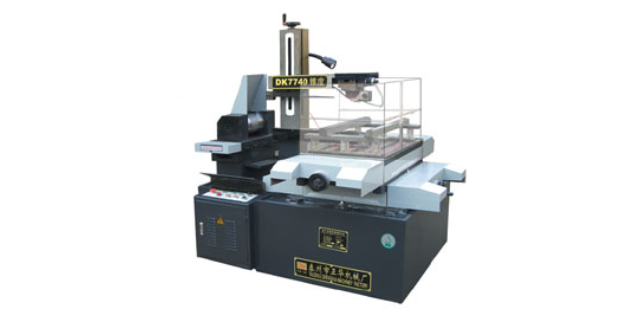
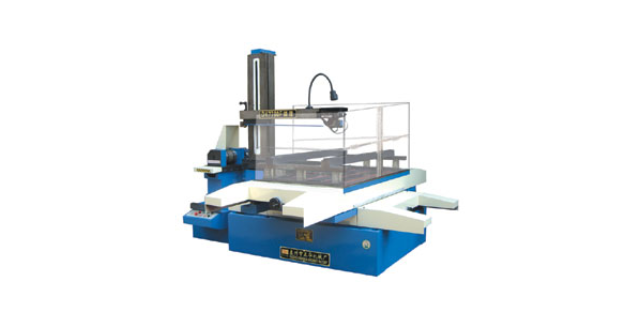
线切割机床具有的微电脑控制技术和间隙补偿的功能,能够在加工玩去昂不同形状的两种模具时间中随意调节,这个功能可以去无视电极丝损耗,达到了加工精度高的作用。线切割机床的功能是准确切割,现在被应用于切割某些稀有特殊属性金属的特殊材料加工时,由于其特性这些特殊材料加工时几乎不可能去采用机加工的方法,但使用了线切割加工不论是节省经济成本,还是保证精度都有很大作用。由于线切割机床具备的功能,现在被延展应用于很多不同方面的加工模具零件电火花线切割加工,随着电火花线切割加工速度和准确度的快速升高,现在的技术水平已达到与坐标磨床相竞争的水平。而且能由于机床的配合精度准,所以不需要加另外熟练的操作工作。现在海外的一些工业发达的火花切割加工代替了在精密冲工序的操作,因为试制线切割机床,并且在整个新产品开发过程中使用到的单件的样品,没有模具就可以直接切割出来,由此大幅度缩短新产品的开发周期和减少了试制成本。
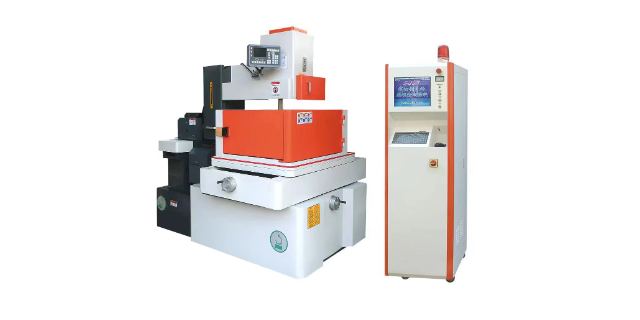
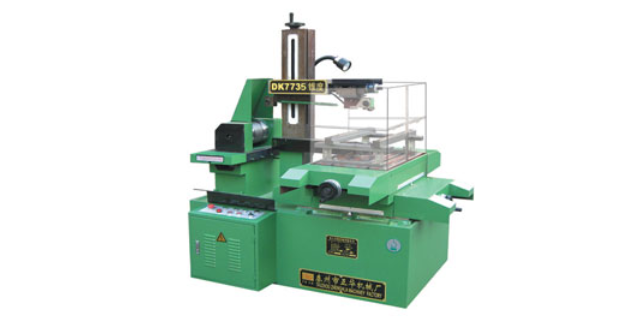
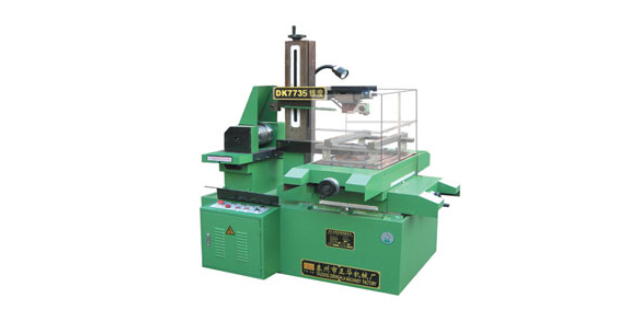
线切割机床是一种直接利用电火花进行加工的工艺方法,通过电火花的瞬时高温来熔化、氧化以及腐蚀金属,属于电加工范畴。线切割机床本身具有断丝报警,短路回退,编程序传程序,按照程序加工,发送指令给步进电机加工,还有按照程序进行切割,还有调高频的功能,调跟踪调限速的功能。电火花线切割的电机是一根钼丝,像一条线状,利用这线切割成所需求的形状,电火花线切割机床用于金属切削加工,工件必须是金属的或者是半导体,如果是非导体是不能进行电火花线切割加工的。目前线切割机床的主要功能就是切割,但是应用领域非常。线切割断丝是怎么导致的?我们来告诉原因和解决办法!
数控系统数控系统,可以说是数控机床的灵魂所在,也是整个机床很具感性作用的部分,是机床完成各项功能和作业精髓所在。数控系统基本分为两类,驱动装置,它包括高速主轴、力矩电机、直线电机、普通电机和步进电机;控制及检测装置,包括CNC系统、可编程序控制器、进给伺服控制模块、位置检测模块等。数控机床技术链数控机床的技术链有六大部分组成,概括来讲,包括数控系统实时核技术、直驱电机加工控制技术、伺服电机加工控制技术、直线传感分辨率技术、角度传感分辨率技术和数控系统现场总线技术等。数控机床产品链数控机床产品链相对其他几个环节要长一些,总体来讲包含加工中心、金属切削、特种加工、成型加工和其他部分。线切割加工中断丝了怎么办?眉山线切割机床单位
线切割的加工价格计算方法!阿坝线切割机床是什么
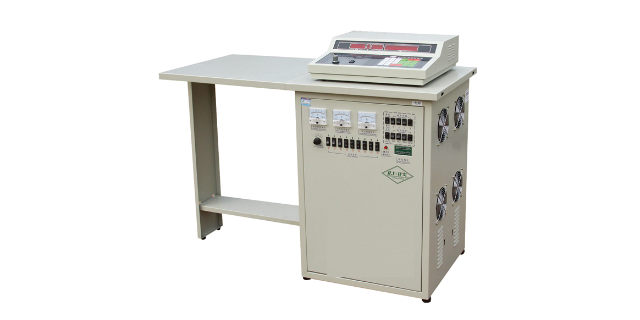
短路电流测试置“电压调整”旋钮2档,“脉冲幅度”开关接通1+2+2,“脉宽选择”旋钮3档,“间隔微调”旋钮中间位置,用较粗导线短路高频输出端(上线臂前端靠上导轮的一块钨钢是高频输出负极,工作台上沿是高频输出正极),开高频电源,开丝筒电机,开控制器高频控制开关,此时高频电源电流表指示约为2.8A(三)各个参数的选择1.工作电压的选择操作方法:旋转“电压调整”旋钮,可选择70~110V的加工电压,分为三档,电压表指示值即为加工电压值。选择原则说明:高度在50mm以下的工件,加工电压选择在70V,即档;高度在50mm~150mm的工件,加工电压选择在90V,即第二档;高度在150mm以上的工件,加工电压选择在110V,即第三档。阿坝线切割机床是什么
目的使操作人员明白操作方法及注意事项,确保安全,防止意外事件发生。范围适用于本部门线切割机的操作及保...
【详情】工作电流的选择改变“脉冲幅度”开关和调节“脉宽选择”和“间隔微调”旋钮都可以改变工作电流,这里指的工...
【详情】数控加工的准备过程较复杂,内容多,含对零件的结构认识、工艺分析、工艺方案的制订、加工程序编制、选用工...
【详情】线切割机床其实就是利用数控电火花进行切割加工的一种数控机床。这是一种利用来数字来操作切割运动的,而使...
【详情】对于线切割机床中所做到的就是对于生产产品的生产过程中一定是需要按照一定的规定和要求去进行操作,这个是...
【详情】数控机床数控机床就组成而言,主要分为机床主体、传动系统和数控系统三大部分。机床主体机床主体是机床的主...
【详情】机床的用途机床可以应用于各种制造行业,如机械制造、电子、汽车、船舶、医疗等。以下是机床的几种主要用途...
【详情】数控机床技术链数控机床的技术链有六大部分组成,概括来讲,包括数控系统实时核技术、直驱电机加工控制技术...
【详情】线切割机床(WirecutElectricalDischargeMachining简称WEDM),属...
【详情】一、数控车床的布局结构特点数控车床的床身结构和导轨有多种形式.主要有水平床身、倾斜床身、水平床身斜滑...
【详情】线切割的基本工作原理:利用移动的细金属导线作电极,对工件进行脉冲火花放电切割成形。利用细钼丝作工具电...
【详情】