穿孔机轧辊形状有哪些?穿孔机轧辊形状主要有盘式辊、桶形辊和锥形辊,盘式辊现很少使用,常用的是桶形辊和锥形辊。从大体的形状来看,桶形辊和锥形辊度一般是由两个锥形段组成的,即入口锥和出口锥。如果细分的话,入口锥又可以分为一段式和两段式,两段式是为了改善咬入条件和减少从车次数。根据毛管扩径量的需求,出口锥也可以分为一段式和两段式,两段式用于大扩径量的机组。另外,有的轧辊在入口锥和出口锥之间采用过渡带即轧制带,有的则没有。轧制带的作用是防止两锥相接处形成尖锐棱角,这种棱角在穿孔时会使毛管外表面产生划伤。哪款电火花机销量好_2023年穿孔机榜。巴中穿孔机价格表
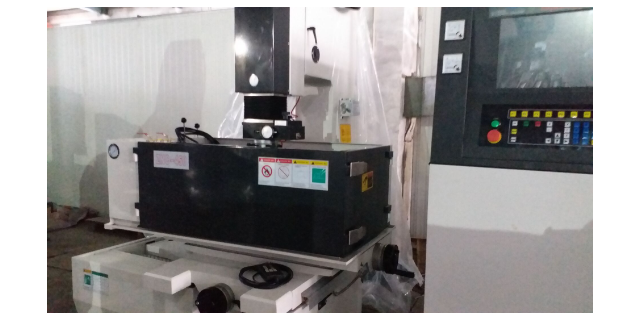
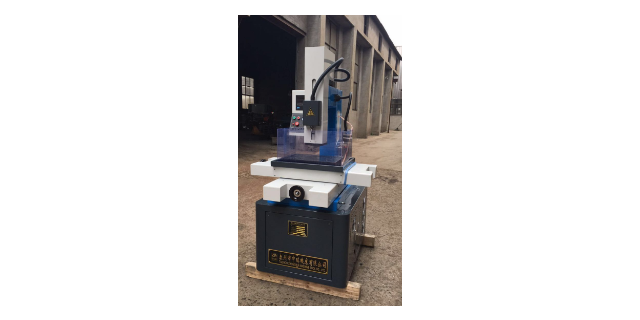
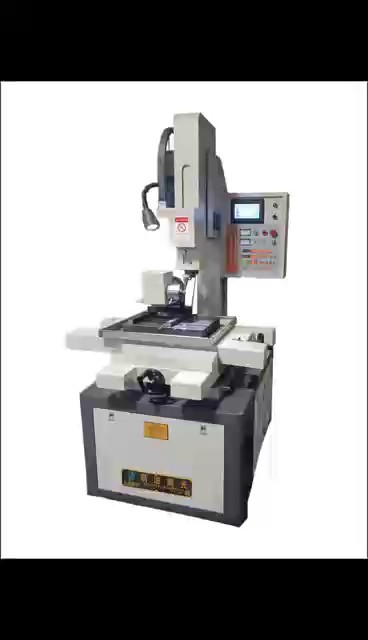
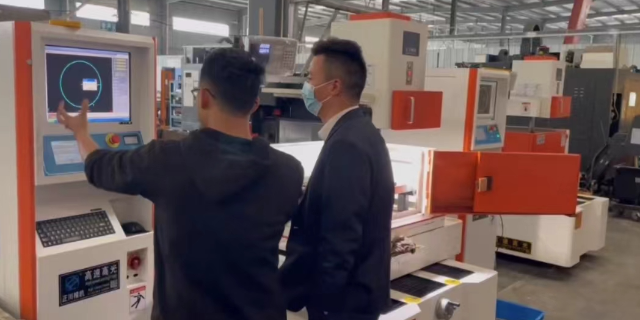
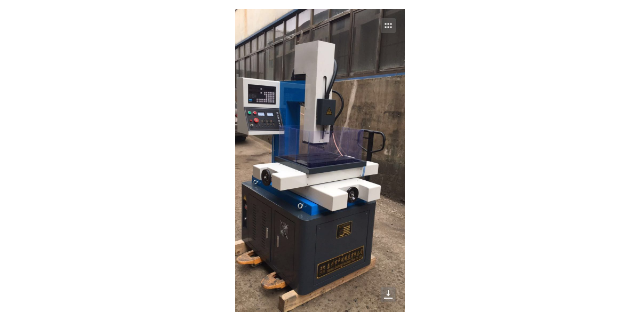
电火花穿孔机也称电火花打孔机、电火花小孔机、电火花细孔放电机,其工作原理是利用连续上下垂直运动的细金属铜管(称为电极丝)作电极,对工件进行脉冲火花放电蚀除金属成型。与电火花线切割机床、成型机不同的是,它电脉冲的电极是空心铜棒,介质从铜棒孔中间的细孔穿过,起冷却和排屑作用。电极与金属间放电产生高温腐蚀金属达到穿孔的目的,用于加工超硬钢材、硬质合金、铜、铝及任何可导电性物质的细孔。小可加工0.015mm的小孔,也可加工带有锥度的小孔,被使用在精密模具加工中,一般被当作电火花线切割机床的配套设备,用于电火花线切割加工的穿丝孔、化纤喷丝头、喷丝板的喷丝孔、滤板、筛板的群孔、发动机叶片、缸体的散热孔、液压、气动阀体的油路、气路孔等。沙坪坝区穿孔机咨询报价电火花高速穿孔机可普通机床无法加工的精密小孔。
管坯定心机的组成结构?定心方法有两种,即热定心和冷定心。热定心是用压缩空气或液压在热状态下冲孔。特点是生产效率高,设备简单,同时由于冲头形状与顶头鼻部形状相适应,能获得良好的定心孔形状。从近些年的发展来看,热定心工序有逐步被取消的趋势。冷定心是在离线状态下在机床上钻孔,冷定心在高合金或重要用途钢管的生产中采用。推钢机的作用及形式?为了将管坯推入轧辊之间,在穿孔机的前台安置推钢机。老式的推钢机采用气动,另外还有链式推钢机和液压推钢机。推钢机的前端装有可以转动的推钢头。现代的推钢机速度可以设定即靠近轧辊前高速推进以节省时间,靠近轧辊时降速以适应管坯的咬入状况。
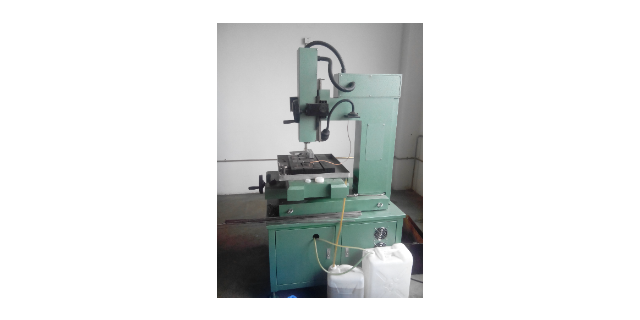
电火花穿孔机也称电火花打孔机、电火花小孔机、电火花细孔放电机,其工作原理是利用连续上下垂直运动的细金属铜管(称为电极丝)作电极,对工件进行脉冲火花放电蚀除金属成型。与电火花线切割机床、成型机不同的是,它电脉冲的电极是空心铜棒,介质从铜棒孔中间的细孔穿过,起冷却和排屑作用。电极与金属间放电产生高温腐蚀金属达到穿孔的目的,用于加工超硬钢材、硬质合金、铜、铝及任何可导电性物质的细孔。小可加工0.015mm的小孔,也可加工带有锥度的小孔,被使用在精密模具加工中,一般被当作电火花线切割机床的配套设备,用于电火花线切割加工的穿丝孔、化纤喷丝头、喷丝板的喷丝孔、滤板、筛板的群孔、发动机叶片、缸体的散热孔、液压、气动阀体的油路、气路孔等。电火花加工的基本知识。
轧辊间距的调整方式有哪几种?轧辊间距的调整方式一般都是通过涡轮、涡杆来实现的,卧式穿孔机的调整机构放机架的侧面,立式穿孔机放置在在机盖上。通过一个电机带动两套涡轮、涡杆分别作用在轧辊或者转鼓上,作用点在轧辊的入口侧和出口侧。也有一台电机单独驱动一套涡轮、涡杆单独的调整方式,二者比较,后一种调整方式生产时更加方便,可以依据轧辊的磨损情况或者根据对毛管直径的要求单独调整一个压下装置。18.导盘驱动的方式及特点?导盘的驱动方式主要有液压驱动和电机驱动,因导盘本身的重量大加之穿孔时作用在导盘上的扭矩较大,所以驱动的装置的功率就得较大。采用液压驱动一般需要一个单独的液压站,投资大,维护困难;采用电机驱动方式一般用于中小机组。穿孔机提高顶头寿命的措施。巴中穿孔机包括什么
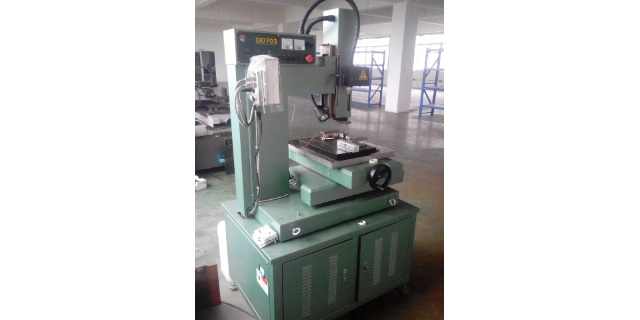
电火花穿孔机工作原理及应用。巴中穿孔机价格表
穿孔过程的三个阶段指的是什么?斜轧穿孔整个过程可以分成三个阶段:个不稳定过程—为管坯前端金属逐步充满变形区,即从管坯同轧辊开始接触(一次咬入)到前端金属出变形区,这个阶段中存在着一次咬入和二次咬入。稳定过程—这是穿孔过程的主要阶段,从管坯前端金属充满变形区到管坯尾端金属开始离开变形区为止。第二个不稳定过程—为管坯尾端金属逐渐离开变形区到金属全部离开轧辊为止。稳定过程和不稳定过程有着明显的差别,在生产中可以很容易看到毛管头尾尺寸和中间部分尺寸有差别,一般是毛管前端直径大、尾端椭圆度大,而中间部分尺寸是一致的。造成头部直径大的原因是:前端金属在逐渐充满变形区,金属同轧辊接触面上的曳入摩擦力是逐渐增加的,到完全充满变形区才达到最大值,特别是管坯前端与顶头相遇时,由于受到顶头的轴向阻力,金属向轴向延伸受到阻力,使得轴向延伸变形减少,横向变形增加,加上没有外端限制,从而导致前端直径大。虽然三个过程有所区别,但他们是在同一变形区中完成的,规律是相同的。巴中穿孔机价格表
(1)可穿轧高合金钢等低塑性难变形金属。锥形辊斜轧穿孔机的轧辊直径由入口向出口方向逐渐增大,轧辊的线...
【详情】导板的设计要素有些?导板的设计原则是:一种管坯需要设计一种导板,如果是用一种管坯生产不同尺寸的毛管,...
【详情】管坯定心机的组成结构?定心方法有两种,即热定心和冷定心。热定心是用压缩空气或液压在热状态下冲孔。特点...
【详情】安装场所应具备良好的供电和接地设施。电火花穿孔机一般需要较大的电功率支持,因此安装场所应有稳定的电源...
【详情】机架盖的打开方式?常见的机架盖打开方式有以下几种:1)整体拆卸的机架盖,多见于老式的小机组,如76机...
【详情】三辊式穿孔机的特点是:i.由于三个辊呈等边三角形布置,因而在变形中管坯横断面的椭圆度小;ii.由于三...
【详情】注:Roll—轧辊;plug---顶头;diescherDisc—狄舍尔导盘8.锥形辊穿孔机和桶形辊...
【详情】斜轧穿孔机的设备由哪几部分组成?穿孔机设备由主传动、前台、机架和后台四大部分组成。主传动一般由主电机...
【详情】