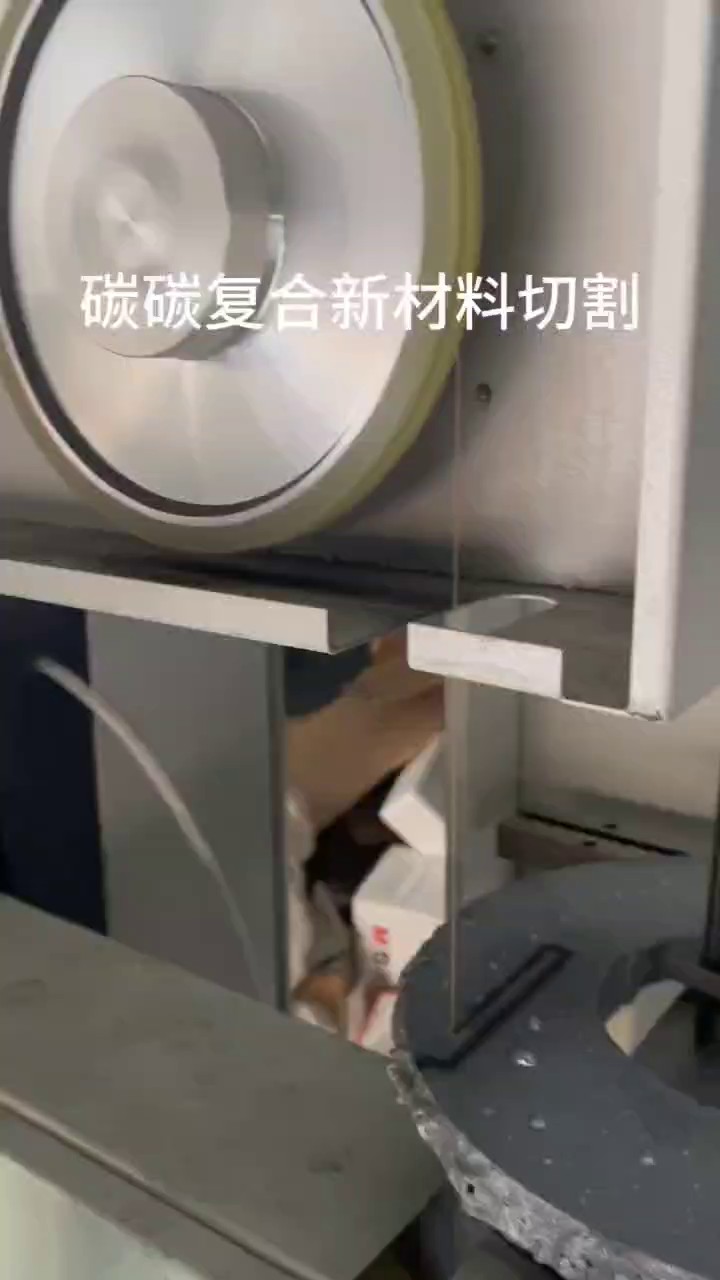
对于没有经验的新手来说,可以用加减法来操作。(这里有个前提,切割模式为旋转切割模式。) 不同硬度的翡翠,都可以使用的加减法操作方法:找一块相同硬度的材料或者剩下的边角料,切割一条直缝。切割时,从厂家推荐的加工速度7000mm²/小时,慢慢地加速度到拉弓,然后减速到不拉弓,就用那个速度切一段,如果一直不拉弓,表示那个速度切就可以切一个好的质量了。比如,切翡翠,我们厂家推荐的切割速度是7000~9000mm²/小时,但翡翠也分老坑和新坑的,硬度不一样。切割时,用户可初始切割速度设置为7000mm²/小时,如果不出现拉弓情况,则可500与500往上加,如果加到13500mm²/小时的时候出现拉弓,就退会到13000mm²/小时,如果不拉弓,表示13000mm²/小时的切割速度合适。假如退回到13000mm²/小时的切割速度时还拉弓,就退到12500mm²/小时,这个时候不出现拉弓,表示12500mm²/小时的切割速度是合适的。如何正确使用砂轮切割机。上门砂线机工厂直销
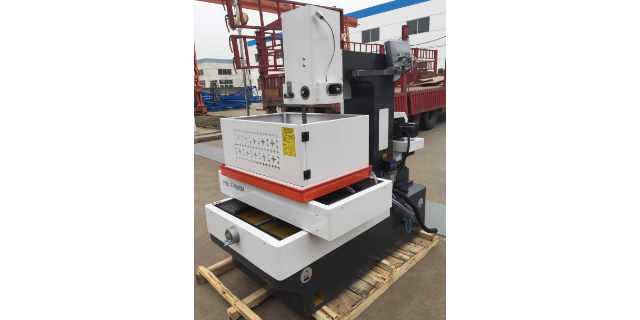
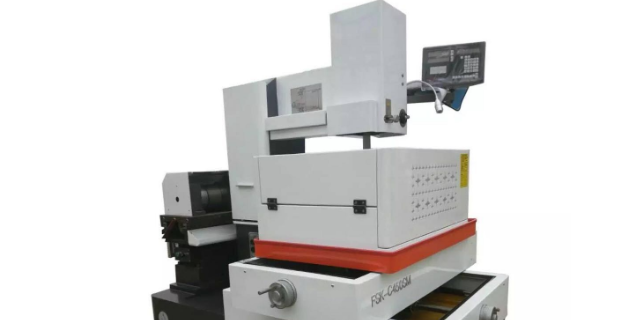
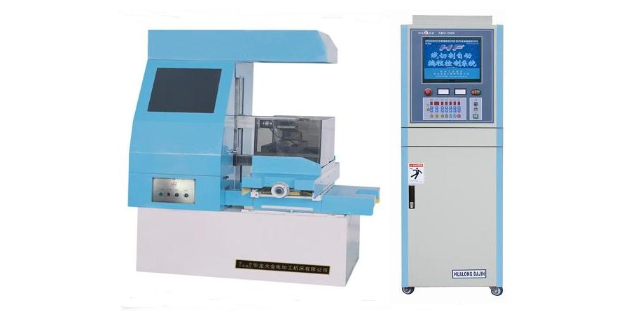
数控砂线切割机是通过计算机主机对X轴和Y轴上的步进电机提供脉冲信号,对被加工工件进行X轴和Y轴方向的砂线切割加工,而对工件上下垂直方向的切割加工,是靠弓架上下往复三相交流电机带动弓架上的砂线作上下往复运动,对工件进行上下切割加工,同时还要靠砂线旋转直流电机使砂线旋转,对被加工工件进行修光切割加工,但是,当砂线切割机在加工过程中一旦砂线断线时,应该能使砂线机的冷却泵三相交流电机、弓架上下往复三相交流电机、砂线旋转直流电机和润滑油泵单相交流电机全部停止运行,以便保护砂线切割机和被加工工件的安全,因此,应该设计一种数控砂线切割机砂线断线保护电路,以便当砂线断线时,使砂线切割机处于安全停止运行状态。南充个人砂线机实验室砂线机加工流程。
从另一个角度理解:电火花线切割机是属于特殊加工机床,它是使用一根金属丝放电产生高温,对工件进行腐蚀达到加工的目的。金刚石线切割机是属于刀具机床,它是一种物理切割的加工方式,是使用一根电镀有金刚石颗粒的金属丝,经过反复运行,与工件之间产生摩擦,达到加工的目的,如果见过木匠做木工的,就明白金刚石线切割机就是一种锯的方式,而电火花线切割机是高温融解的方式。两种机床对加工作用的对象也不同,金刚石线切割机适合所有脆性材料,包括能导电的、不能导电的和半导电的材料,只要低于金刚石硬度的材料都可以切,注意哦,这里说的是脆性材料,不太适合黏性的金属材料。电火花线切割机只适合导电的材料,适合导电的金属材料。可以说两种线切割机床是不同的加工方式,加工的对象不一样,它们的关系其实是对彼此的补充。
不同硬度的翡翠,用金刚石线切割机的切割速度设置也不同。一起来看一下翡翠切割速度设置方法。多数翡翠的莫氏硬度为6.5~7之间,少数老坑料的硬度在7.5左右,部分新坑料在6以下。不同硬度的翡翠,用金刚石线切割机的切割速度设置也不同。翡翠,是玉石的一种,是在地质作用过程中形成的以硬玉为主,次为绿辉石、钠铬辉石、霓石、角闪石、钠长石等矿物成分组成的达到玉级的多晶体。翡翠的结晶特点单斜晶系,常呈柱状、纤维状、毡状致密体,原料呈块状,次生料为砾石状。所以切割翡翠时,基本上不考虑晶向崩裂的问题。对于硬度较低的翡翠,切割速度可达到13000mm²/小时,硬度高的翡翠9000mm²/小时,硬度达到7.5的翡翠,切割速度控制在7000mm²/小时左右就可以了。金刚石砂线机能切割金属么?
我们有台切割直径为650mm的大机床进入出厂前的调试阶段,用了一块客户放在这边试机的翡翠废料切,斜角直径有520mm。一开始切翡翠原石表皮,我们的切割速度13000mm^/小时,切到翡翠层的速度降到12000mm^/小时(进给速度为0.00633mm/秒)。晚上下班的时候,还有一块中心没切完,恰好是平时很容易出线痕的位置,怕无人看管掉下来砸坏了,便把切割速度降了下来,一直降到2500mm^/小时,进给被自动调到0.00097mm/秒。然后下班回家。早上上班来看,还没切下来,也没更改切割速度。一直保持昨天下班之前设置的速度到切掉下来。看到切割效果,都乐了,困扰我们很久的难题,就这样无意间解决掉了。之后总结了一下经验。一开始因为是新上的金刚石线,比较锋利,切割速度可以快,越到里面,金刚石线磨损越厉害,所以就没那么锋利了,切割进给就应该调慢,这样切出来的效果才好。翡翠原石表皮的石头软,切割速度快,可以快速切割一个导向缝隙,进入到翡翠层,减慢进给速度,一边切割,一边修磨,效果会更好,切到里面靠近中心的位置,由于金刚石线被磨损严重锋利度下降,调整了切割进给速度,加快旋转速度,切割出来正片效果就一致。玉石砂线切割机切割原理是什么?技术砂线机参考价格
切割石墨片的方法-导热绝缘材料。上门砂线机工厂直销
金刚石线切割机频繁断线的原因有以下几大方面的原因:一、机床的原因。1.机床设计不合理造成金刚石线的弯曲、扭曲和振动幅度过大。2.排线不好,丝筒运行排线、导线轮与机床排线不在一条直线上,或者导线轮转折太大,不能统一、同步。3.可能是机床张力太大或者张力的变化突然太大,前者造成金刚石线疲劳断线,后者是张力突然变大造成超出局部金刚石线的拉力极限。4.导线轮过度磨损,局部变形过大,导致金刚石线运行过程中受力不均匀,造成运转过程中摆动过大。5.导线轮的固定螺母是否锁紧,如没有锁紧也容易造成金刚石线摆动过大。上门砂线机工厂直销
除切削液不能进入到割缝里的问题,那就还是切割线的原因。我们做了加大加长双丝筒,一次上一千多米金刚石线...
【详情】为了节省成本,用户要求金刚石线切割机的线量少,因此,大尺寸材料在加工时,切割到后面的时候切削力不够,...
【详情】三种加工工艺的设置1、直切直切工艺为材料与金刚石线接触的那一面到对面的长度基础上加4~8cm。比如一...
【详情】金刚石线切割机中切形机的三种结构,分别是:1.弓架运动式结构金刚石线切形机、2.往复循环走丝结构金刚...
【详情】砂线切割的原理,就是利用砂线往复运动,使砂线与工件产生切削达到加工的目的。机床上使用的砂线,一般是使...
【详情】切割:切割石墨能达1000平方毫米/分钟(不计光洁度和粗糙度),可根据用户要求设计成单头、双头、三头...
【详情】常常有客人问金刚石线切割机和电火花线切割机比较哪个好?金刚石线切割和线切割机是不是同一种设备等问题?...
【详情】一种砂线切割机,包括底座,工作台,夹具组件,滑轮机构和贮线机构;其中:所述夹具组件,包括基座,转盘,...
【详情】金刚石线切割机的切割速度与机床的加工精度有直接的关系,被加工的材料的硬度、尺寸大小与金刚石线切割机的...
【详情】