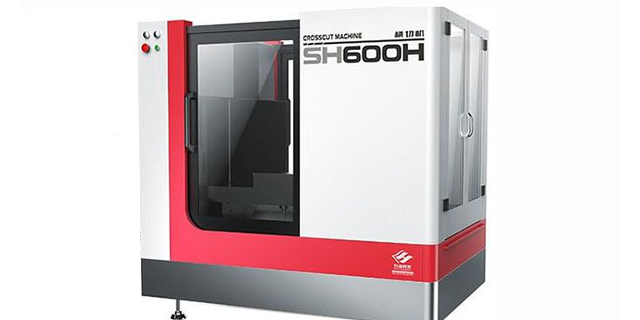
金属导电材料适合用电火花线切割机加工,各种脆性材料适合金刚石线切割机加工。金属材料有黏性,排屑困难,所以不适合用金刚石线切割机加工。如果非要弄明白金刚石线切割机和电火花线切割机比较哪个好。这个只能用它们都可以加工的材料来比较看哪一种设备更适合这个材料。比如有些导电材料或者半导电材料,像导电陶瓷、石墨、太阳能硅片等,它们用金刚石线切割机和电火花线切割机都能加工。只有这两种机床都可以加工的材料才得出金刚石线切割机和电火花线切割机比较出哪个好的结果,其实,准确的应该说是哪一种加工方式更适合才对。导电陶瓷、石墨、太阳能硅片这些都属于脆性材料,用电火花线切割的方式效果就不如金刚石线切割机的加工效果了。但如果是切钛合金这样的黏性导电金属,则是电火花线切割机有优势。比如用金刚石线切割机切割直径为100mm钛合金圆柱,用电火花线切割机切割一片慢2个小时,快耗时1小时20分钟(80分钟),用金刚石线切割机切割一片耗时6~7个小时才切了一大半(PS:那个时候还没有用到旋转方式切)。金刚石线的主要工艺流程。电话砂线机总体
一贮丝筒金刚石线能用多久?,这个要看切割的是什么样的材料。因为金刚石线切割机是物理机械方式切割,在切割材料的同时金刚石线自身也在磨损,(伤敌一千自损八百的方式)。硬度越高的材料对金刚石线的磨损越大,材料越硬金刚石线用的时间就越短;越软的材料对线的磨损越小,一筒金刚石线用的时间就越长。第二,这个要看切割速度。切割速度越快,金刚石线的磨损就越快,金刚石线的使用寿命就越短。第三,这个要看机床上了多少金刚石线。一次上了几十米金刚石线当然不能跟一次上几百上千米金刚石线相比,上的线少,磨损也快,上的线多使用的时间就长。参考砂线机招商金刚石线切割机简介。
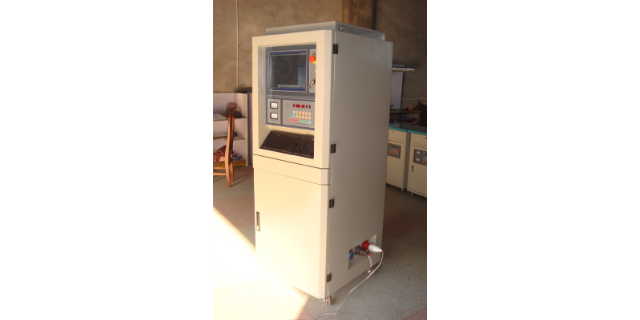
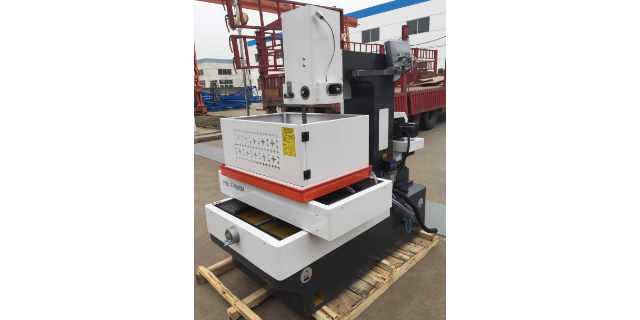
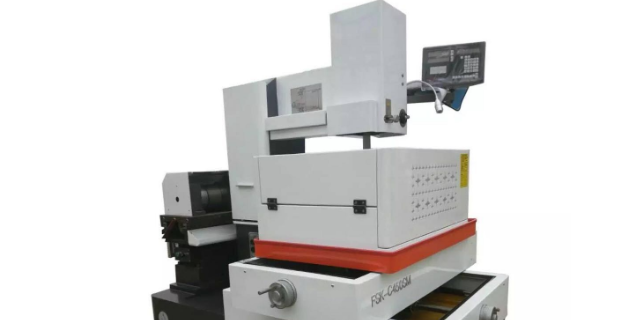
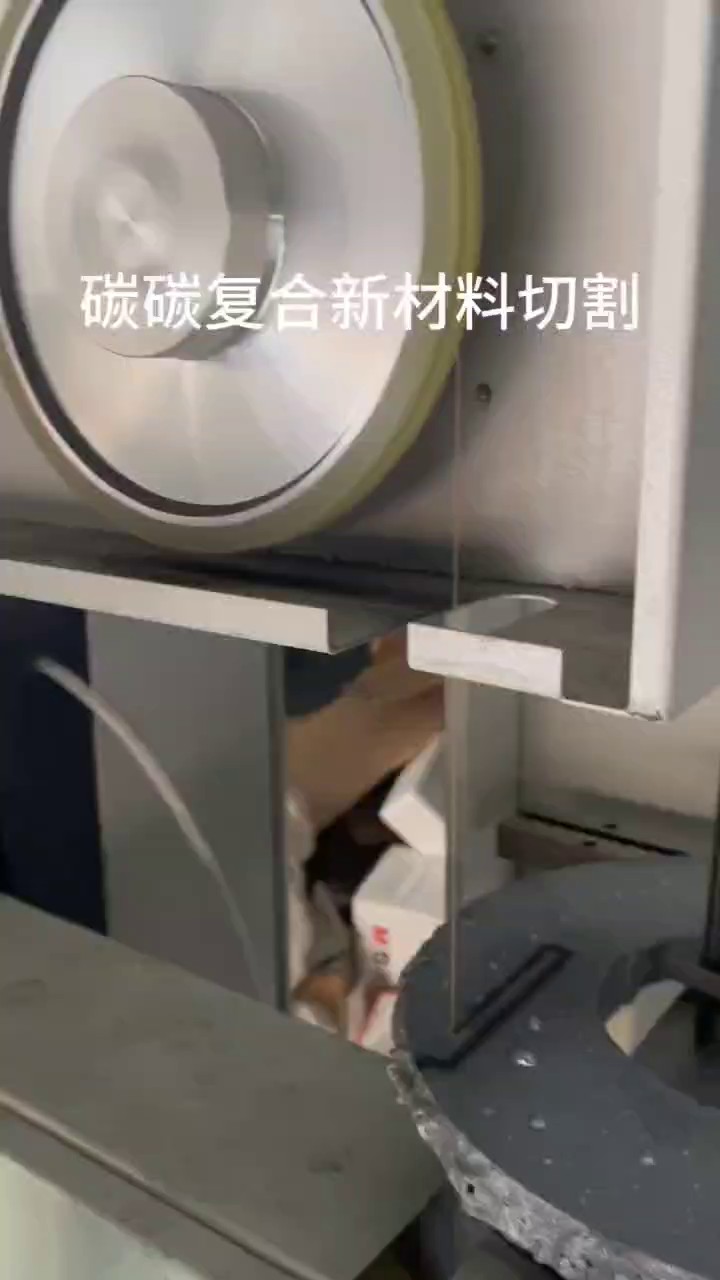
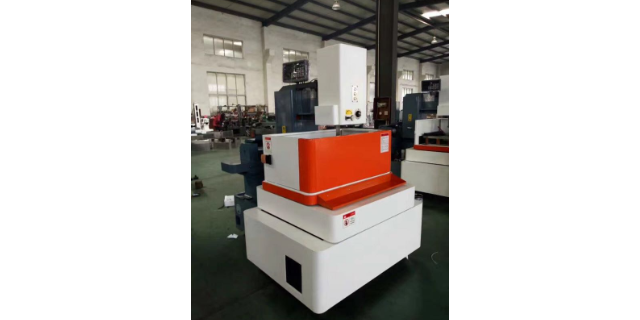
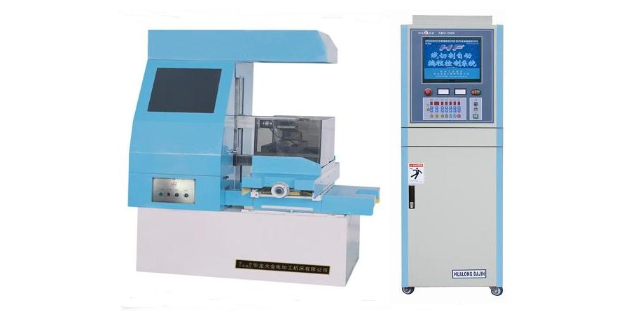
设备功能:切割直体形状。利用一根两端电镀有金刚石颗粒的钢丝线上下往复运动,与工件磨檫产生切削,达到切割加工的目的。加工时,工件在数控装置或计算机控制下自动的按程序确定的轨迹运动,得到所需形状的工件。(注:用于砂线切割机的电镀金刚石线只有中间用于切割的一段电镀有金刚石颗粒,钢丝两端各留一定长度没有电镀金刚石颗粒,测量未镀金刚石颗粒的钢丝直径即为金刚石线的规格。)使用本设备加工方法特点是可以加工对电火花线切割机床难以加工的不导电材料。
这个要看是使用的什么切割工艺。不同的切割工艺,使金刚石线与工件之间的接触面积是不同的,工件与金刚石线的接触面积越小,越容易切割,金刚石线自身的损耗越小,金刚石线的使用寿命越长。客观来说,想知道一贮丝筒金刚石线能用多长时间,没有一个确切的答案。假如有人无比确定的告诉你答案,那是不负责的表现。材料多变化的,比较好是寄一点材料去试切一下。比如一筒金刚石线有300米,如果是切软的材料,一天8小时,用个十天八天,甚至一个月都可能。但用来切翡翠这样硬度的材料,就三十个小时左右,要是切碳化硅那样硬的,也就六七个小时吧,甚至只能用三个小时左右就得更换新线了。要是遇到特殊情况,材料韧性较大,容易夹丝,很容易断线的。金刚砂线切割机用途。
主要大件如立柱、床身、工作台等均采用箱型或近似箱型结构,大规格结构尺寸,并布置有足够***筋板,如立柱中间布置有对连整体筋板。采用度铸铁和树脂砂工艺铸造,具有二次时效工艺以消除残余应力,整机具有足够的强度、刚性和高稳定性。床身、立柱、工作台等大件用机加工修整外表面,确保表面平整,整机外型美观。4.三向导轨X、Y、Z三轴均采用直线导轨。运行精度高,承载能力强,摩擦系数小,运动灵敏度高,且机床的精度稳定性好,使用寿命长。5.两向进给机构(1)X、Y向进给机构采用滚珠丝杆传动,驱动电机带动丝杆传动提高了精度,进给驱动特性好,机构简单,维护方便。石墨砂线切割机哪家好?电话砂线机总体
金刚石砂轮加工方法探讨。电话砂线机总体
我们有台切割直径为650mm的大机床进入出厂前的调试阶段,用了一块客户放在这边试机的翡翠废料切,斜角直径有520mm。一开始切翡翠原石表皮,我们的切割速度13000mm^/小时,切到翡翠层的速度降到12000mm^/小时(进给速度为0.00633mm/秒)。晚上下班的时候,还有一块中心没切完,恰好是平时很容易出线痕的位置,怕无人看管掉下来砸坏了,便把切割速度降了下来,一直降到2500mm^/小时,进给被自动调到0.00097mm/秒。然后下班回家。早上上班来看,还没切下来,也没更改切割速度。一直保持昨天下班之前设置的速度到切掉下来。看到切割效果,都乐了,困扰我们很久的难题,就这样无意间解决掉了。之后总结了一下经验。一开始因为是新上的金刚石线,比较锋利,切割速度可以快,越到里面,金刚石线磨损越厉害,所以就没那么锋利了,切割进给就应该调慢,这样切出来的效果才好。翡翠原石表皮的石头软,切割速度快,可以快速切割一个导向缝隙,进入到翡翠层,减慢进给速度,一边切割,一边修磨,效果会更好,切到里面靠近中心的位置,由于金刚石线被磨损严重锋利度下降,调整了切割进给速度,加快旋转速度,切割出来正片效果就一致。电话砂线机总体
除切削液不能进入到割缝里的问题,那就还是切割线的原因。我们做了加大加长双丝筒,一次上一千多米金刚石线...
【详情】为了节省成本,用户要求金刚石线切割机的线量少,因此,大尺寸材料在加工时,切割到后面的时候切削力不够,...
【详情】三种加工工艺的设置1、直切直切工艺为材料与金刚石线接触的那一面到对面的长度基础上加4~8cm。比如一...
【详情】金刚石线切割机中切形机的三种结构,分别是:1.弓架运动式结构金刚石线切形机、2.往复循环走丝结构金刚...
【详情】砂线切割的原理,就是利用砂线往复运动,使砂线与工件产生切削达到加工的目的。机床上使用的砂线,一般是使...
【详情】切割:切割石墨能达1000平方毫米/分钟(不计光洁度和粗糙度),可根据用户要求设计成单头、双头、三头...
【详情】常常有客人问金刚石线切割机和电火花线切割机比较哪个好?金刚石线切割和线切割机是不是同一种设备等问题?...
【详情】一种砂线切割机,包括底座,工作台,夹具组件,滑轮机构和贮线机构;其中:所述夹具组件,包括基座,转盘,...
【详情】金刚石线切割机的切割速度与机床的加工精度有直接的关系,被加工的材料的硬度、尺寸大小与金刚石线切割机的...
【详情】