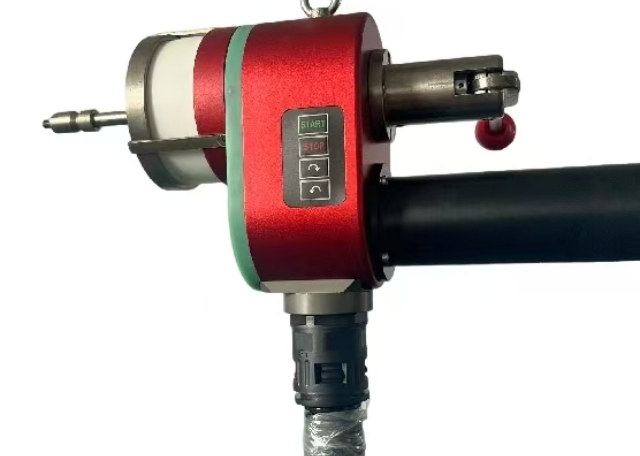
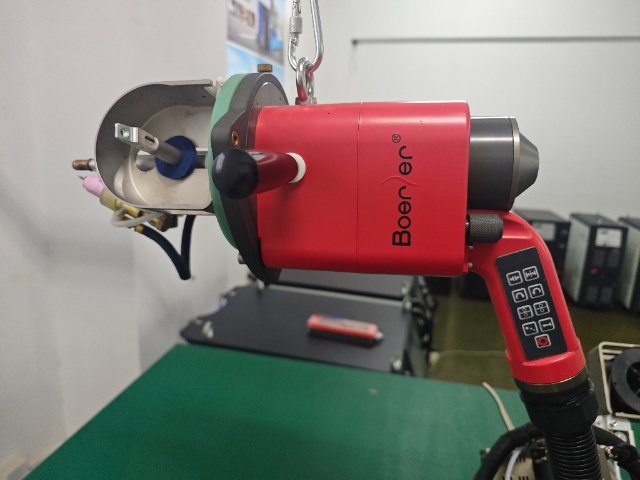
- 品牌
- 博尔勒,boerler
- 型号
- 齐全
- 电流
- 直流
- 作用对象
- 金属,不锈钢,钛合金
- 作用原理
- 脉冲,逆变
- 提供加工定制
- 是
- 产地
- 苏州昆山
- 厂家
- 昆山博尔勒自动化科技有限公司
在高寒地区或用于承受高内压、高水锤压力的供水管道,常采用强度低合金钢(如X60, X70, X80)。这类钢材焊接时比较大的风险是氢致延迟冷裂纹。焊机为此集成了一套完整的抗裂解决方案:首先,采用低氢焊材(如低氢焊条、药芯焊丝),并配备焊材保温筒。其次,集成智能预热系统,通过感应加热或电阻加热带,在焊接前将坡口两侧区域均匀加热至规定温度(如100-150℃)。焊接过程中,通过红外测温监控层间温度不低于预热温度。焊接完成后,立即启动后热处理程序,将焊缝区域加热到特定温度(如250-300℃)并保温一定时间,使氢加速逸出。整个预热、层间温控、后热过程由设备自动程序控制,确保工艺执行的准确性和一致性,从根本上杜绝了高强度钢管焊接接头冷裂纹的产生。集成焊口标识与数据记录系统,实现每一焊口的全生命周期可追溯。广东壁厚3mm以下薄壁焊接机操作
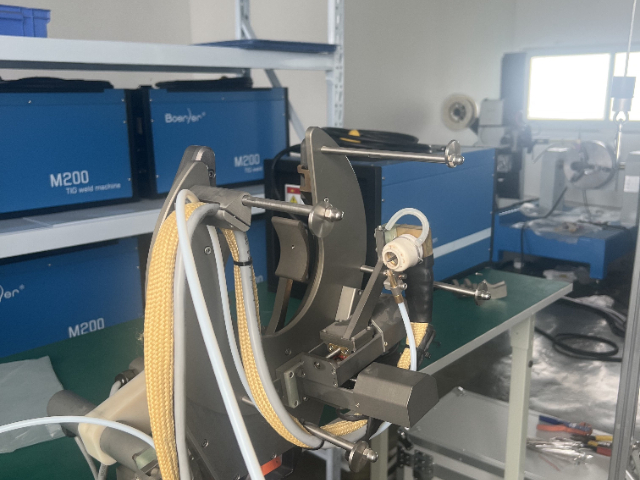
卫生管道的主流材料是316L碳奥氏体不锈钢,其极低的碳含量(≤0.03%)有效降低了焊接热影响区因碳化铬析出导致的晶间腐蚀风险。904L是一种高钼含量的超级奥氏体不锈钢,耐蚀性更强,用于更苛刻的环境。焊接这些材料时,必须严格控制热输入和层间温度,防止有害金属间相(如σ相)析出。焊机为此配置了精确的热量输入管理功能。焊接316L时,采用快速焊接配合精确的脉冲控制,层间温度严格控制在150℃以下。焊接904L时,由于其导热性更差、热膨胀系数更高,对热输入和冷却速度的控制更为苛刻,专机需要具备更快的响应速度和更宽泛的参数调节范围,以确保焊缝获得与母材匹配的耐点蚀当量(PREN)。专机的工艺库已预置了针对这些特殊材料的成熟参数,确保了焊接接头的耐腐蚀性能不成为整个系统的薄弱环节。江苏封闭式弯管焊接机推荐搭载管道全位置自动焊接系统,适应地面固定安装的横焊、仰焊。
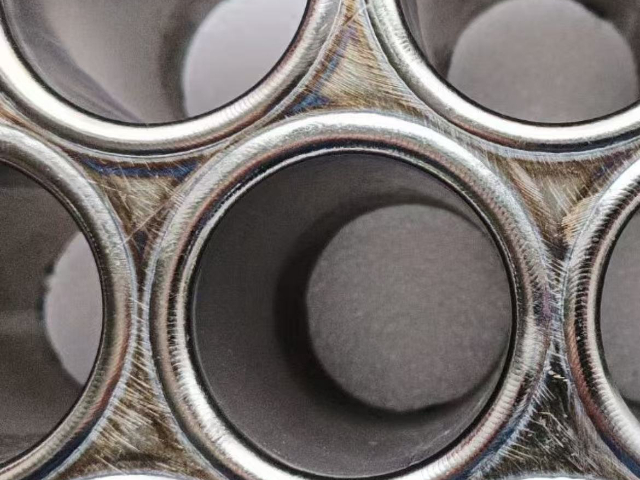
在受严格监管的行业,设备本身及其生产流程必须符合法规要求。卫生管道焊接专机从设计阶段就遵循FDA 21 CFR Part 11(电子记录)、欧盟GMP Annex 11以及3-A卫生标准等。设备与管道接触的部件(如卡具、背压堵头)均采用经认证的316L不锈钢,并提供材质证明。其控制系统具备完整的审计追踪功能,自动记录并加密存储每一次焊接的所有关键参数:操作员ID、时间、材料批号、焊接参数曲线、保护气纯度和流量、视觉检测结果等。这些数据不可篡改,并可生成符合要求的报告。每一段焊接完成的管道都有一个的身份编码,扫描该编码即可调取其完整的“制造档案”。这实现了从原材料到成品管道的全程双向追溯,完美应对监管机构的审计和客户的现场核查,是制药和食品企业建立可靠质量体系的重要组成部分。
卫生级管道安装空间复杂,存在大量的水平固定焊(2G)、垂直固定焊(5G)和倾斜固定焊(6G)等全位置焊缝。全自动焊机通过轨道式爬行小车或机械手,携带焊枪沿管道环缝精确运动。其控制系统内嵌了全位置焊接参数库。系统根据焊枪在管道圆周上的实时位置(通过编码器反馈),自动、动态地调整焊接电流、电压、速度和摆动参数。例如,在仰焊位置(6点钟方向)自动采用较小电流和较快的焊接速度以防止熔池下坠;在平焊位置(12点钟方向)则可采用较大电流以提高效率。焊枪通常设计有自动旋转功能,以保持焊丝或钨极始终处于比较好角度。全程精确的层流保护和背面充氩,确保了无论在哪个位置焊接,管道内壁都能获得光亮、平滑、无氧化色的成型,完全避免了手工焊因位置困难而导致的内壁凹陷或氧化,实现了安装现场与预制车间同等的焊接质量。采用自动充氩与内窥镜监控,确保不锈钢管道单面焊双面成型(光亮面)。
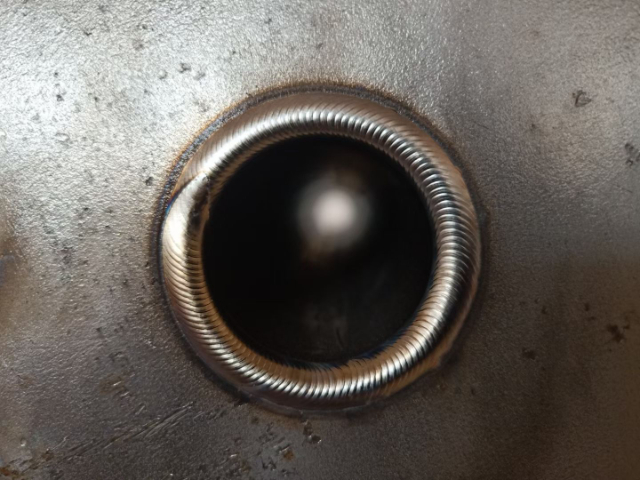
超纯水管道要求内壁光滑、无死角,因此环缝焊接必须实现完美的单面焊双面成形(SSBOC),且内表面需与母材同样光亮。专机采用高刚性轨道式爬行小车,搭载焊枪沿管道环缝精确运动,保证焊接速度与电弧稳定性。与此同时,一套高分辨率内窥镜系统通过管道另一端的快接口插入,其摄像头前端位置经过精密标定,能够实时捕捉管道内部熔池的形成、流动和凝固全过程,并将图像传输至外部大屏幕。操作员或AI图像识别系统可以清晰观察背面焊缝的宽度、余高和色泽。一旦发现背面成形出现轻微内凹、焊瘤或氧化色,操作员可立即通过控制系统微调焊接电流、速度或送丝量进行纠正。这种“外部自动化焊接+内部可视化监控”的闭环控制,使得每一寸焊缝的内外质量都处于实时监控之下,终实现100%焊缝内壁光亮、成形均匀,完全满足ASME BPE等标准对卫生级管道焊接的比较高要求。模块化设计,可快装更换卡盘与驱动模块,适应Φ20-Φ800mm管径范围。广东自熔不加丝焊接机
配置轨道式窄间隙焊头,减少热输入,保持母材耐腐蚀性能。广东壁厚3mm以下薄壁焊接机操作
卫生级不锈钢管道焊接接头耐腐蚀性的关键在于防止高温氧化。普通焊枪的保护气流是紊流,容易卷入空气。焊枪采用“气体透镜”技术替代传统的多孔筛网,使保护气通过一组极细的、同心的金属筛网,形成平稳、覆盖范围更广的层流气流,能更有效地排开空气。此外,焊枪还配备一个加长的、通常由高温透明材料制成的尾罩(拖罩),将高温焊缝及热影响区(直至冷却到约250℃以下)持续笼罩在纯净氩气中。整套气体系统使用99.999%的高纯氩气,并通过露点仪和氧分析仪在线监测保护气的纯度。通过这些综合措施,焊接区域的局部氧含量可以被稳定地控制在50ppm(百万分之五十)甚至更低的水平。这使得焊缝金属及其热影响区保持明亮的金属原色(银白色或金黄色),铬元素的氧化损耗被降至比较低,从而保证了焊缝与母材具有同等的耐点蚀和耐晶间腐蚀能力。广东壁厚3mm以下薄壁焊接机操作
昆山博尔勒自动化科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,昆山博尔勒自动化科技供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!


- 昆山博尔勒焊接机推荐 2026-02-08
- 青岛全位置封闭焊接机配件 2026-02-08
- 山东氩弧焊焊接机电话 2026-02-08
- 特气焊接机推荐 2026-02-08
- 青岛全位置焊接机厂家直销 2026-02-07
- 江苏智能不锈钢管焊接机调试方法 2026-02-07
- 上海狭小空间焊接机电话 2026-02-07
- 昆山管道焊接机如何更换夹具 2026-02-07
- 陕西高空焊接机调试方法 2026-02-07
- 无锡封闭式直管焊接机价格 2026-02-06
- 上海燃气管焊接机厂家直销 2026-02-06
- 广东冰箱管焊接机电话 2026-02-06