- 品牌
- 博尔勒,boerler
- 型号
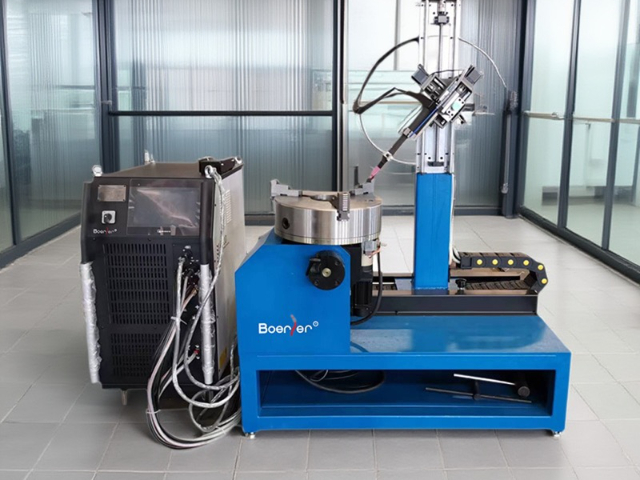
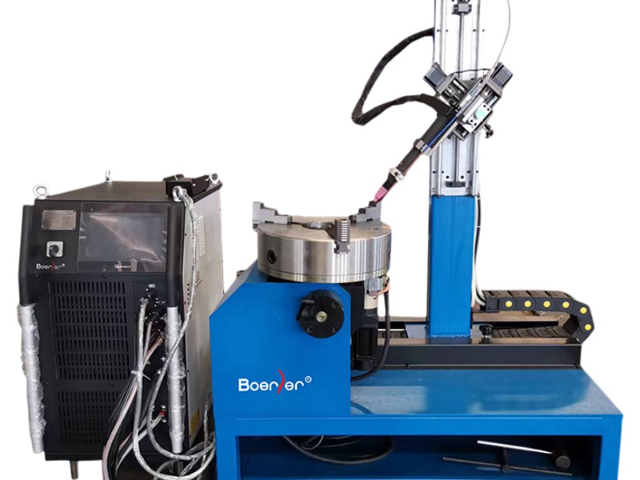
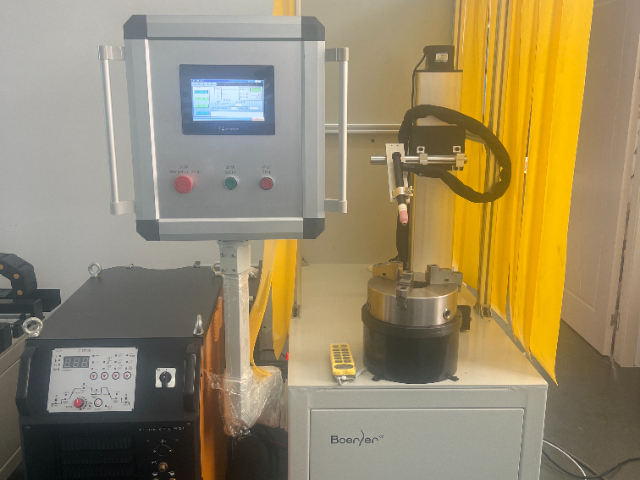
- 管法兰专机
- 电源类型
- 直流电源,脉冲电源,逆变式电源
- 控制方式
- 半自动,自动,手动
- 是否数控
- 是
- 焊炬冷却方式
- 水冷
- 作用对象
- 金属,不锈钢,碳钢,钛合金
- 作用原理
- 逆变,脉冲
- 适用管径
- 10-500
- 额定容量
- 25
- 额定负载持续率
- 100
- 额定焊接电流
- 500
- 电流调节范围
- 5-500
- 焊接材质
- 不锈钢,碳钢,钛合金
- 工作电压
- 380
- 产地
- 江苏昆山
- 厂家
- 昆山博尔勒自动化科技有限公司
针对厚壁管道焊接中打底要求熔透均匀、填充要求高效快速的矛盾需求,本专机创新采用脉冲协同双送丝技术。该系统配备两套的送丝机与送丝软管,但共享一个特制焊枪。在管道根焊(打底)阶段,采用前丝进行冷丝或热丝TIG焊,通过精确的脉冲电弧控制实现单面焊双面成型,确保背部成形美观且熔合良好。完成打底后,系统无缝切换至“前后双丝协同”模式:前丝仍为TIG电弧,作为主要热源维持熔池;后丝为MIG/MAG电弧,以较高速度送入熔池进行填充。两根焊丝的电弧在相位和空间上精密协同,避免了相互干扰。此方案融合了TIG焊高质量与MAG焊高效率的优点,在填充盖面阶段,熔敷效率较纯TIG焊提升2-3倍,大幅缩短了厚壁管道的焊接周期。同时,由于热源主要集中于TIG电弧,整体热输入仍得到较好控制,有利于保持接头性能。此技术广泛应用于化工、电力行业厚壁主蒸汽管道、加氢反应器进出口管道的焊接。内置轻量化轨道与爬行机构,满足现场安装及狭窄空间管道环缝焊接。浙江全自动智能管法兰专机工厂
压力容器上接管、人孔、支腿与壳体的连接焊缝是空间复杂的马鞍形曲线(相贯线),其轨迹随管径比变化,手动焊接难度较高。本专机采用高自由度焊接机器人,并集成激光视觉跟踪系统。机器人首先沿理论相贯线轨迹进行扫描焊接,激光传感器实时捕获焊缝坡口的实际位置。当检测到因工件加工或装配误差导致的轨迹偏差时,跟踪系统即时修正机器人的运动路径,确保焊枪始终精确对中。此外,系统还能根据相贯线不同位置(比较高点、比较低点、侧面)的焊接姿态(平、立、仰),自动调用对应的焊接参数,保证全位置熔池稳定。这套系统解决了压力容器制造中相贯接头自动化焊接的难题,将焊工从极其劳累和需要高超技巧的工作中解放出来,实现了相贯焊缝的高质量、高一致性自动化焊接,大幅提升了容器整体制造的自动化水平。江苏钛合金管法兰专机电机轴MIG焊接机采用高速旋转卡盘与精确送丝,实现轴类零件堆焊与修复的效率均匀熔覆。
工业焊接车间环境通常较为恶劣,存在金属粉尘、湿度波动、电磁干扰以及设备自身的震动。为确保管法兰专机能够7x24小时稳定、可靠地运行,其机械与电气设计必须遵循严格的工业标准。整机防护等级通常达到IP54,意味着其能防止各方向的溅水及粉尘侵入,保护内部精密的控制系统、伺服电机和传感器。床身、立柱、龙门等主要承重和运动结构采用铸铁或焊接钢结构,经过充分的有限元分析(FEA)和应力消除处理,具备较高的静态与动态刚性,确保在高速运动和负载变化下变形极小,从而保证长期的精度保持性。导轨、丝杠等传动部件采用重载、高防护等级的品牌产品,润滑系统为自动集中式。这种从设计源头对可靠性与耐久性的重视,保障了设备在数年甚至更长的生命周期内,都能维持稳定的性能和精度,将故障停机时间降低。
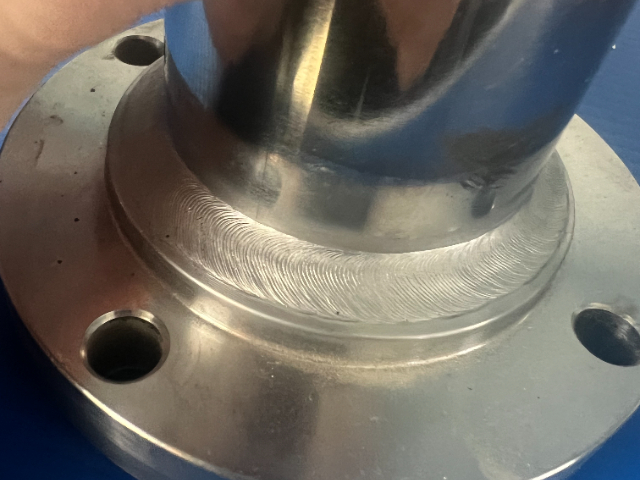
该专机针对管道法兰全位置焊接的特殊工况,创新采用多特性脉冲TIG焊接技术。通过智能脉冲控制模块,能够根据平焊、立焊、仰焊等不同位置动态调节峰值电流、基值电流及脉冲频率,在平焊位置采用高频率脉冲实现熔深控制,在立焊位置采用低频脉冲减少熔池流淌,在仰焊位置则通过脉冲相位调整实现熔滴定向过渡。专机搭载的三维焊枪姿态机构可实时保持焊枪与焊缝呈比较好15°夹角,配合0.02秒级响应的弧长调节器,在管道环缝焊接过程中始终保持电弧稳定性。实际应用数据显示,在DN系列高压蒸汽管道法兰焊接中,全位置焊缝RT检测一次合格率从传统手工焊的82%提升至99.6%,且焊接变形量控制在直径的0.05%以内。该技术特别适用于LNG低温管道、化工耐蚀管道等对焊接冶金一致性要求严苛的领域,目前已在国内多个超超临界电站项目的P91/P92钢种管道建设中实现规模化应用。专机集成热丝TIG工艺,熔敷效率提升130%,明显降低氢气罐体焊接热输入与变形。
管道预制与安装中,管口的椭圆变形和组对错边是影响焊接质量的首要变量。本专机集成的智能对中与扫描系统,在焊接开始前即进行精确的测量与补偿。机械式内对中机构(内涨式或卡爪式)从管道内部撑紧,可自动校正高达3mm的同心度偏差,确保坡口面对齐。随后,激光线结构光视觉传感器对整圈坡口进行360度扫描,精确获取坡口的实际三维几何数据,包括间隙宽度、错边量、坡口角度及椭圆度。控制系统将测量数据与理论模型比对,生成独特的“自适应焊接轨迹与参数映射表”。焊接过程中,焊枪不*沿修正后的轨迹运动,其焊接参数(如电流、摆宽)也会根据实时位置的间隙与错边量进行微调,实现“变参数焊接”。该系统成功将人为组对误差的影响降至比较低,使焊接质量从依赖“高级焊工的手眼协调”转变为“基于精确测量的自动化补偿”,在LNG管道、高参数电站管道等要求较高的领域,明显提升了根部打底焊道的一次合格率与可靠性。碳钢法兰专机搭载双丝MAG系统,焊接效率较传统单丝提升60%以上。淄博暖气管管法兰专机多少钱
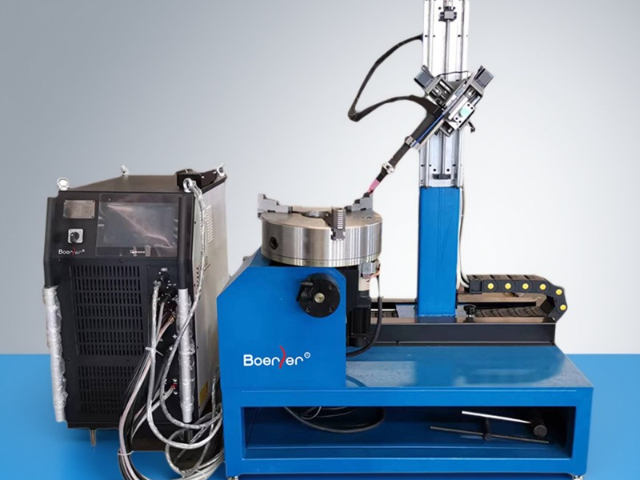
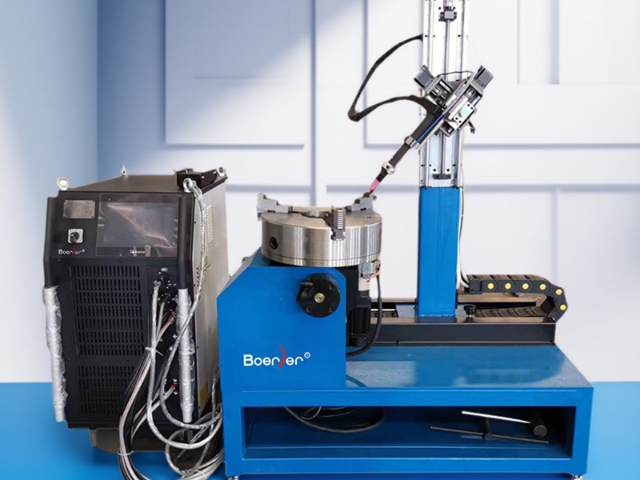
专为法兰焊接设计的卡盘与变位器,实现工件安装与不同角度的焊接。浙江全自动智能管法兰专机工厂
封头在热旋压成型过程中,由于材料流动的不均匀性,其终成品的板厚分布并非理想状态,常存在局部增厚或减薄,曲率也存在微观波动。这给后续的自动化堆焊或拼接焊带来了轨迹和热输入控制的挑战。本专机采用的复合传感方案融合了两种信息:电弧传感器通过分析焊接电流电压的微小变化,间接感知焊枪与工件距离(弧长)以及坡口高度的变化;激光位移传感器则直接高精度测量焊枪前方待焊区域的表面三维形貌。两者数据通过卡尔曼滤波器进行融合处理,构建出更精确、更抗干扰的实时工件模型。焊接时,系统不*根据预设的理想曲面轨迹运动,更会依据此复合传感反馈,实时微调焊枪的高度、角度以及焊接电流,以适应实际板厚变化(例如,遇到局部变薄区域时自动降低热输入)。这种“感知-适应”能力,使专机能够从容应对因制造工艺导致的工件个体差异,在封头内壁堆焊耐蚀层或进行附件焊接时,保证熔深均匀一致,避免了因厚度不均导致的烧穿或未熔合风险。浙江全自动智能管法兰专机工厂
昆山博尔勒自动化科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同昆山博尔勒自动化科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!


- 浙江全自动智能管法兰专机工厂 2026-03-09
- 暖气管管法兰专机厂家直销 2026-03-08
- 陕西弯头法兰管管对接管法兰专机厂家直销 2026-03-08
- 广东卫生管法兰专机共识 2026-03-08
- 安徽中厚壁管管法兰专机焊接机 2026-03-08
- 上海通风管管法兰专机共识 2026-03-08
- 广州密封罐管法兰专机 2026-03-08
- 全自动圆管法兰焊接机管法兰专机生产厂家 2026-03-08
- 江苏弯头法兰管管对接管法兰专机生产厂家 2026-03-08
- 浙江智能全自动管法兰专机企业 2026-03-07
- 上海接管管法兰专机报价 2026-03-07
- 山东氩弧焊管法兰专机地址 2026-03-07