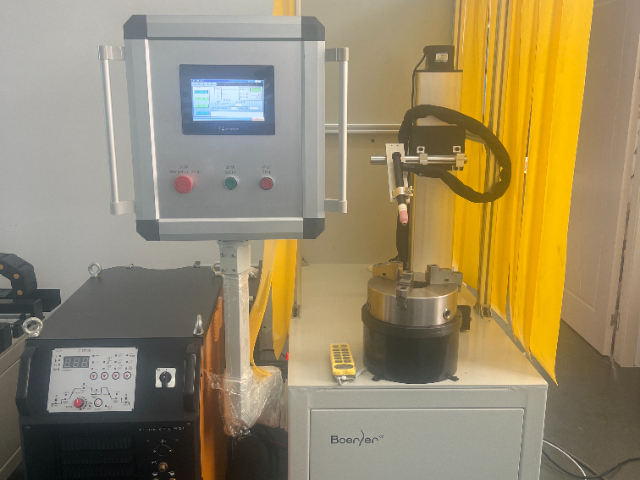
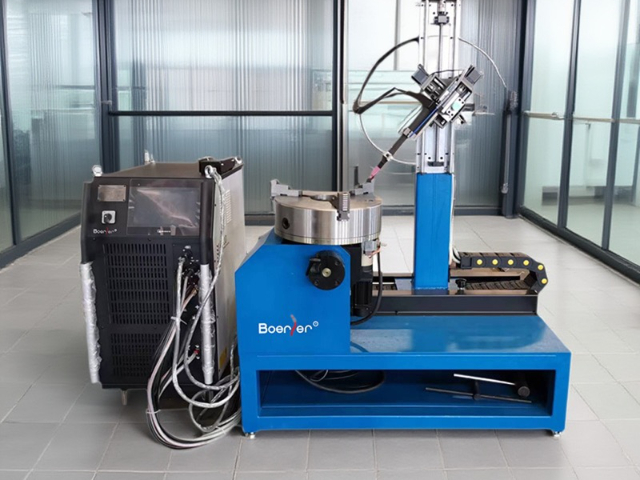
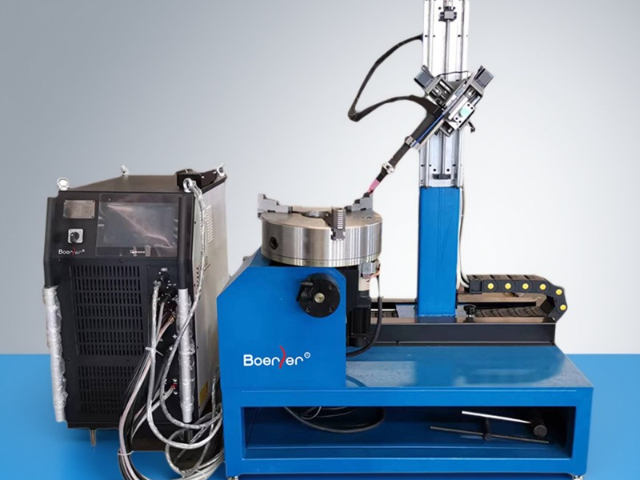
- 品牌
- 博尔勒,boerler
- 型号
- 管法兰专机
- 电源类型
- 直流电源,脉冲电源,逆变式电源
- 控制方式
- 半自动,自动,手动
- 是否数控
- 是
- 焊炬冷却方式
- 水冷
- 作用对象
- 金属,不锈钢,碳钢,钛合金
- 作用原理
- 逆变,脉冲
- 适用管径
- 10-500
- 额定容量
- 25
- 额定负载持续率
- 100
- 额定焊接电流
- 500
- 电流调节范围
- 5-500
- 焊接材质
- 不锈钢,碳钢,钛合金
- 工作电压
- 380
- 产地
- 江苏昆山
- 厂家
- 昆山博尔勒自动化科技有限公司
双送丝系统是本专机实现高效质量焊接的关键配置。该系统包含两套完全独特且高精度的送丝机构与控制系统。在“冷丝+热丝”模式下,主焊枪进行正常的TIG电弧熔敷,同时独特的预热电源对从另一路径送入弧区的填充焊丝进行电阻预热,使其在进入熔池前温度可升至数百摄氏度。这一方式可将熔敷效率提高50%-100%,同时因主要热源仍为电弧,能保持TIG焊熔池易控、冶金质量高的优点,特别适用于厚壁构件的快速填充。此外,系统还支持“双冷丝”模式,用于需要两种不同成分焊丝的异种金属焊接或堆焊,例如先在基材上堆焊过渡层,随即同步覆盖耐蚀表层。送丝速度、送丝角度及与电弧的相对位置均可独特编程控制,工艺柔性极强。在电站锅炉水冷壁的镍基合金堆焊修复中,该技术通过热丝TIG工艺,在保证稀释率低于10%的前提下,将堆焊效率提升至传统冷丝TIG的2倍,大幅缩短了电站检修停机时间,经济效益明显。针对封头拼焊开发了自适应摆动算法,熔池流动,确保曲面成形质量。广东氩弧焊管法兰专机公司
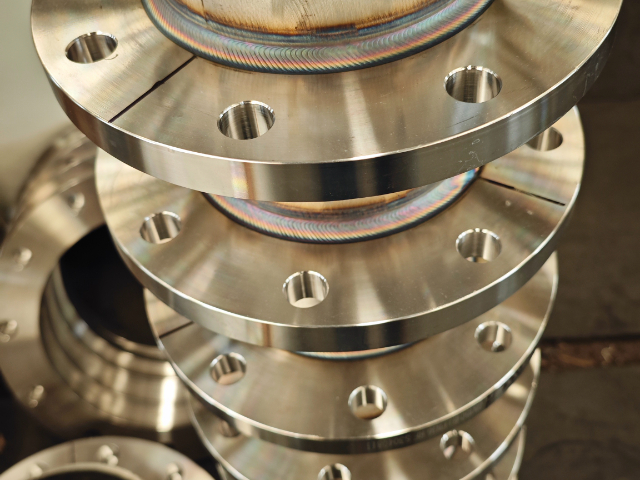
该专机为解决Ⅲ/Ⅳ型氢气储罐内胆薄壁(通常2-4mm)不锈钢或铝合金的长焊缝焊接难题,集成了先进的热丝TIG技术。其原理是在传统TIG电弧旁,通过单独的预热电源对填充焊丝进行电阻预热,使其在送入熔池前温度可达600-900℃。这使焊丝熔化所需的热量主要来自电阻热,而非电弧热,从而在相同电弧能量下,熔敷效率可由传统冷丝TIG的1.5kg/h提升至约3.5kg/h。效率的大幅提升带来了方便:完成相同熔敷量所需的时间大幅缩短,焊缝经受高热输入累积的时间减少,整体焊接热输入因此降低约40%。对于极易变形的薄壁容器,低热输入意味着焊接应力与变形成量级下降,罐体的圆度与直线度得到更好保障。同时,更快的焊接速度减少了焊缝在高温区的停留时间,有利于抑制不锈钢的晶间腐蚀倾向及铝合金的软化区扩大,从效率和品质双重维度满足了车载高压氢气瓶对轻量化与安全性的要求。浙江氩弧焊管法兰专机公司专机集成热丝TIG工艺,熔敷效率提升130%,明显降低氢气罐体焊接热输入与变形。
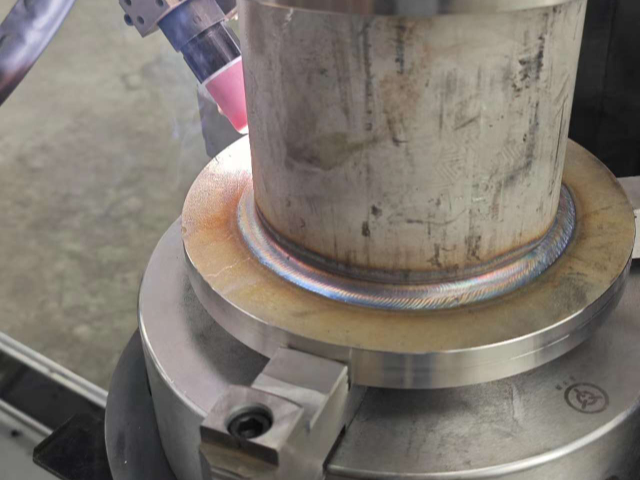
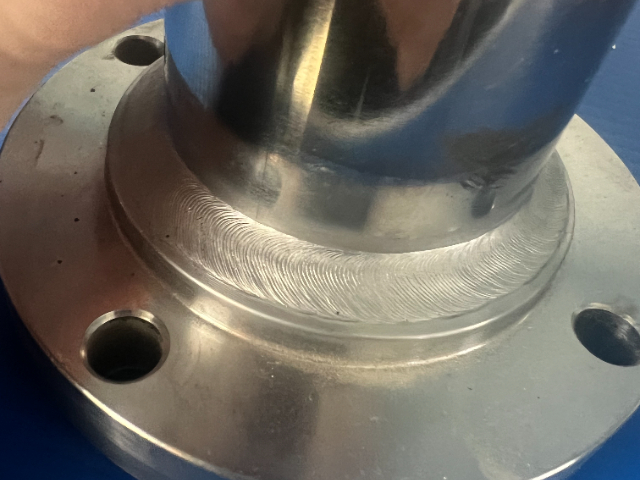
面对不锈钢、双相钢、镍基合金等对氧化、热输入极度敏感的特种材料法兰焊接,氩弧焊(GTAW)管法兰专机提供了近乎完美的解决方案。该专机采用高纯度氩气或根据材料特性定制的氩-氢、氩-氦混合气体作为保护介质,形成稳定惰性气体氛围,彻底隔绝空气,防止焊缝金属在高温下发生氧化、氮化,从而保留母材的耐腐蚀性与力学性能。设备通常搭载冷丝或热丝TIG系统,在保证电弧极其稳定的前提下,大幅提升熔敷效率。其精密电流波形控制能力(如方波交流用于铝合金,直流脉冲用于不锈钢)可精确管理热输入,减少焊接变形与热影响区,尤其适用于食品机械、核电、半导体等高洁净、高耐蚀要求的管道法兰连接,焊缝外观银白致密,内质无损检测合格率接近100%。
为应对市场多变的订单需求,现代管法兰专机普遍采用高度模块化的设计理念。由机架、电控系统、电源等部分保持稳定,而执行末端如卡盘夹具、焊枪夹持器、保护气罩等则设计为标准化的快速接口模块。当需要切换不同管径范围时,操作人员只需使用简单工具,在短时间内即可完成相应规格夹具模块和焊枪模块的换装。电控系统内对应的程序模块与参数包也会同步切换。这种灵活性使得一台专机,能够覆盖比较大的工件尺寸范围,大幅提高了设备的利用率和回报率,帮助制造企业以经济的配置应对从精密仪器管道到大型结构管道的各种法兰焊接挑战。氩弧焊管法兰专机采用水冷式精密焊枪与高频引弧,提高不锈钢及有色金属的洁净高质量焊接。
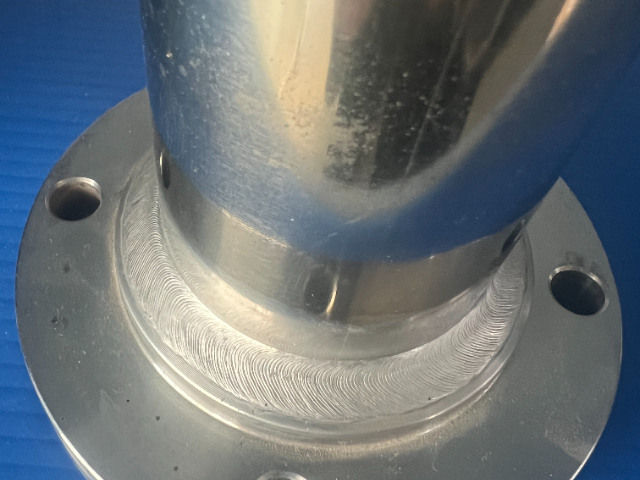
该专机将焊接工艺规划从依赖操作者经验的领域,转化为基于三维模型与规则的数字化智能过程。用户只需将工件的三维CAD模型及接头坡口尺寸导入软件,系统即可自动进行焊接任务分解。软件内核的智能算法会综合考虑接头几何形状、母材厚度、焊接位置(平、横、立、仰)、热输入控制以及变形较小化等多个约束条件,自动规划出每一层、每一道的焊接路径、焊枪姿态、焊接参数及层间冷却时间。系统生成的“焊接序列”不*定义了焊道位置,还优化了焊接方向与起弧点,以分散应力集中。编程结果可通过三维仿真进行虚拟焊接验证,提前发现可能发生的碰撞或可达性问题。在实际的船用柴油机重型曲轴箱焊接中,此系统将原本需要焊工数日筹划的复杂多道焊工艺,缩短至2小时内完成编程与仿真验证,并确保了施工现场工艺执行的精确复现,极大降低了对人员经验的依赖,实现了焊接质量的可预测性与稳定性。焊接过程参数全数字可调,支持脉冲焊接,减少飞溅并提升熔敷效率。江苏全自动钢管法兰焊接设备管法兰专机焊机
专为高合金管道设计,配备精确层间温度控与背面充氩保护模块。广东氩弧焊管法兰专机公司
本专机将焊接工程师的工艺选择经验编码化为可执行的系统规则库。焊接前,专机的激光扫描系统会精确测量接头的实际坡口角度、根部间隙、错边量等几何特征。这些实测数据被输入系统后,系统首先将其与预设的“理想接头”模型进行比对,判断其属于正常工况还是存在装配偏差。随后,系统依据内置的庞大数据规则——该规则库融合了材料学、传热学、熔池流体力学原理以及大量工艺试验数据——进行智能推理。例如,针对“15mm厚Q345R钢板,V型坡口60°,实测间隙2.5mm(标准为2.0mm)”的情况,系统会自动推荐“微调电流下限、采用小幅摆动并降低0.1m/min焊接速度”的修正工艺,以补偿间隙增大带来的热输入相对不足风险。整个过程在数秒内完成,并自动完成焊接参数的装载。这极大地降低了对操作者个人经验的依赖,尤其适用于多品种、小批量的生产模式,确保了即使在工件装配存在一定波动的情况下,依然能输出稳定可靠的焊接工艺,从源头保障焊缝质量。广东氩弧焊管法兰专机公司
昆山博尔勒自动化科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来昆山博尔勒自动化科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!


- 浙江全自动智能管法兰专机工厂 2026-03-09
- 暖气管管法兰专机厂家直销 2026-03-08
- 陕西弯头法兰管管对接管法兰专机厂家直销 2026-03-08
- 广东卫生管法兰专机共识 2026-03-08
- 安徽中厚壁管管法兰专机焊接机 2026-03-08
- 上海通风管管法兰专机共识 2026-03-08
- 广州密封罐管法兰专机 2026-03-08
- 全自动圆管法兰焊接机管法兰专机生产厂家 2026-03-08
- 江苏弯头法兰管管对接管法兰专机生产厂家 2026-03-08
- 浙江智能全自动管法兰专机企业 2026-03-07
- 上海接管管法兰专机报价 2026-03-07
- 山东氩弧焊管法兰专机地址 2026-03-07