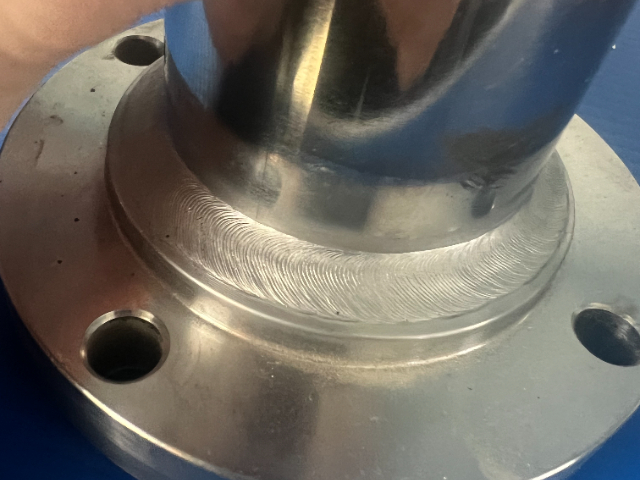
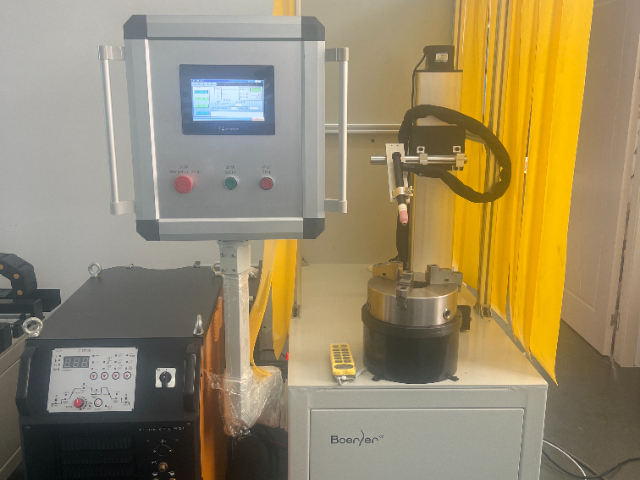
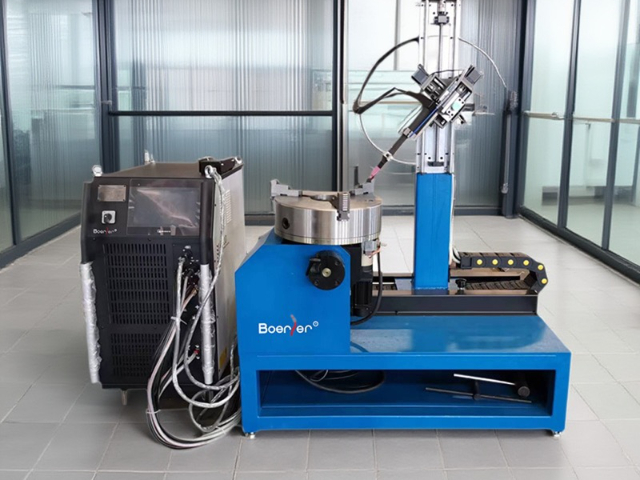
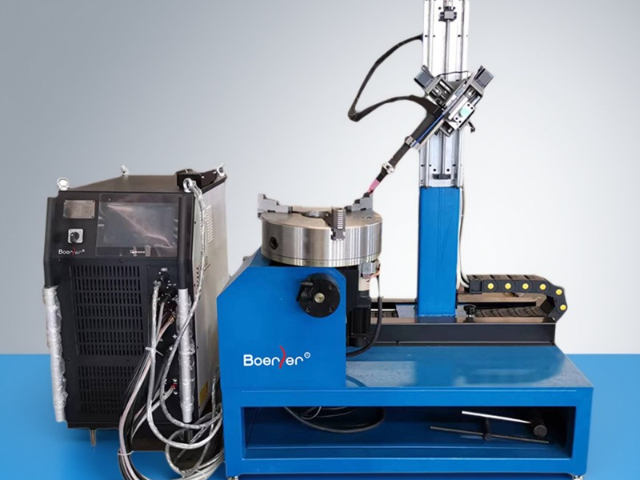
- 品牌
- 博尔勒,boerler
- 型号
- 管法兰专机
- 电源类型
- 直流电源,脉冲电源,逆变式电源
- 控制方式
- 半自动,自动,手动
- 是否数控
- 是
- 焊炬冷却方式
- 水冷
- 作用对象
- 金属,不锈钢,碳钢,钛合金
- 作用原理
- 逆变,脉冲
- 适用管径
- 10-500
- 额定容量
- 25
- 额定负载持续率
- 100
- 额定焊接电流
- 500
- 电流调节范围
- 5-500
- 焊接材质
- 不锈钢,碳钢,钛合金
- 工作电压
- 380
- 产地
- 江苏昆山
- 厂家
- 昆山博尔勒自动化科技有限公司
重力是全位置焊接,尤其是立焊和仰焊时面临的主要挑战,熔池金属在重力作用下易发生流淌,导致焊缝成形不佳甚至产生缺陷。本专机创新的磁控电弧(MAW)技术通过在焊接区域施加一个可精确控制的横向交变磁场,实现对电弧和熔池的主动“搅拌”与“约束”。磁场发生器由专机控制系统同步驱动,其频率、强度和方向可根据焊接位置实时调整。在立焊向上焊时,磁场产生的洛伦兹力可有效对抗重力,起到“托举”熔池的作用,防止铁水下淌;在仰焊时,磁场力则能帮助熔池金属更稳定地附着在母材上。此外,磁场对电弧的搅拌作用还能细化焊缝晶粒,有利于提升接头力学性能。在实际的化工塔器现场安装环缝焊接(包含5G、6G位置)中,启用磁控电弧功能后,仰焊位置的焊缝余高波动从±1.5mm减小到±0.5mm,成形美观度与平焊位置相当,且无需频繁调整焊接参数,明显提升了全位置焊接的自动化水平和一次合格率。专机配置焊缝冷却速率精确调控模块,通过雾化冷却保证不锈钢焊接敏化温度区间。江苏Boerler管法兰专机焊机

为了降低对焊接工人个人经验的依赖,实现焊接工艺的标准化与可复制性,先进的管法兰专机通常预置了庞大的焊接工艺数据库(WPS库)。该库基于大量工艺试验与生产验证数据构建,收录了针对不同标准材料(如Q235、304SS、316L、碳钢等)、不同厚度组合、不同保护气体、不同坡口形式的已验证合适焊接参数集。在实际生产中,操作者只需在人机界面上选择或输入工件材料牌号、壁厚、直径等信息,系统即可自动匹配并调用对应的工艺程序,包括电流电压曲线、焊接速度、摆动模式、气体流量等所有参数。这种“一键式”操作模式,使得即使经验不足的操作人员也能快速生产出高质量焊缝,极大地保障了批量产品质量的稳定性,并缩短了新项目或新产品的工艺调试周期。浙江Boerler管法兰专机焊接机全自动管法兰焊接机整合六轴机械臂与精密变位机,实现复杂空间焊缝的无人化连续作业。
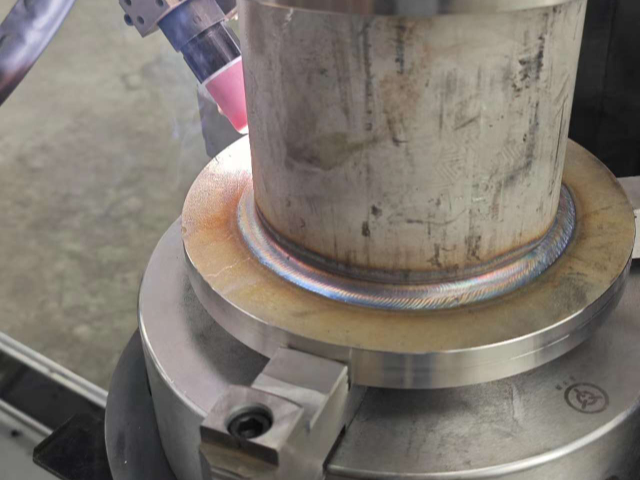
该冷却系统采用三级温度调整架构:一级为板式换热器将焊接热量传递至循环水,二级为半导体制冷模块将水温预冷至设定值,三级为PID精确控温单元保持出水温度在22±0.5℃。系统配备40L不锈钢蓄能水箱,内置4组合金换热管束,总换热面积达5.2㎡,散热量25kW。系统特别设计有水质监测模块,通过电导率传感器监控冷却水纯度,在平台导管架法兰的连续焊接作业中,该系统支持500A电流连续工作,焊枪温升始终控制在45℃以内,彻底解决了大厚度构件焊接时因焊枪过热导致的保护气紊乱、钨极烧损等问题。实际运行数据表明,该系统使钨极寿命延长3倍,喷嘴更换频率降低70%。
该机构在传统六轴机器人末端增加三自由度主动柔顺单元,包含轴向±10mm浮动、径向±8mm摆动和法向±5mm自适应三个补偿维度。通过六维力传感器实时检测焊接过程中焊枪与工件的接触力,当检测到因法兰组对错边导致的异常受力时,柔顺控制器在5ms内生成补偿轨迹。特别设计的涡流阻尼器可吸收焊接变形引起的突发位置偏移,避免机械冲击。系统内置的错边焊接专业数据库,存储了12种典型错边模式的应对策略,如当检测到3mm台阶错边时自动切换为摆宽加宽的摆动焊接模式,当遇到角度错边时则启动非对称热输入算法。在船舶推进器法兰现场安装焊接中,该技术成功补偿了因船体变形导致的8mm组对偏差,使原本需要返工修割的法廊直接完成焊接,单艘万箱级集装箱船节省工期72小时。经第三方检测,在6mm错边工况下焊接的焊缝,其疲劳强度仍达到标准接头的92%,远超传统手工修补焊缝的75%。集成局部真空室或尾气保护拖罩,实现压力容器高合金材料的大气污染敏感焊缝保护。
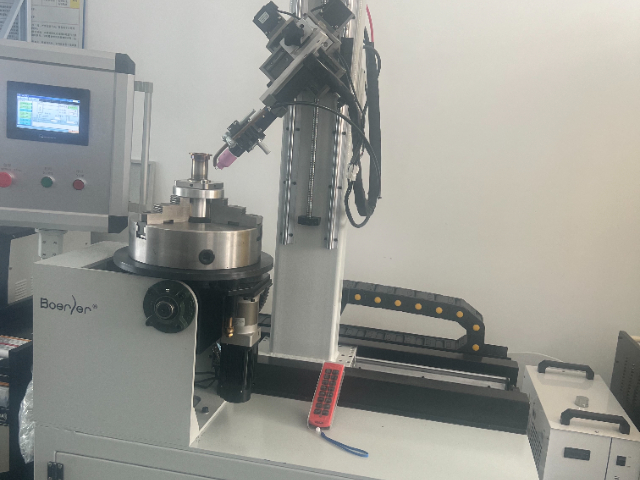
封头在热旋压成型过程中,由于材料流动的不均匀性,其终成品的板厚分布并非理想状态,常存在局部增厚或减薄,曲率也存在微观波动。这给后续的自动化堆焊或拼接焊带来了轨迹和热输入控制的挑战。本专机采用的复合传感方案融合了两种信息:电弧传感器通过分析焊接电流电压的微小变化,间接感知焊枪与工件距离(弧长)以及坡口高度的变化;激光位移传感器则直接高精度测量焊枪前方待焊区域的表面三维形貌。两者数据通过卡尔曼滤波器进行融合处理,构建出更精确、更抗干扰的实时工件模型。焊接时,系统不*根据预设的理想曲面轨迹运动,更会依据此复合传感反馈,实时微调焊枪的高度、角度以及焊接电流,以适应实际板厚变化(例如,遇到局部变薄区域时自动降低热输入)。这种“感知-适应”能力,使专机能够从容应对因制造工艺导致的工件个体差异,在封头内壁堆焊耐蚀层或进行附件焊接时,保证熔深均匀一致,避免了因厚度不均导致的烧穿或未熔合风险。模块化焊炬设计支持10分钟内完成MIG/TIG/等离子焊枪切换。广东钛合金管法兰专机焊机
焊接过程参数全数字可调,支持脉冲焊接,减少飞溅并提升熔敷效率。江苏Boerler管法兰专机焊机
熔深,特别是根部熔透的稳定性,是衡量焊接质量的指标。本专机采用的恒熔深控制技术,基于对熔池振荡频率与振幅的精密分析。其原理是:焊接熔池在电弧力、金属表面张力等作用下存在固有振荡频率,而该频率与熔池的尺寸(尤其是熔深)存在确定的物理关系。专机通过高速视觉传感器或特殊设计的电弧传感电路,实时提取熔池振荡特征信号。控制模块将此信号与预设的“理想熔深”所对应的振荡特征值进行对比,一旦出现偏差,便立即动态调整焊接电流或焊接速度。例如,当检测到熔深变浅趋势时,系统会微幅提升脉冲峰值电流或降低焊速,以增加热输入,反之亦然。这一闭环控制实现了焊接过程的“自适应”调节,能够自动补偿因装配间隙波动、散热条件变化、电弧轻微漂移等因素对熔深造成的影响。在核电主管道窄间隙焊接中,该技术确保了长达数米的环缝在全位置上的根部熔深波动范围小于±0.2mm,为核级设备的安全可靠性提供了至关重要的技术保障。江苏Boerler管法兰专机焊机
昆山博尔勒自动化科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,昆山博尔勒自动化科技供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!


- 浙江全自动智能管法兰专机工厂 2026-03-09
- 暖气管管法兰专机厂家直销 2026-03-08
- 陕西弯头法兰管管对接管法兰专机厂家直销 2026-03-08
- 广东卫生管法兰专机共识 2026-03-08
- 安徽中厚壁管管法兰专机焊接机 2026-03-08
- 上海通风管管法兰专机共识 2026-03-08
- 广州密封罐管法兰专机 2026-03-08
- 全自动圆管法兰焊接机管法兰专机生产厂家 2026-03-08
- 江苏弯头法兰管管对接管法兰专机生产厂家 2026-03-08
- 浙江智能全自动管法兰专机企业 2026-03-07
- 上海接管管法兰专机报价 2026-03-07
- 山东氩弧焊管法兰专机地址 2026-03-07