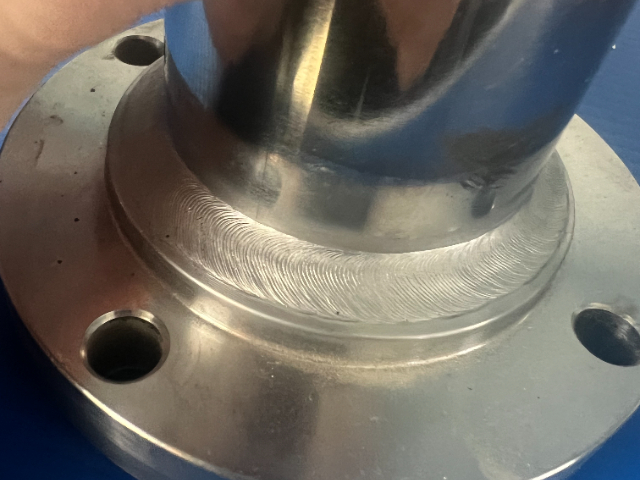
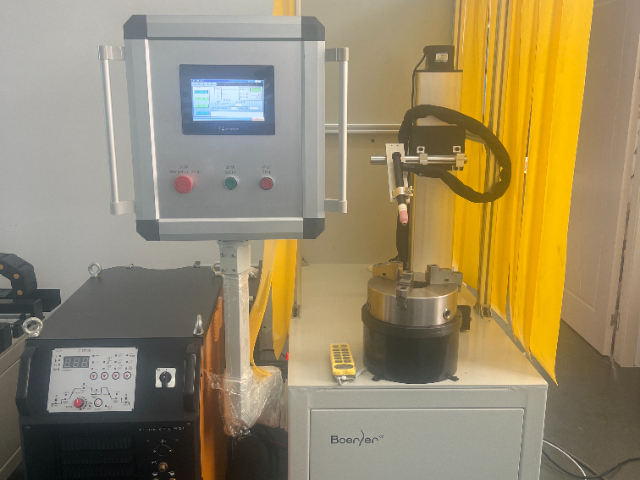
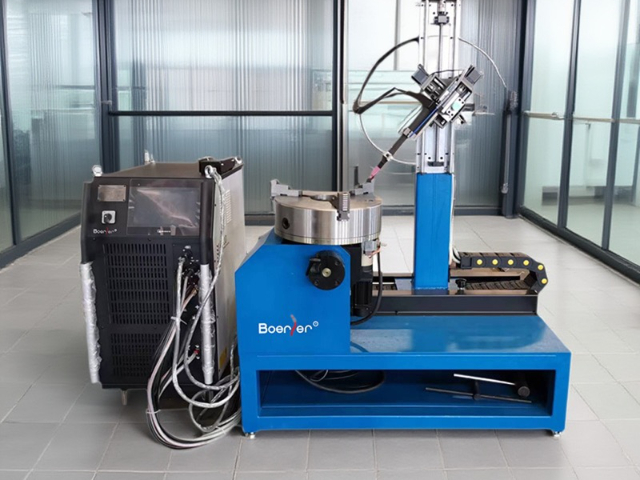
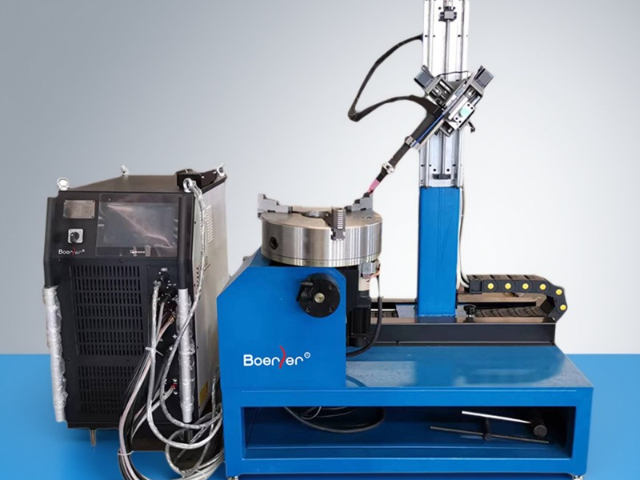
- 品牌
- 博尔勒,boerler
- 型号
- 管法兰专机
- 电源类型
- 直流电源,脉冲电源,逆变式电源
- 控制方式
- 半自动,自动,手动
- 是否数控
- 是
- 焊炬冷却方式
- 水冷
- 作用对象
- 金属,不锈钢,碳钢,钛合金
- 作用原理
- 逆变,脉冲
- 适用管径
- 10-500
- 额定容量
- 25
- 额定负载持续率
- 100
- 额定焊接电流
- 500
- 电流调节范围
- 5-500
- 焊接材质
- 不锈钢,碳钢,钛合金
- 工作电压
- 380
- 产地
- 江苏昆山
- 厂家
- 昆山博尔勒自动化科技有限公司
封头瓜瓣拼接焊缝是复杂的三维空间曲线,传统手工示教编程耗时极长且精度依赖技师经验。本专机配套的数字孪生离线编程系统彻底改变了这前列程。用户在软件中导入封头的三维CAD模型,并定义拼接焊缝的位置。系统自动根据焊缝所处的双曲率曲面几何特征、设定的焊枪姿态(如垂直于曲面)、焊接工艺参数(摆动、速度等),通过内置的路径规划算法,无碰撞地计算出机器人各轴的比较好运动轨迹。更重要的是,该系统构建了机器人、变位机与工件的精确数字孪生模型,编程完成后可进行全流程3D动态仿真,验证可达性、干涉性与运动平滑性。仿真无误后,程序可直接下载至专机控制器执行。此技术将原本需要数天完成的复杂空间焊缝编程工作,缩短至几小时内,且程序精度达到毫米级。它使小批量、多规格的封头生产实现了快速换产,特别适用于航天燃料贮箱、大型化工反应釜等**装备的定制化制造,是智能制造在重型焊接领域的成功实践。电机轴MIG焊接机采用高速旋转卡盘与精确送丝,实现轴类零件堆焊与修复的效率均匀熔覆。山东不锈钢管管法兰专机专机
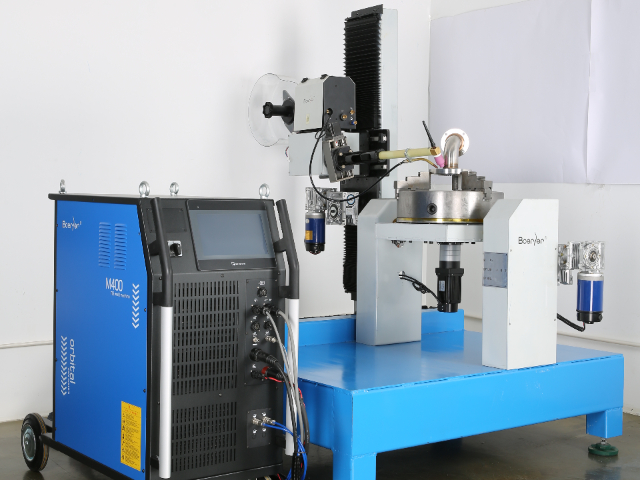
在重型压力容器(如加氢反应器、煤液化反应器)制造中,壁厚常超过100mm,传统单丝TIG焊效率低下。本专机采用性的多丝热TIG技术。它通常配备三根焊丝:一根作为主导极,施加TIG电弧;另外两根作为填充极,在进入熔池前分别通过独特的电源进行电阻预热至接近熔化状态。三根焊丝以特定角度和间距排列,在电弧热和电阻热的共同作用下,实现极高效率的熔敷。实测表明,其熔敷率可达传统冷丝TIG的2.5倍以上,单位时间填充金属量明显增加。同时,由于热源仍以电弧为主,熔池可控性好,能保持TIG焊高质量、低飞溅的优势。该技术将超厚壁容器纵环缝的焊接周期从数月缩短为数周,在保证焊接质量满足NB/T47014等严苛标准的前提下,极大地提升了重型装备的制造效率,是解决“卡脖子”重型容器制造瓶颈的关键装备。江苏接管管法兰专机公司采用激光视觉实时跟随系统,自动识别并补偿压力容器马鞍形焊缝的三维轨迹偏差。
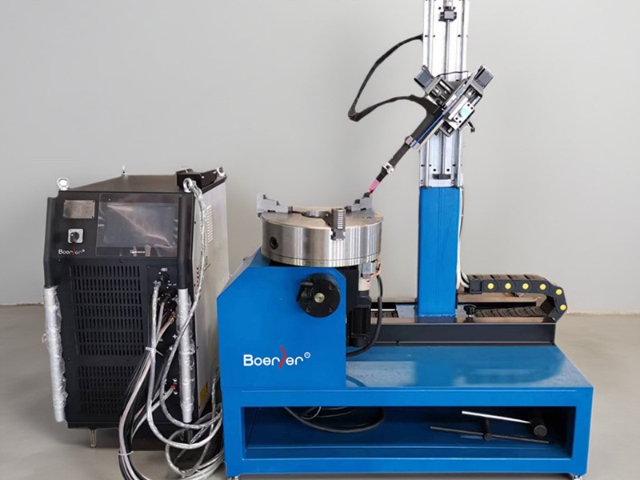
对于超厚壁管道(如核电主管道、重型化工管道),传统V型或U型坡口需要填充的金属体积巨大,导致焊接周期长、变形大、材料成本高。本专机基于窄间隙焊接(Narrow Gap Welding)理念设计,采用特殊的I型或极小角度的坡口(通常宽度8-12mm)。专机配备了超长杆身的特制焊枪,能够深入窄缝进行焊接。配合高精度的多层多道路径规划软件,系统可自动编排数十甚至上百道细微焊道的焊接顺序,确保侧壁完全熔合。与宽坡口相比,窄间隙坡口需填充的截面积减少可达60%以上,相应地节省约40%的焊材消耗,焊接时间缩短约50%。更重要的是,由于焊缝金属填充量大幅减少,产生的焊接残余应力和整体变形也明细降低,提升了结构的尺寸稳定性与疲劳性能。该专机通常集成有电弧或视觉传感,以监控窄缝内的熔池状态,防止未熔合缺陷。此技术是实现厚壁管道高效、质量、低成本焊接的关键,是重型装备制造领域的先进工艺。
为应对市场多变的订单需求,现代管法兰专机普遍采用高度模块化的设计理念。由机架、电控系统、电源等部分保持稳定,而执行末端如卡盘夹具、焊枪夹持器、保护气罩等则设计为标准化的快速接口模块。当需要切换不同管径范围时,操作人员只需使用简单工具,在短时间内即可完成相应规格夹具模块和焊枪模块的换装。电控系统内对应的程序模块与参数包也会同步切换。这种灵活性使得一台专机,能够覆盖比较大的工件尺寸范围,大幅提高了设备的利用率和回报率,帮助制造企业以经济的配置应对从精密仪器管道到大型结构管道的各种法兰焊接挑战。设备搭载双脉冲MIG/MAG电源,通过熔滴精细成型,降低飞溅率并改善焊缝外观成形。
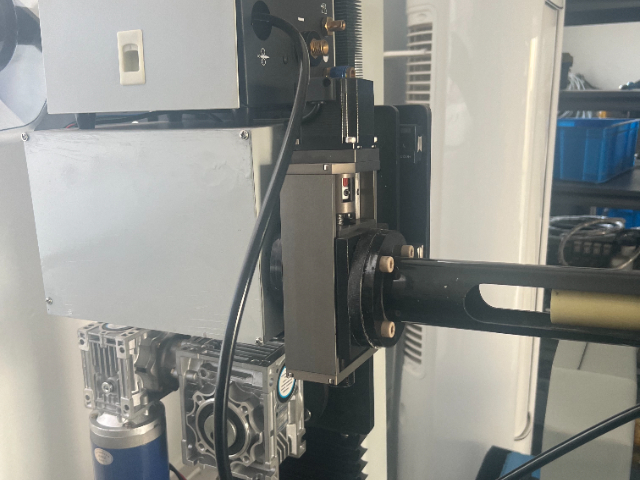
该冷却系统采用三级温度调整架构:一级为板式换热器将焊接热量传递至循环水,二级为半导体制冷模块将水温预冷至设定值,三级为PID精确控温单元保持出水温度在22±0.5℃。系统配备40L不锈钢蓄能水箱,内置4组合金换热管束,总换热面积达5.2㎡,散热量25kW。系统特别设计有水质监测模块,通过电导率传感器监控冷却水纯度,在平台导管架法兰的连续焊接作业中,该系统支持500A电流连续工作,焊枪温升始终控制在45℃以内,彻底解决了大厚度构件焊接时因焊枪过热导致的保护气紊乱、钨极烧损等问题。实际运行数据表明,该系统使钨极寿命延长3倍,喷嘴更换频率降低70%。整机防护等级达IP54标准,可在油气环境连续运行。淄博智能全自动管法兰专机生产厂家
具备焊接过程质量追溯功能,完整记录每一焊道的电流、电压、速度及偏差数据。山东不锈钢管管法兰专机专机
重力是全位置焊接,尤其是立焊和仰焊时面临的主要挑战,熔池金属在重力作用下易发生流淌,导致焊缝成形不佳甚至产生缺陷。本专机创新的磁控电弧(MAW)技术通过在焊接区域施加一个可精确控制的横向交变磁场,实现对电弧和熔池的主动“搅拌”与“约束”。磁场发生器由专机控制系统同步驱动,其频率、强度和方向可根据焊接位置实时调整。在立焊向上焊时,磁场产生的洛伦兹力可有效对抗重力,起到“托举”熔池的作用,防止铁水下淌;在仰焊时,磁场力则能帮助熔池金属更稳定地附着在母材上。此外,磁场对电弧的搅拌作用还能细化焊缝晶粒,有利于提升接头力学性能。在实际的化工塔器现场安装环缝焊接(包含5G、6G位置)中,启用磁控电弧功能后,仰焊位置的焊缝余高波动从±1.5mm减小到±0.5mm,成形美观度与平焊位置相当,且无需频繁调整焊接参数,明显提升了全位置焊接的自动化水平和一次合格率。山东不锈钢管管法兰专机专机
昆山博尔勒自动化科技有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**昆山博尔勒自动化科技供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!


- 浙江全自动智能管法兰专机工厂 2026-03-09
- 暖气管管法兰专机厂家直销 2026-03-08
- 陕西弯头法兰管管对接管法兰专机厂家直销 2026-03-08
- 广东卫生管法兰专机共识 2026-03-08
- 安徽中厚壁管管法兰专机焊接机 2026-03-08
- 上海通风管管法兰专机共识 2026-03-08
- 广州密封罐管法兰专机 2026-03-08
- 全自动圆管法兰焊接机管法兰专机生产厂家 2026-03-08
- 江苏弯头法兰管管对接管法兰专机生产厂家 2026-03-08
- 浙江智能全自动管法兰专机企业 2026-03-07
- 上海接管管法兰专机报价 2026-03-07
- 山东氩弧焊管法兰专机地址 2026-03-07