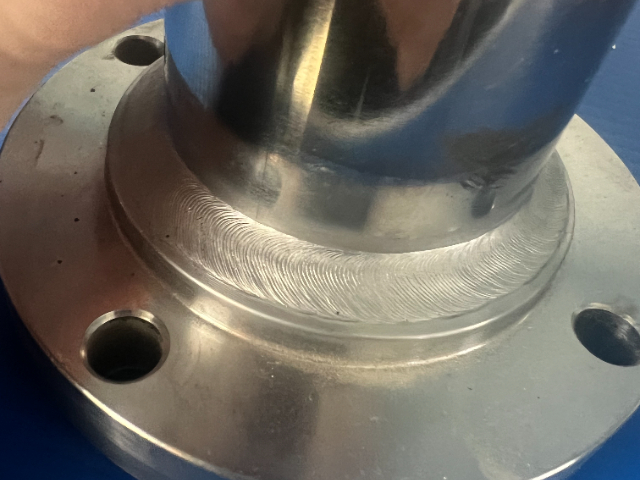
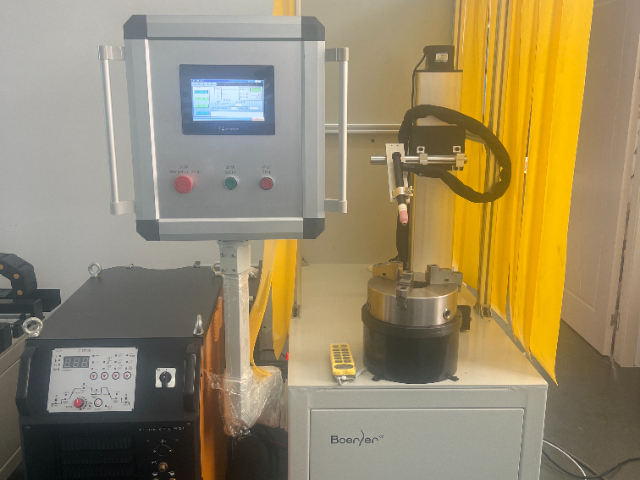
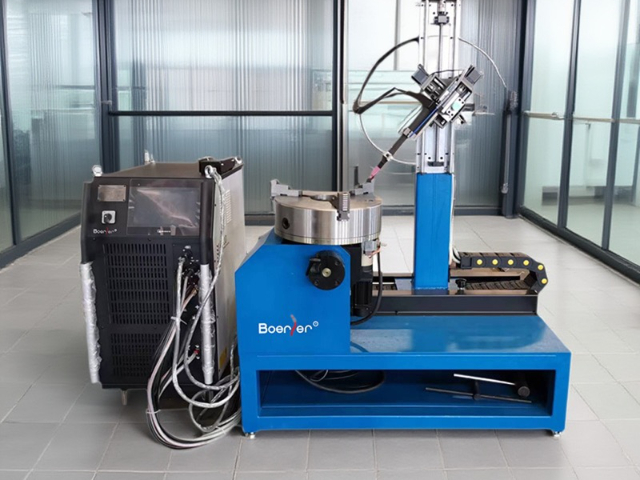
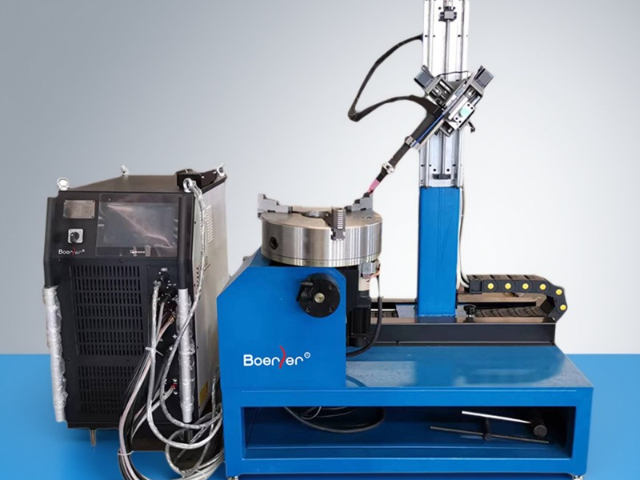
- 品牌
- 博尔勒,boerler
- 型号
- 管法兰专机
- 电源类型
- 直流电源,脉冲电源,逆变式电源
- 控制方式
- 半自动,自动,手动
- 是否数控
- 是
- 焊炬冷却方式
- 水冷
- 作用对象
- 金属,不锈钢,碳钢,钛合金
- 作用原理
- 逆变,脉冲
- 适用管径
- 10-500
- 额定容量
- 25
- 额定负载持续率
- 100
- 额定焊接电流
- 500
- 电流调节范围
- 5-500
- 焊接材质
- 不锈钢,碳钢,钛合金
- 工作电压
- 380
- 产地
- 江苏昆山
- 厂家
- 昆山博尔勒自动化科技有限公司
针对大厚度工件焊接时热输入高、焊接时间长对焊枪寿命的严峻挑战,本专机专门开发了高性能水冷式宽幅摆动焊枪。该焊枪采用双循环高效冷却设计:内循环直接冷却导电嘴与钨极夹头,外循环冷却枪体本体及摆动机构。其特制的重型陶瓷喷嘴可承受长时间高温辐射,且内部流道经过CFD优化,冷却效率较常规焊枪提升40%。焊枪的摆动机构采用高刚性直线导轨与无刷伺服电机驱动,不*可实现高达30mm的稳定摆幅,还能在高速摆动下保持优异的运动平稳性,避免因振动导致电弧飘移。精密的机械设计确保了焊枪在大幅摆动时,导电杆、送丝管等内部构件不发生干涉或疲劳损伤。在海洋平台用厚达80mm的EQ70高强钢大梁焊接中,该焊枪支持以300A以上电流、20mm摆幅连续工作超过4小时,焊炬体关键部位温度始终低于70℃,彻底杜绝了因焊枪过热导致的保护失效、钨极异常烧损或机械卡滞,保障了超厚板深坡口焊接任务的连续性与可靠性。全自动管法兰焊接机整合六轴机械臂与精密变位机,实现复杂空间焊缝的无人化连续作业。上海通风管管法兰专机共识
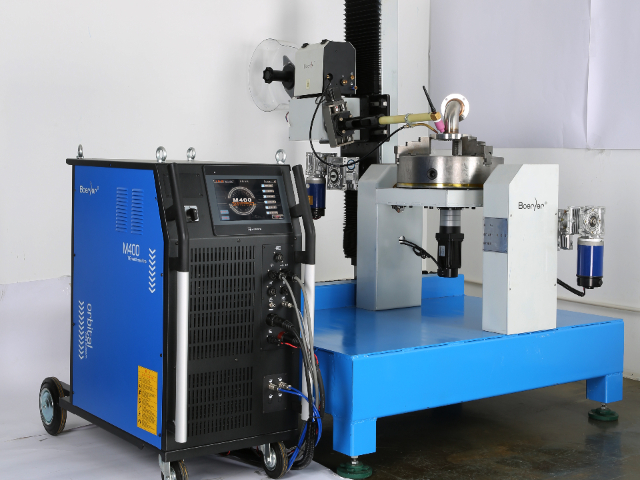
为了比较大限度地减少焊接主机的等待时间,提升单台设备的产能,管法兰专机常采用双工位或回转式多工位设计。在双工位配置中,两个单独的装夹工位并列或对置布置。当一个工位上的工件处于机器人焊接周期时,操作人员可以在另一个工位上安全地进行已完成工件的拆卸和新工件的装夹、点固作业。两个工位的协调与安全门锁联动,实现无缝切换。回转式多工位(如三工位回转台)原理类似,通过数控分度盘依次将各工位旋转至焊接工作区。这种设计将本需串行进行的“装夹”与“焊接”两个环节改为并行,使焊接电源和机器人的实际焊接时间占比(负载率)从通常的30%-50%提升至70%以上,几乎避免了因人工操作导致的设备空闲,特别适用于大批量、节拍要求严格的生产线,是实现高效自动化生产的经典布局方案。江苏暖气管管法兰专机品牌碳钢法兰专机搭载双丝MAG系统,焊接效率较传统单丝提升60%以上。
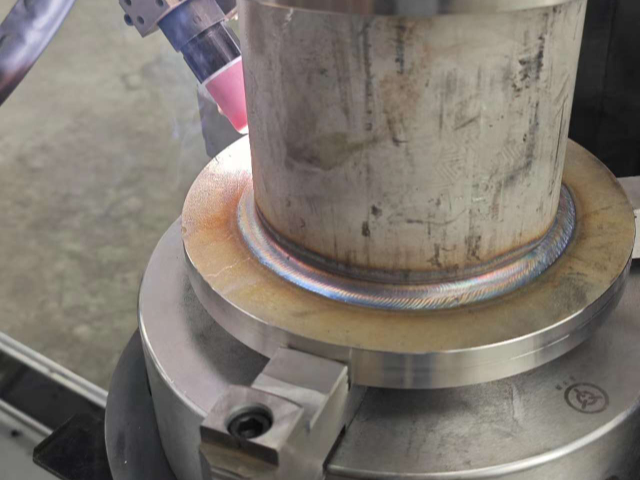
在重型压力容器(如加氢反应器、煤液化反应器)制造中,壁厚常超过100mm,传统单丝TIG焊效率低下。本专机采用性的多丝热TIG技术。它通常配备三根焊丝:一根作为主导极,施加TIG电弧;另外两根作为填充极,在进入熔池前分别通过独特的电源进行电阻预热至接近熔化状态。三根焊丝以特定角度和间距排列,在电弧热和电阻热的共同作用下,实现极高效率的熔敷。实测表明,其熔敷率可达传统冷丝TIG的2.5倍以上,单位时间填充金属量明显增加。同时,由于热源仍以电弧为主,熔池可控性好,能保持TIG焊高质量、低飞溅的优势。该技术将超厚壁容器纵环缝的焊接周期从数月缩短为数周,在保证焊接质量满足NB/T47014等严苛标准的前提下,极大地提升了重型装备的制造效率,是解决“卡脖子”重型容器制造瓶颈的关键装备。
奥氏体不锈钢焊接时,若焊缝在450-850℃的“敏化温度区间”停留时间过长,碳化物会在晶界析出,导致晶间腐蚀抗力急剧下降。传统焊接难以精确控制此区间的冷却速度。本专机的冷却速率调控模块,在焊枪后方安装了一组可精确控制的雾化冷却喷嘴。系统实时采集焊缝表面的红外温度场数据,当预测到热影响区将进入敏化区间时,模块自动启动,喷射极细的雾化冷却介质(通常为去离子水雾或氩气雾)。冷却的强度、范围和启停时间均由算法根据材料厚度、热输入和实测温度曲线动态决定。通过这种主动干预,可以将不锈钢接头在敏化区间的冷却时间(Δt8/5)从无法控制的数十秒缩短至安全范围(如对于304不锈钢,控制在30秒以内),有效抑制碳化铬的析出。该技术对于化工行业大型不锈钢塔器、管道以及核电非能动安全壳的焊接至关重要,它使焊缝在保持良好力学性能的同时,通过了严格的晶间腐蚀试验(如ASTM A262 Practice E),确保了设备在腐蚀环境下的长期服役安全。氩弧焊管法兰专机采用脉冲TIG焊接工艺,确保管道法兰全位置焊接质量稳定。
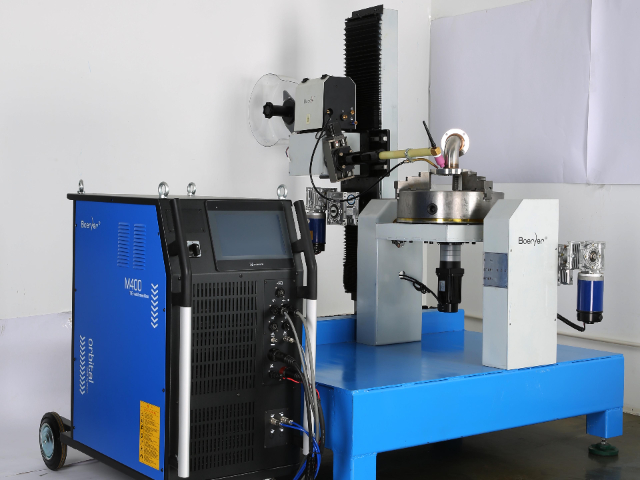
全自动管法兰焊接机的**自动化单元由高自由度六轴关节机器人与高精度伺服变位机协同构成,形成一个完整的柔性焊接工作站。机器人负责焊枪在三维空间内的精确定位与姿态调整,其重复定位精度可达±0.05mm,确保焊丝前列能始终沿预定轨迹运动。而双轴或三轴变位机则负责夹持并转动工件,通过数控系统与机器人进行联动,使待焊的管法兰焊缝始终处于**理想的“船型”或平焊位置。这种协同运动解耦了复杂空间焊缝的施焊难题,无论是水平固定管、斜45°固定管还是空间任意角度的法兰对接,系统都能通过离线编程或示教生成比较好路径,实现单道或多道焊的连续、无人化作业。该方案特别适用于工程机械、船舶制造等小批量、多品种且焊缝位置多变的生产场景,在保证前列焊接质量的同时,将操作人员从繁重、有害的体力劳动中彻底解放出来。氩弧焊管法兰专机采用水冷式精密焊枪与高频引弧,提高不锈钢及有色金属的洁净高质量焊接。全自动圆管法兰焊接机管法兰专机教程
MIG管法兰专机集成全位置焊接参数包,适应管道安装中水平固定、垂直固定等多种焊位需求。上海通风管管法兰专机共识
厚壁压力容器焊接涉及数十甚至上百道焊道,手工规划费时费力且非比较好。本专机搭载的智能规划软件,基于三维CAD模型和焊接工艺规则库,实现焊道排布的自动生成与优化。用户输入坡口尺寸、焊接层数、焊道尺寸等基本约束后,软件通过算法自动计算并排列每一层内的焊道数量、位置及焊接顺序,力求热量分布均匀、填充效率比较高、变形小。软件可进行焊接过程热力学仿真,预测变形与应力,并据此优化焊接方向、起弧点等序列。生成的程序可直接下载至专机执行。这大幅减少了工艺准备时间,降低了工艺设计对个人经验的依赖,确保了焊接工艺的科学性与可重复性,是实现压力容器智能化焊接的软件支撑。上海通风管管法兰专机共识
昆山博尔勒自动化科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同昆山博尔勒自动化科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!


- 浙江全自动智能管法兰专机工厂 2026-03-09
- 暖气管管法兰专机厂家直销 2026-03-08
- 陕西弯头法兰管管对接管法兰专机厂家直销 2026-03-08
- 广东卫生管法兰专机共识 2026-03-08
- 安徽中厚壁管管法兰专机焊接机 2026-03-08
- 上海通风管管法兰专机共识 2026-03-08
- 广州密封罐管法兰专机 2026-03-08
- 全自动圆管法兰焊接机管法兰专机生产厂家 2026-03-08
- 江苏弯头法兰管管对接管法兰专机生产厂家 2026-03-08
- 浙江智能全自动管法兰专机企业 2026-03-07
- 上海接管管法兰专机报价 2026-03-07
- 山东氩弧焊管法兰专机地址 2026-03-07