- 品牌
- 博尔勒,boerler
- 型号
- 管法兰专机
- 电源类型
- 直流电源,脉冲电源,逆变式电源
- 控制方式
- 半自动,自动,手动
- 是否数控
- 是
- 焊炬冷却方式
- 水冷
- 作用对象
- 金属,不锈钢,碳钢,钛合金
- 作用原理
- 逆变,脉冲
- 适用管径
- 10-500
- 额定容量
- 25
- 额定负载持续率
- 100
- 额定焊接电流
- 500
- 电流调节范围
- 5-500
- 焊接材质
- 不锈钢,碳钢,钛合金
- 工作电压
- 380
- 产地
- 江苏昆山
- 厂家
- 昆山博尔勒自动化科技有限公司
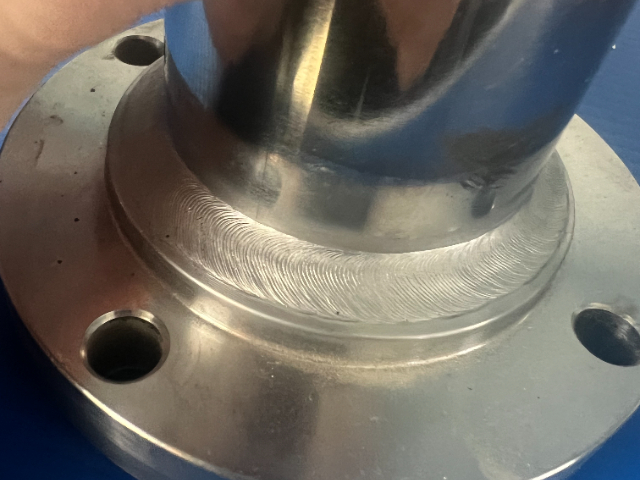
封头由多块瓜瓣钢板拼焊而成,焊缝位于双曲率空间曲面上,焊接时熔池金属因重力作用在曲面上不同位置的流向不同,极易导致焊缝余高不均、咬边或驼峰等缺陷。本专机的自适应摆动控制系统,集成了高精度倾角传感器与电弧传感技术,能实时感知焊枪相对于局部曲面法向的姿态以及熔池状态。智能算法根据焊缝所处的经纬度位置(如平顶区域、过渡区、直边段)以及当前的焊接位置(平焊、上坡焊、下坡焊),动态调整摆动幅度、频率、两侧停留时间以及送丝速度。例如,在下坡焊段,算法会自动减小摆动幅度、缩短下侧停留并降低送丝速度,以抵抗熔池下淌;在上坡焊段,则增加上侧停留时间以确保熔合。通过这种毫秒级的动态调整,实现了对曲面焊缝熔池金属流动的精细“塑形”,使得整条空间曲线焊缝的余高和熔宽均匀一致,外观成形美观,且内部质量经UT检测无未熔合缺陷,为后续封头的整体冷旋压或冲压成型提供了完美的拼焊坯料。焊接过程参数全数字可调,支持脉冲焊接,减少飞溅并提升熔敷效率。暖气管管法兰专机厂家直销
在压力容器制造中,接管、支管与主管连接形成的相贯线焊缝(俗称马鞍形焊缝)是自动化焊接的难点,其轨迹是复杂的空间曲线,且实际组对误差难以避免。本专机搭载的激光视觉跟踪系统,通过发射一字线激光扫描焊缝坡口,并以高帧率相机捕获激光条纹变形图像。先进的图像处理算法能实时提取坡口中心线的三维坐标,并与理论模型进行比对。当检测到因工件加工误差、装夹偏差或焊接热变形导致的轨迹偏移时,系统在毫秒级内生成补偿指令,驱动焊枪六轴机器人进行自适应调整,确保电弧始终精确对准坡口中心。此技术解决了传统示教编程无法适应实际组对误差的痛点,即使存在±3mm的装配错边或间隙变化,也能实现高质量焊接。在锅炉集箱、换热器管板等多接管焊接中,该系统将相贯线焊缝的跟踪精度稳定在±0.1mm内,使射线探伤一次合格率从依赖熟练工手动调节的约85%提升至99%以上,实现了高难度空间曲线焊缝的全自动化、高一致性生产。山东暖气管管法兰专机厂家直销设备搭载双脉冲MIG/MAG电源,通过熔滴精细成型,降低飞溅率并改善焊缝外观成形。
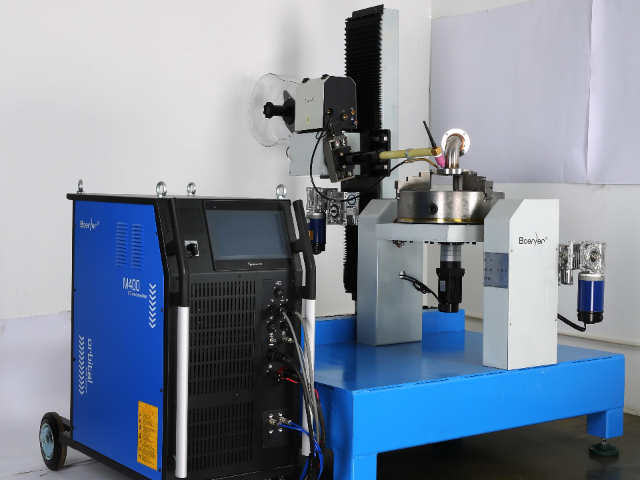
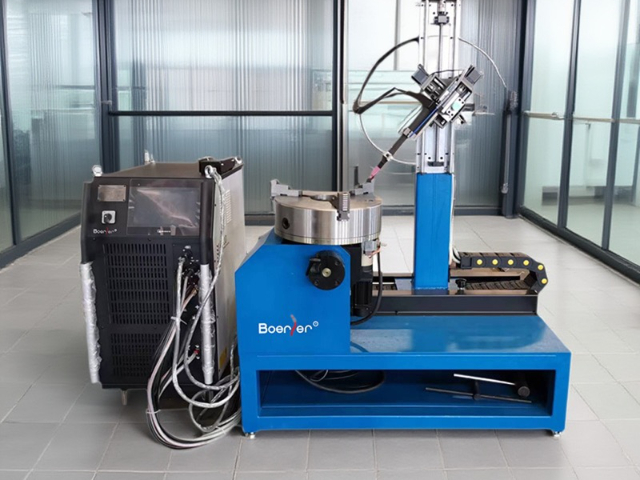
全自动管法兰焊接机的**自动化单元由高自由度六轴关节机器人与高精度伺服变位机协同构成,形成一个完整的柔性焊接工作站。机器人负责焊枪在三维空间内的精确定位与姿态调整,其重复定位精度可达±0.05mm,确保焊丝前列能始终沿预定轨迹运动。而双轴或三轴变位机则负责夹持并转动工件,通过数控系统与机器人进行联动,使待焊的管法兰焊缝始终处于**理想的“船型”或平焊位置。这种协同运动解耦了复杂空间焊缝的施焊难题,无论是水平固定管、斜45°固定管还是空间任意角度的法兰对接,系统都能通过离线编程或示教生成比较好路径,实现单道或多道焊的连续、无人化作业。该方案特别适用于工程机械、船舶制造等小批量、多品种且焊缝位置多变的生产场景,在保证前列焊接质量的同时,将操作人员从繁重、有害的体力劳动中彻底解放出来。
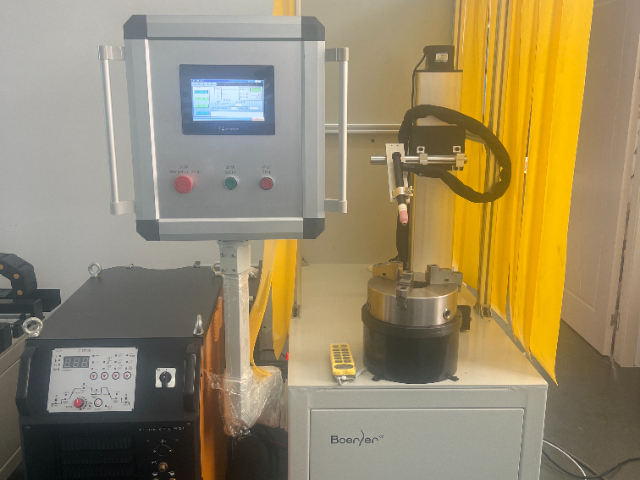
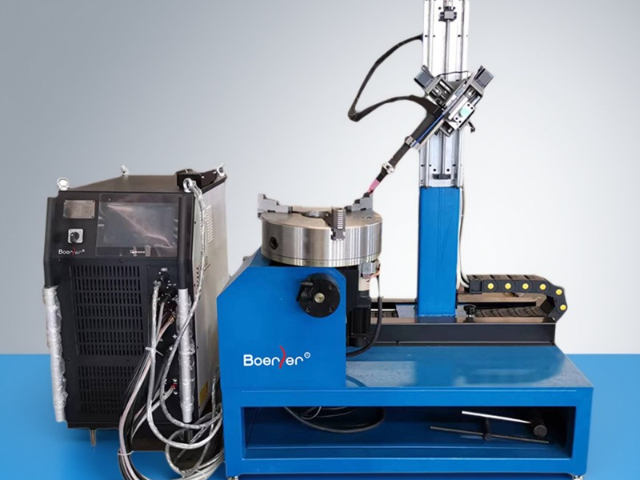
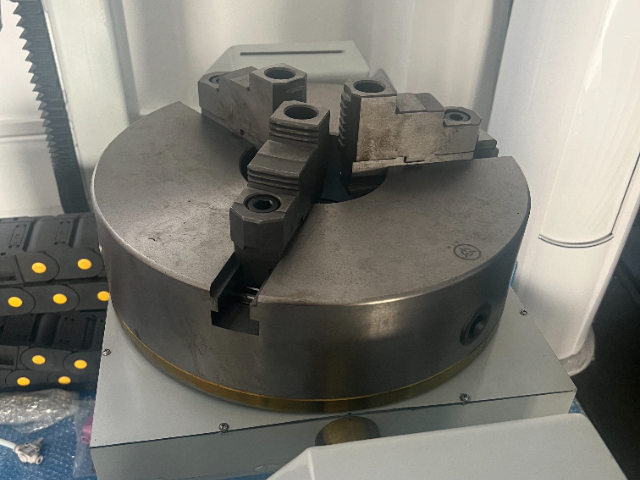
焊接质量的在于对熔池的精确控制。本专机采用电弧传感与高速视觉传感的融合技术,构建了熔池的“数字孪生”实时监控系统。电弧传感通过分析焊接电流和电压的细微波动,间接获取熔池振荡频率、弧长变化等信息,判断熔深趋势。与此同时,配置抗弧光干扰滤镜的高速摄像头,以每秒数百帧的速度直接捕捉熔池图像,通过图像处理算法提取熔池宽度、后拖角、尾部凹凸度等几何特征。双路信号经数据融合处理器分析后,AI算法能更准确地判断熔池状态,例如识别即将发生的烧穿、未熔合或焊缝成形不良。一旦预测到风险,系统立即通过闭环控制回路,动态调整脉冲电流、焊接速度或送丝量,将熔池状态拉回理想区间。这种“感知-决策-执行”的实时闭环控制,赋予了专机类似高级焊工的“手感”与“眼力”,能主动适应装配间隙波动、散热条件变化等干扰因素,在管道全位置焊接中始终保持前列且稳定的焊接质量。专为法兰焊接设计的卡盘与变位器,实现工件安装与不同角度的焊接。
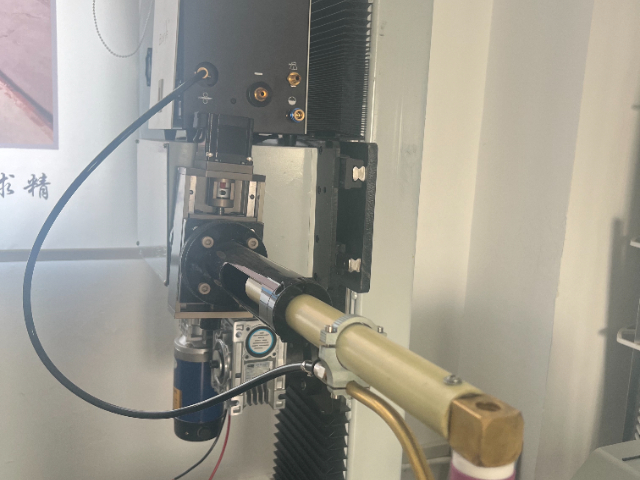
在重型压力容器(如加氢反应器、煤液化反应器)制造中,壁厚常超过100mm,传统单丝TIG焊效率低下。本专机采用性的多丝热TIG技术。它通常配备三根焊丝:一根作为主导极,施加TIG电弧;另外两根作为填充极,在进入熔池前分别通过独特的电源进行电阻预热至接近熔化状态。三根焊丝以特定角度和间距排列,在电弧热和电阻热的共同作用下,实现极高效率的熔敷。实测表明,其熔敷率可达传统冷丝TIG的2.5倍以上,单位时间填充金属量明显增加。同时,由于热源仍以电弧为主,熔池可控性好,能保持TIG焊高质量、低飞溅的优势。该技术将超厚壁容器纵环缝的焊接周期从数月缩短为数周,在保证焊接质量满足NB/T47014等严苛标准的前提下,极大地提升了重型装备的制造效率,是解决“卡脖子”重型容器制造瓶颈的关键装备。氩弧焊管法兰专机采用水冷式精密焊枪与高频引弧,提高不锈钢及有色金属的洁净高质量焊接。暖气管管法兰专机厂家直销
内置预编系统,可根据坡口情况,自动匹配标准焊接工艺规程(WPS)。暖气管管法兰专机厂家直销
管道预制与安装中,管口的椭圆变形和组对错边是影响焊接质量的首要变量。本专机集成的智能对中与扫描系统,在焊接开始前即进行精确的测量与补偿。机械式内对中机构(内涨式或卡爪式)从管道内部撑紧,可自动校正高达3mm的同心度偏差,确保坡口面对齐。随后,激光线结构光视觉传感器对整圈坡口进行360度扫描,精确获取坡口的实际三维几何数据,包括间隙宽度、错边量、坡口角度及椭圆度。控制系统将测量数据与理论模型比对,生成独特的“自适应焊接轨迹与参数映射表”。焊接过程中,焊枪不*沿修正后的轨迹运动,其焊接参数(如电流、摆宽)也会根据实时位置的间隙与错边量进行微调,实现“变参数焊接”。该系统成功将人为组对误差的影响降至比较低,使焊接质量从依赖“高级焊工的手眼协调”转变为“基于精确测量的自动化补偿”,在LNG管道、高参数电站管道等要求较高的领域,明显提升了根部打底焊道的一次合格率与可靠性。暖气管管法兰专机厂家直销
昆山博尔勒自动化科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来昆山博尔勒自动化科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!


- 浙江全自动智能管法兰专机工厂 2026-03-09
- 暖气管管法兰专机厂家直销 2026-03-08
- 陕西弯头法兰管管对接管法兰专机厂家直销 2026-03-08
- 广东卫生管法兰专机共识 2026-03-08
- 安徽中厚壁管管法兰专机焊接机 2026-03-08
- 上海通风管管法兰专机共识 2026-03-08
- 广州密封罐管法兰专机 2026-03-08
- 全自动圆管法兰焊接机管法兰专机生产厂家 2026-03-08
- 江苏弯头法兰管管对接管法兰专机生产厂家 2026-03-08
- 浙江智能全自动管法兰专机企业 2026-03-07
- 上海接管管法兰专机报价 2026-03-07
- 山东氩弧焊管法兰专机地址 2026-03-07