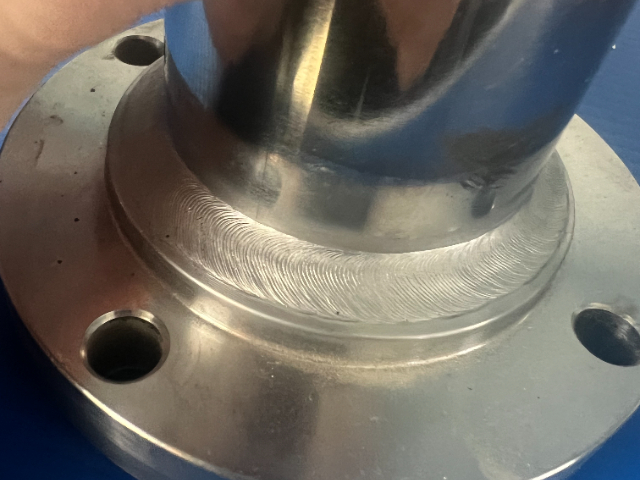
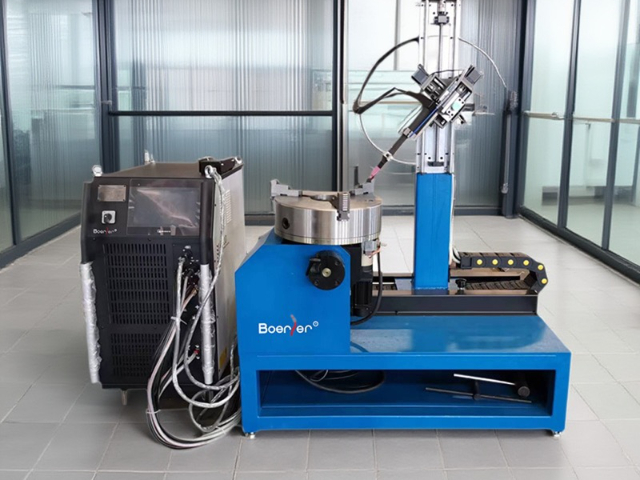
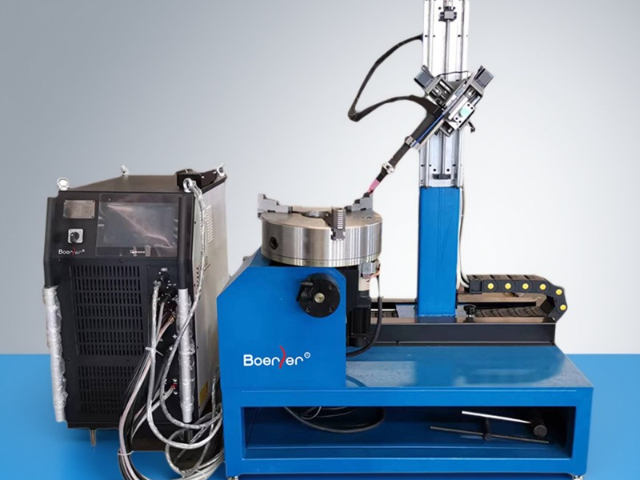
- 品牌
- 博尔勒,boerler
- 型号
- 管法兰专机
- 电源类型
- 直流电源,脉冲电源,逆变式电源
- 控制方式
- 半自动,自动,手动
- 是否数控
- 是
- 焊炬冷却方式
- 水冷
- 作用对象
- 金属,不锈钢,碳钢,钛合金
- 作用原理
- 逆变,脉冲
- 适用管径
- 10-500
- 额定容量
- 25
- 额定负载持续率
- 100
- 额定焊接电流
- 500
- 电流调节范围
- 5-500
- 焊接材质
- 不锈钢,碳钢,钛合金
- 工作电压
- 380
- 产地
- 江苏昆山
- 厂家
- 昆山博尔勒自动化科技有限公司
该机构在传统六轴机器人末端增加三自由度主动柔顺单元,包含轴向±10mm浮动、径向±8mm摆动和法向±5mm自适应三个补偿维度。通过六维力传感器实时检测焊接过程中焊枪与工件的接触力,当检测到因法兰组对错边导致的异常受力时,柔顺控制器在5ms内生成补偿轨迹。特别设计的涡流阻尼器可吸收焊接变形引起的突发位置偏移,避免机械冲击。系统内置的错边焊接专业数据库,存储了12种典型错边模式的应对策略,如当检测到3mm台阶错边时自动切换为摆宽加宽的摆动焊接模式,当遇到角度错边时则启动非对称热输入算法。在船舶推进器法兰现场安装焊接中,该技术成功补偿了因船体变形导致的8mm组对偏差,使原本需要返工修割的法廊直接完成焊接,单艘万箱级集装箱船节省工期72小时。经第三方检测,在6mm错边工况下焊接的焊缝,其疲劳强度仍达到标准接头的92%,远超传统手工修补焊缝的75%。焊接过程参数全数字可调,支持脉冲焊接,减少飞溅并提升熔敷效率。浙江智能全自动管法兰专机企业
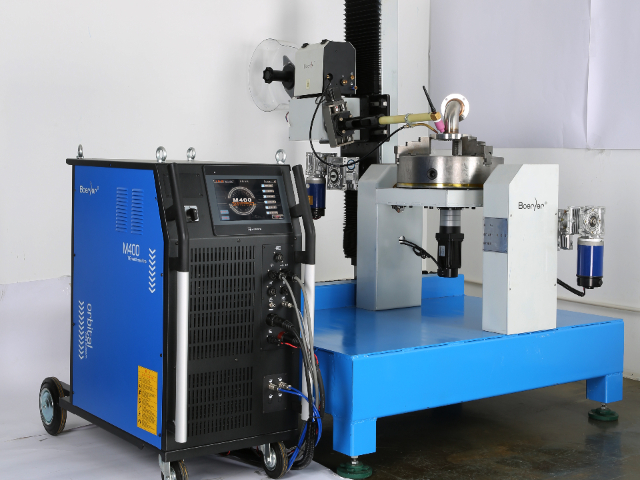
对于厚板双面焊,在完成正面多道焊接后,需对背面进行清根处理,传统方法劳动强度大、质量不稳定。本专机将窄间隙焊与智能化清根融为一体。正面焊接采用窄间隙坡口和自适应摆动焊枪,减少填充量。焊接完成后,专机或配套的机器人携带内窥镜与激光扫描装置,对背面焊根进行三维形貌检测,精确识别未焊透区域的范围与深度。基于测量数据,系统自动规划清根路径,控制高速铣削主轴进行精密切削,形成均匀一致的U型槽,为背面焊接做好准备。整个过程全自动、数字化,清根精度达±0.2mm,完全避免了气刨带来的渗碳、热影响区扩大等问题。此智能双面成型系统实现了厚壁容器焊接从正面焊、反面清根到反面焊的全流程自动化闭环,是提升厚壁压力容器焊接质量一致性、降低劳动强度的性技术。广州中厚壁管管法兰专机模块化焊炬设计支持10分钟内完成MIG/TIG/等离子焊枪切换。
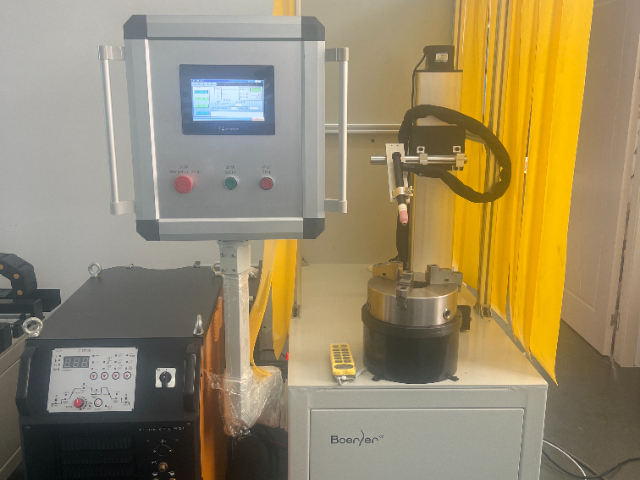
该专机针对管道法兰全位置焊接的特殊工况,创新采用多特性脉冲TIG焊接技术。通过智能脉冲控制模块,能够根据平焊、立焊、仰焊等不同位置动态调节峰值电流、基值电流及脉冲频率,在平焊位置采用高频率脉冲实现熔深控制,在立焊位置采用低频脉冲减少熔池流淌,在仰焊位置则通过脉冲相位调整实现熔滴定向过渡。专机搭载的三维焊枪姿态机构可实时保持焊枪与焊缝呈比较好15°夹角,配合0.02秒级响应的弧长调节器,在管道环缝焊接过程中始终保持电弧稳定性。实际应用数据显示,在DN系列高压蒸汽管道法兰焊接中,全位置焊缝RT检测一次合格率从传统手工焊的82%提升至99.6%,且焊接变形量控制在直径的0.05%以内。该技术特别适用于LNG低温管道、化工耐蚀管道等对焊接冶金一致性要求严苛的领域,目前已在国内多个超超临界电站项目的P91/P92钢种管道建设中实现规模化应用。
大型压力容器封头通常由多块瓜瓣钢板拼焊而成,焊缝位于复杂双曲率空间曲面上。本专机配备的智能跟踪系统,通过激光视觉实时感知焊缝在曲面上的精确位置,引导焊枪沿三维曲线精确运动。其在于曲面自适应摆动控制算法。该算法根据焊枪在曲面不同位置的局部法线方向、焊缝所处的坡度(上坡、下坡、平缓区),动态调整焊接摆动的幅度、频率、两端停留时间以及送丝速度。例如,在下坡位置自动减小摆宽和送丝量以防熔池流淌;在过渡曲率大的区域调整焊枪姿态以保证熔池受力平衡。通过这种毫秒级的动态优化,确保了整条空间曲线焊缝的熔宽、余高均匀一致,外观成形美观,内部无未熔合缺陷,为后续封头的整体旋压或冲压成型提供了高质量的拼焊坯料。集成局部真空室或尾气保护拖罩,实现压力容器高合金材料的大气污染敏感焊缝保护。
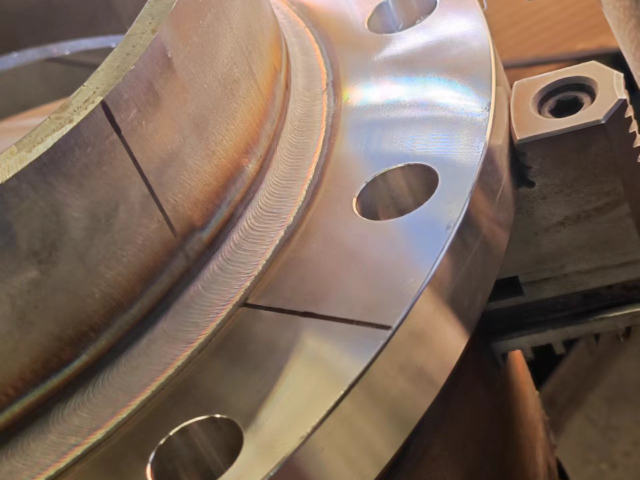
本专机将焊接工程师的工艺选择经验编码化为可执行的系统规则库。焊接前,专机的激光扫描系统会精确测量接头的实际坡口角度、根部间隙、错边量等几何特征。这些实测数据被输入系统后,系统首先将其与预设的“理想接头”模型进行比对,判断其属于正常工况还是存在装配偏差。随后,系统依据内置的庞大数据规则——该规则库融合了材料学、传热学、熔池流体力学原理以及大量工艺试验数据——进行智能推理。例如,针对“15mm厚Q345R钢板,V型坡口60°,实测间隙2.5mm(标准为2.0mm)”的情况,系统会自动推荐“微调电流下限、采用小幅摆动并降低0.1m/min焊接速度”的修正工艺,以补偿间隙增大带来的热输入相对不足风险。整个过程在数秒内完成,并自动完成焊接参数的装载。这极大地降低了对操作者个人经验的依赖,尤其适用于多品种、小批量的生产模式,确保了即使在工件装配存在一定波动的情况下,依然能输出稳定可靠的焊接工艺,从源头保障焊缝质量。搭载脉冲协同双送丝系统,兼顾打底焊道熔透与填充盖面效率。陕西弯头法兰管管对接管法兰专机地址
设计有电控电弧装置,全位置焊接时熔池流淌,从而保证仰焊、立焊成形质量。浙江智能全自动管法兰专机企业
为提升耐腐蚀或耐磨性能,大型封头常需在内壁堆焊不锈钢或镍基合金层。传统单焊炬堆焊效率低,且单侧加热易导致封头整体变形。本专机采用创新的镜面对称双焊炬同步焊接系统。两个焊接机头对称布置于封头内外两侧的对应位置,由同一数控系统驱动,进行完全同步的对称焊接。内焊炬进行堆焊,外焊炬可进行同步的TIG重熔或加热。这种对称热输入模式,使焊接产生的热量和应力在厚度方向相互抵消,能将封头的整体变形(如椭圆度变化)抑制在极小的范围内(通常小于直径的0.1%)。同时,双焊炬作业使熔敷效率直接翻倍。该系统是解决大型薄壁封头内壁堆焊变形难题的有效方案之一,广泛应用于核电稳压器、化工反应釜等较高容器制造。浙江智能全自动管法兰专机企业
昆山博尔勒自动化科技有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**昆山博尔勒自动化科技供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!


- 浙江全自动智能管法兰专机工厂 2026-03-09
- 暖气管管法兰专机厂家直销 2026-03-08
- 陕西弯头法兰管管对接管法兰专机厂家直销 2026-03-08
- 广东卫生管法兰专机共识 2026-03-08
- 安徽中厚壁管管法兰专机焊接机 2026-03-08
- 上海通风管管法兰专机共识 2026-03-08
- 广州密封罐管法兰专机 2026-03-08
- 全自动圆管法兰焊接机管法兰专机生产厂家 2026-03-08
- 江苏弯头法兰管管对接管法兰专机生产厂家 2026-03-08
- 浙江智能全自动管法兰专机企业 2026-03-07
- 上海接管管法兰专机报价 2026-03-07
- 山东氩弧焊管法兰专机地址 2026-03-07