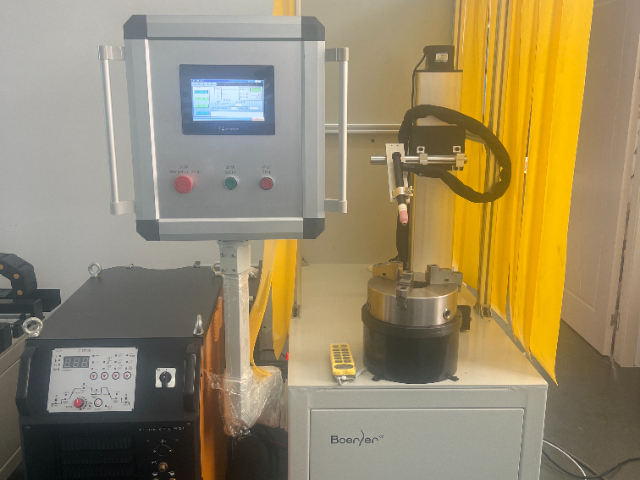
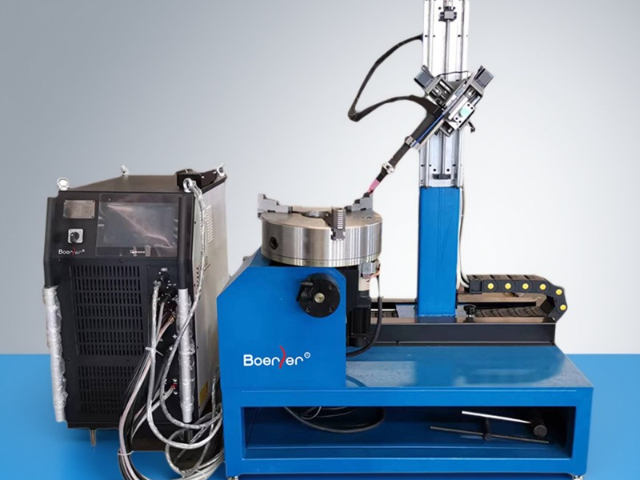
- 品牌
- 博尔勒,boerler
- 型号
- 管法兰专机
- 电源类型
- 直流电源,脉冲电源,逆变式电源
- 控制方式
- 半自动,自动,手动
- 是否数控
- 是
- 焊炬冷却方式
- 水冷
- 作用对象
- 金属,不锈钢,碳钢,钛合金
- 作用原理
- 逆变,脉冲
- 适用管径
- 10-500
- 额定容量
- 25
- 额定负载持续率
- 100
- 额定焊接电流
- 500
- 电流调节范围
- 5-500
- 焊接材质
- 不锈钢,碳钢,钛合金
- 工作电压
- 380
- 产地
- 江苏昆山
- 厂家
- 昆山博尔勒自动化科技有限公司
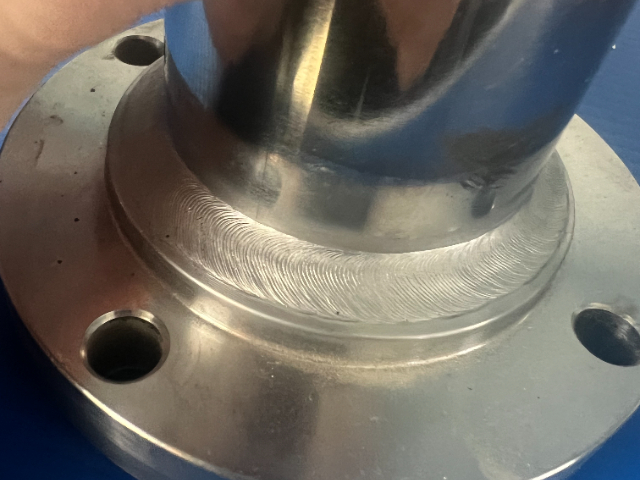
该专机针对石油化工、电站建设中管道全位置(5G水平固定、6G倾斜固定)焊接的严苛要求,内置了强大的自适应焊接系统。系统在于其位置识别与参数动态匹配功能。通过高精度编码器实时获取焊枪相对于管道圆周的位置角度,系统能自动识别当前处于平焊、立焊、仰焊或是过渡区域。针对每一位置的重力与熔池行为特点,系统毫秒级调用预置的优化参数组合,智能调节脉冲波形(峰值电流、基值电流、频率)、焊接速度、送丝速度及气体流量。例如,在仰焊位置,系统自动增加脉冲频率、降低平均电流并采用精密的电弧力控制,以抵抗熔池下坠;在立焊位置,则优化摆动参数以确保侧壁熔合。操作人员需选择材质、壁厚与坡口形式,即可启动全位置自适应焊接循环,彻底告别了传统焊接中依赖焊工手动频繁调整参数的困境。这极大降低了操作门槛,确保了整圈环缝质量的均一性与高合格率,特别适用于现场安装中空间受限、姿态固定的高压管道焊接。六轴机械手搭载浮动补偿机构,自动适应法兰组对错边工况。江苏接管管法兰专机共识
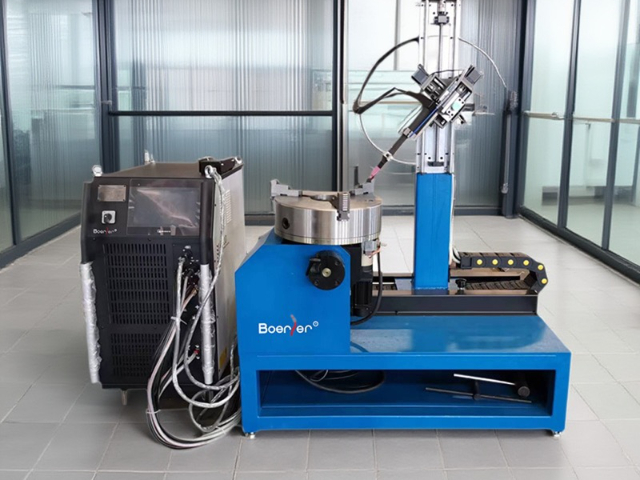
封头在热旋压成型过程中,由于材料流动的不均匀性,其终成品的板厚分布并非理想状态,常存在局部增厚或减薄,曲率也存在微观波动。这给后续的自动化堆焊或拼接焊带来了轨迹和热输入控制的挑战。本专机采用的复合传感方案融合了两种信息:电弧传感器通过分析焊接电流电压的微小变化,间接感知焊枪与工件距离(弧长)以及坡口高度的变化;激光位移传感器则直接高精度测量焊枪前方待焊区域的表面三维形貌。两者数据通过卡尔曼滤波器进行融合处理,构建出更精确、更抗干扰的实时工件模型。焊接时,系统不*根据预设的理想曲面轨迹运动,更会依据此复合传感反馈,实时微调焊枪的高度、角度以及焊接电流,以适应实际板厚变化(例如,遇到局部变薄区域时自动降低热输入)。这种“感知-适应”能力,使专机能够从容应对因制造工艺导致的工件个体差异,在封头内壁堆焊耐蚀层或进行附件焊接时,保证熔深均匀一致,避免了因厚度不均导致的烧穿或未熔合风险。上海密封罐管法兰专机工厂专机配备多层多道焊接程序,智能规划焊道排布,有效控制热输入与焊缝成形。
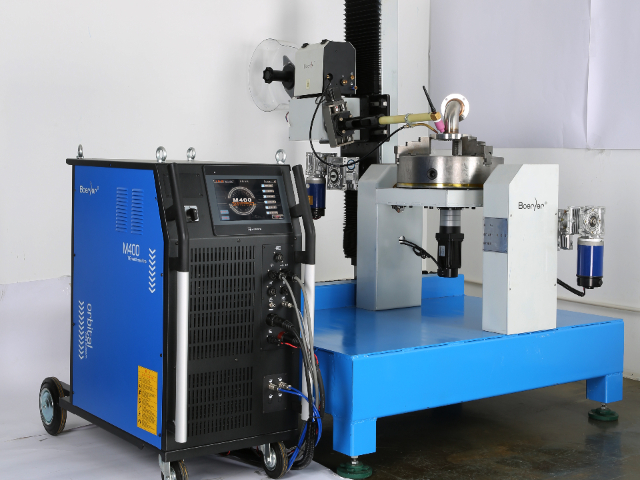
焊接弯头(如90°或45°弯头)与法兰的连接焊缝是管道预制中的技术难点,因为两者的中心轴线存在夹角,使得焊缝成为一个空间曲线,且熔池因重力影响在圆周不同位置的行为各异。管弯头管法兰专机为此类工况专门设计了具有大角度偏转能力的伺服摆动焊枪头。该摆动头不*能进行常规的横向摆动以加宽焊道,更能根据机器人或专机主轴的指令,在焊接过程中动态调整焊枪相对于焊缝法线的角度。配合工件变位器的精确旋转,系统能确保在弯头外弧(高点)和内弧(低点)等所有位置,焊枪都保持比较好的推焊或拖焊角度,从而获得均匀一致的熔深与焊缝成形。专机内预置了针对不同弯头角度(LR/SR)和管径的标准工艺包,操作者只需选择型号,即可调用经过优化的摆动参数与焊接电流波形,高效解决这一传统依赖高级焊工经验的难题。
压力容器上接管、人孔、支腿与壳体的连接焊缝是空间复杂的马鞍形曲线(相贯线),其轨迹随管径比变化,手动焊接难度较高。本专机采用高自由度焊接机器人,并集成激光视觉跟踪系统。机器人首先沿理论相贯线轨迹进行扫描焊接,激光传感器实时捕获焊缝坡口的实际位置。当检测到因工件加工或装配误差导致的轨迹偏差时,跟踪系统即时修正机器人的运动路径,确保焊枪始终精确对中。此外,系统还能根据相贯线不同位置(比较高点、比较低点、侧面)的焊接姿态(平、立、仰),自动调用对应的焊接参数,保证全位置熔池稳定。这套系统解决了压力容器制造中相贯接头自动化焊接的难题,将焊工从极其劳累和需要高超技巧的工作中解放出来,实现了相贯焊缝的高质量、高一致性自动化焊接,大幅提升了容器整体制造的自动化水平。电机轴MIG焊接机采用高速旋转卡盘与精确送丝,实现轴类零件堆焊与修复的效率均匀熔覆。
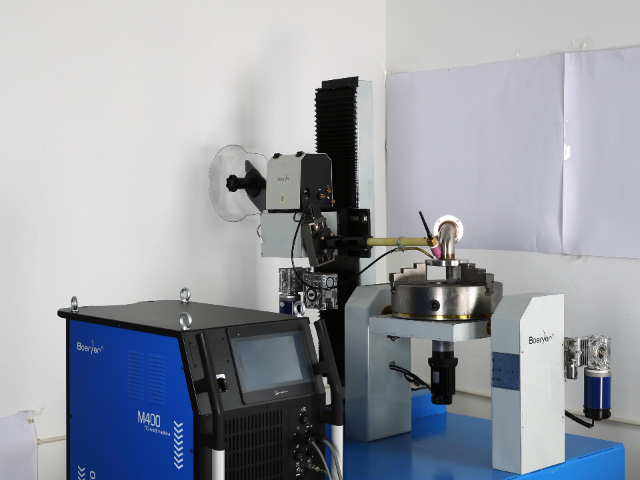
全数字化控制是焊接专机的基础特征。设备的焊接电源、送丝机构、运动轴均通过PLC电控系统进行一体化精确协同。所有焊接参数,如基值电流、峰值电流、脉冲频率、占空比、送丝速度、行走速度等,均可在人机界面(HMI)上以数字形式精细设定与存储。脉冲焊接功能的支持尤为关键:在熔化极气体保护焊(MAG)中,脉冲电流可实现“一脉一滴”的熔滴过渡,飞溅率可降低至1%以下,焊缝成形美观;在钨极氩弧焊(GTAW)中,脉冲可细化焊缝晶粒,控制熔深。这种数字化与脉冲技术的结合,使得操作者能像“调音”一样精确“调谐”焊接过程,在保证冶金质量的同时,实现熔敷效率高,达到质量与效率的完美平衡。内置轻量化轨道与爬行机构,满足现场安装及狭窄空间管道环缝焊接。淄博全自动圆管法兰焊接机管法兰专机定做
专机配备浮动式焊枪自适应机构,可自动补偿工件装夹与加工中存在的同心度误差。江苏接管管法兰专机共识
针对大厚度工件焊接时热输入高、焊接时间长对焊枪寿命的严峻挑战,本专机专门开发了高性能水冷式宽幅摆动焊枪。该焊枪采用双循环高效冷却设计:内循环直接冷却导电嘴与钨极夹头,外循环冷却枪体本体及摆动机构。其特制的重型陶瓷喷嘴可承受长时间高温辐射,且内部流道经过CFD优化,冷却效率较常规焊枪提升40%。焊枪的摆动机构采用高刚性直线导轨与无刷伺服电机驱动,不*可实现高达30mm的稳定摆幅,还能在高速摆动下保持优异的运动平稳性,避免因振动导致电弧飘移。精密的机械设计确保了焊枪在大幅摆动时,导电杆、送丝管等内部构件不发生干涉或疲劳损伤。在海洋平台用厚达80mm的EQ70高强钢大梁焊接中,该焊枪支持以300A以上电流、20mm摆幅连续工作超过4小时,焊炬体关键部位温度始终低于70℃,彻底杜绝了因焊枪过热导致的保护失效、钨极异常烧损或机械卡滞,保障了超厚板深坡口焊接任务的连续性与可靠性。江苏接管管法兰专机共识
昆山博尔勒自动化科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同昆山博尔勒自动化科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!


- 浙江全自动智能管法兰专机工厂 2026-03-09
- 暖气管管法兰专机厂家直销 2026-03-08
- 陕西弯头法兰管管对接管法兰专机厂家直销 2026-03-08
- 广东卫生管法兰专机共识 2026-03-08
- 安徽中厚壁管管法兰专机焊接机 2026-03-08
- 上海通风管管法兰专机共识 2026-03-08
- 广州密封罐管法兰专机 2026-03-08
- 全自动圆管法兰焊接机管法兰专机生产厂家 2026-03-08
- 江苏弯头法兰管管对接管法兰专机生产厂家 2026-03-08
- 浙江智能全自动管法兰专机企业 2026-03-07
- 上海接管管法兰专机报价 2026-03-07
- 山东氩弧焊管法兰专机地址 2026-03-07