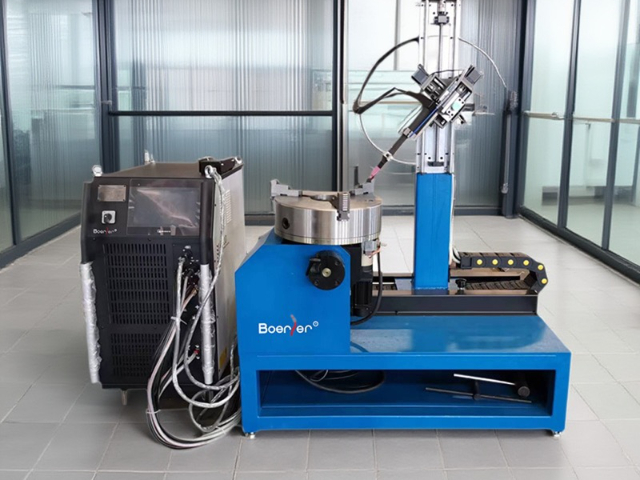
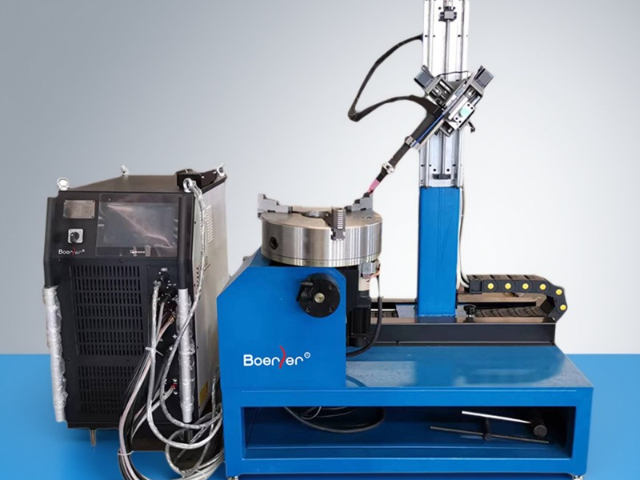
- 品牌
- 博尔勒,boerler
- 型号
- 管法兰专机
- 电源类型
- 直流电源,脉冲电源,逆变式电源
- 控制方式
- 半自动,自动,手动
- 是否数控
- 是
- 焊炬冷却方式
- 水冷
- 作用对象
- 金属,不锈钢,碳钢,钛合金
- 作用原理
- 逆变,脉冲
- 适用管径
- 10-500
- 额定容量
- 25
- 额定负载持续率
- 100
- 额定焊接电流
- 500
- 电流调节范围
- 5-500
- 焊接材质
- 不锈钢,碳钢,钛合金
- 工作电压
- 380
- 产地
- 江苏昆山
- 厂家
- 昆山博尔勒自动化科技有限公司
双相不锈钢、超级奥氏体不锈钢、镍基合金等高合金材料,其焊缝金属对氮、氧等间隙元素极为敏感,微量污染即可导致韧性下降、耐蚀性劣化或产生脆性相。常规的氩气保护在车间流动空气中难以做到隔绝。为此,本专机提供了两种升级保护方案:对于直焊缝或小尺寸环缝,可配置模块化局部真空室。焊接前将该透明真空室扣合在焊缝上,抽至中真空状态(如10^-2 mbar),再充入高纯保护气,形成较好的纯净环境。对于大型或不可封闭的焊缝,则采用长行程尾气保护拖罩。该拖罩不*长度可达1米以上,其内部设计有迷宫式气帘和气体回收净化循环系统,能将高温焊缝及热影响区与空气隔离保护至150℃以下。这两种方案能将焊缝的氮、氧污染控制在极低水平(如NiCrMo类合金焊缝氧<80ppm,氮<150ppm),确保其耐点蚀当量(PREN)和冲击功与母材匹配,满足了海洋平台、湿法冶金设备等苛刻腐蚀环境中高合金压力容器的焊接质量要求。氩弧焊摆动焊接专机集成自适应摆动算法,实现2-15mm宽焊缝的精确填丝与母材熔合。山东全自动智能管法兰专机生产厂家
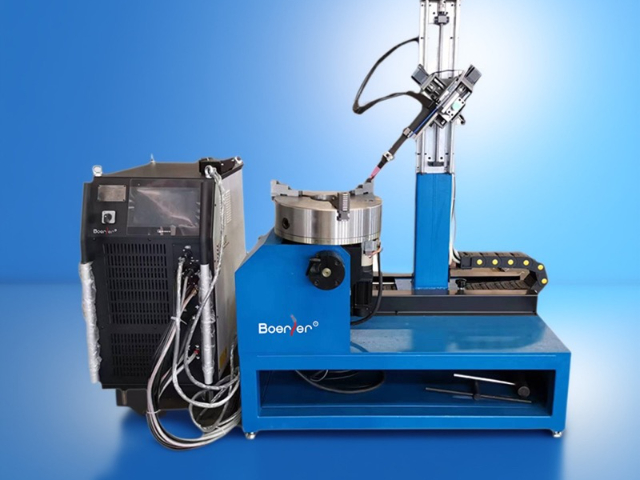
针对厚壁管道焊接中打底要求熔透均匀、填充要求高效快速的矛盾需求,本专机创新采用脉冲协同双送丝技术。该系统配备两套的送丝机与送丝软管,但共享一个特制焊枪。在管道根焊(打底)阶段,采用前丝进行冷丝或热丝TIG焊,通过精确的脉冲电弧控制实现单面焊双面成型,确保背部成形美观且熔合良好。完成打底后,系统无缝切换至“前后双丝协同”模式:前丝仍为TIG电弧,作为主要热源维持熔池;后丝为MIG/MAG电弧,以较高速度送入熔池进行填充。两根焊丝的电弧在相位和空间上精密协同,避免了相互干扰。此方案融合了TIG焊高质量与MAG焊高效率的优点,在填充盖面阶段,熔敷效率较纯TIG焊提升2-3倍,大幅缩短了厚壁管道的焊接周期。同时,由于热源主要集中于TIG电弧,整体热输入仍得到较好控制,有利于保持接头性能。此技术广泛应用于化工、电力行业厚壁主蒸汽管道、加氢反应器进出口管道的焊接。上海管法兰专机共识氩弧焊管法兰专机采用水冷式精密焊枪与高频引弧,提高不锈钢及有色金属的洁净高质量焊接。
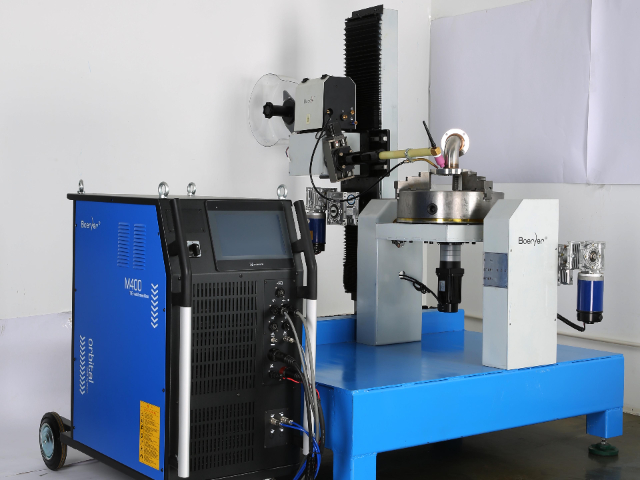
为适应现代制造业多品种、柔性化的生产需求,本专机采用了高度模块化的机械执行机构设计。由是一个标准化的高精度旋转-行走平台,而针对不同的焊接接头形式(如管管对接、管板角接、法兰环缝等),则设计有相应的可快速更换的夹具模块与焊枪姿态调整模块。例如,进行管板焊接时,安装带有自定心卡盘和管板倾角调整器的模块;切换到法兰焊接时,则更换为带有法兰定位销和径向跟踪滑台的模块。所有模块均采用统一的机械接口与电气/气动快插接口,更换过程无需特殊工具,通常可在15-30分钟内完成。配套的控制软件具有“工艺包”功能,当识别到安装的模块类型后,会自动加载对应的操作界面、焊接程序库和工艺参数。这种设计使一台专机能够覆盖一个工厂内多种结构件的焊接需求,极大地提高了设备利用率和投资回报率。在锅炉压力容器制造厂,一台这样的设备可依次完成膜式水冷壁的管-管对接、集箱的管-板焊接以及人孔法兰的密封面堆焊,实现了小批量定制化生产中的高效与柔性统一。
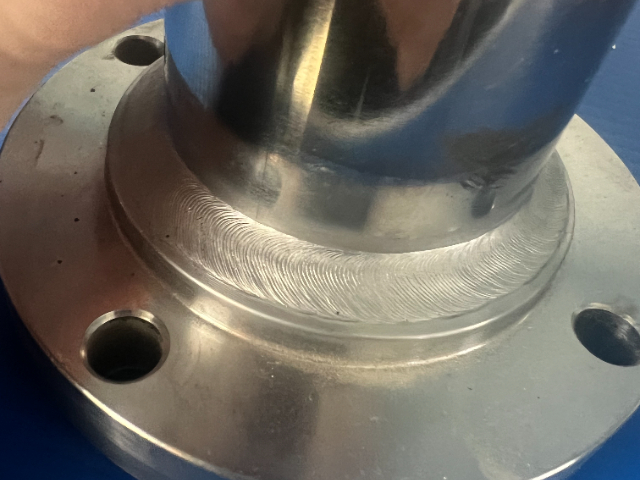
面对不锈钢、双相钢、镍基合金等对氧化、热输入极度敏感的特种材料法兰焊接,氩弧焊(GTAW)管法兰专机提供了近乎完美的解决方案。该专机采用高纯度氩气或根据材料特性定制的氩-氢、氩-氦混合气体作为保护介质,形成稳定惰性气体氛围,彻底隔绝空气,防止焊缝金属在高温下发生氧化、氮化,从而保留母材的耐腐蚀性与力学性能。设备通常搭载冷丝或热丝TIG系统,在保证电弧极其稳定的前提下,大幅提升熔敷效率。其精密电流波形控制能力(如方波交流用于铝合金,直流脉冲用于不锈钢)可精确管理热输入,减少焊接变形与热影响区,尤其适用于食品机械、核电、半导体等高洁净、高耐蚀要求的管道法兰连接,焊缝外观银白致密,内质无损检测合格率接近100%。六轴机械手搭载浮动补偿机构,自动适应法兰组对错边工况。
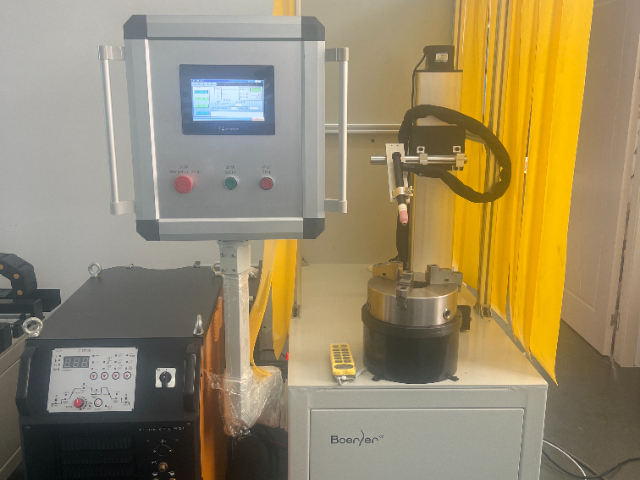
全自动管法兰焊接机为管道连接领域的高阶自动化解决方案。其优势在于能够实现管道-法兰组对件的全位置(平、横、立、仰)自动焊接,通过高精度伺服电机驱动焊枪,配合工件变位机的协同运动,使焊枪始终处于理想焊接姿态。设备采用一次装夹定位技术,将法兰与管口固定于夹具后,即可由电控系统自动完成整圈360°焊缝的连续焊接,彻底消除了传统手工焊接中因多次起弧收弧、位置变换导致的接头过多、质量不均等弊端。这不*将焊接效率提升至传统方法的3倍以上,更从根本上保证了整圈焊缝的均匀一致性与力学性能的连续性,特别适用于化工、锅炉等领域对管道洁净度与密封性有严苛要求的批量生产场景。内置预编系统,可根据坡口情况,自动匹配标准焊接工艺规程(WPS)。上海弯头法兰管管对接管法兰专机企业
采用电弧电压跟随系统,实时校正电弧电压,应对筒体卷圆或组对过程中的尺寸波动。山东全自动智能管法兰专机生产厂家
在重型压力容器(如加氢反应器、煤液化反应器)制造中,壁厚常超过100mm,传统单丝TIG焊效率低下。本专机采用性的多丝热TIG技术。它通常配备三根焊丝:一根作为主导极,施加TIG电弧;另外两根作为填充极,在进入熔池前分别通过独特的电源进行电阻预热至接近熔化状态。三根焊丝以特定角度和间距排列,在电弧热和电阻热的共同作用下,实现极高效率的熔敷。实测表明,其熔敷率可达传统冷丝TIG的2.5倍以上,单位时间填充金属量明显增加。同时,由于热源仍以电弧为主,熔池可控性好,能保持TIG焊高质量、低飞溅的优势。该技术将超厚壁容器纵环缝的焊接周期从数月缩短为数周,在保证焊接质量满足NB/T47014等严苛标准的前提下,极大地提升了重型装备的制造效率,是解决“卡脖子”重型容器制造瓶颈的关键装备。山东全自动智能管法兰专机生产厂家
昆山博尔勒自动化科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同昆山博尔勒自动化科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!


- 浙江全自动智能管法兰专机工厂 2026-03-09
- 暖气管管法兰专机厂家直销 2026-03-08
- 陕西弯头法兰管管对接管法兰专机厂家直销 2026-03-08
- 广东卫生管法兰专机共识 2026-03-08
- 安徽中厚壁管管法兰专机焊接机 2026-03-08
- 上海通风管管法兰专机共识 2026-03-08
- 广州密封罐管法兰专机 2026-03-08
- 全自动圆管法兰焊接机管法兰专机生产厂家 2026-03-08
- 江苏弯头法兰管管对接管法兰专机生产厂家 2026-03-08
- 浙江智能全自动管法兰专机企业 2026-03-07
- 上海接管管法兰专机报价 2026-03-07
- 山东氩弧焊管法兰专机地址 2026-03-07