- 品牌
- 博尔勒,boerler
- 型号
- 齐全
- 电流
- 直流
- 作用对象
- 金属,不锈钢,钛合金
- 作用原理
- 脉冲,逆变
- 提供加工定制
- 是
- 产地
- 苏州昆山
- 厂家
- 昆山博尔勒自动化科技有限公司
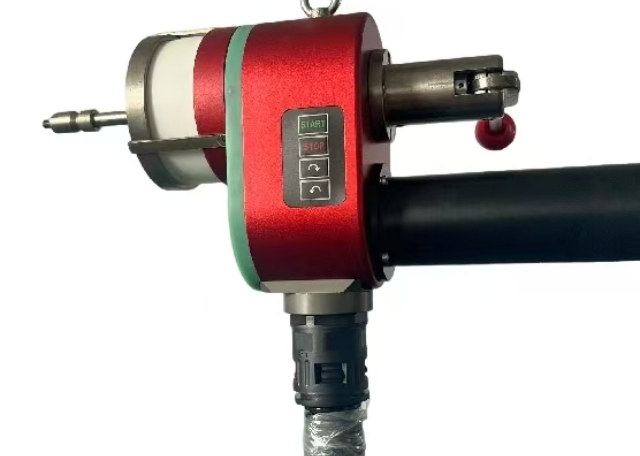
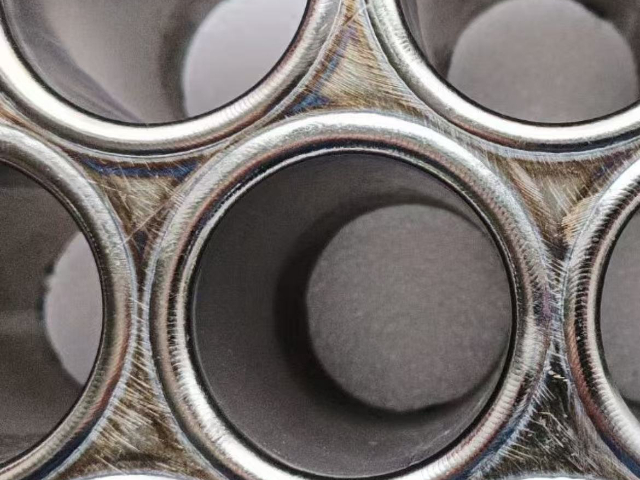
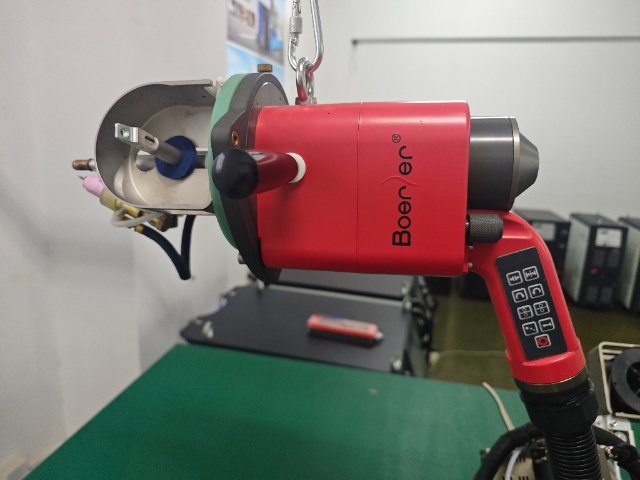
套管焊接机针对石油套管、结构柱套管、换热器管板接头等场景中套管与基管间的环形角焊缝或对接焊缝而优化。其在于灵活的位置适应性。通过可调式机架与高性能变位机协同,设备可轻松配置成立式焊接站(套管竖直)或卧式焊接站(套管水平)。在立式配置中,变位机驱动基管旋转,焊枪固定或微调,完成周向平焊,优势在于熔池控制稳定;在卧式配置中,则采用焊枪绕管旋转的方式,可应对超长套管的焊接。控制系统集成了全位置(C/PF/J-LOOP等)焊接参数库,能根据焊枪相对于重力方向的角度,自动匹配比较好的电流、电压、速度及摆动参数,确保在仰焊、立焊等位置也能获得与平焊一致的熔深与成形质量。这种全位置能力使其在风电塔筒基础套管、化工反应器裙座等大型结构的现场安装焊接中不可或缺,实现了从工厂预制到现场安装的焊接质量统一。采用高纯氩气(99.999%)全封闭式焊接保护,确保焊缝金属色泽银白。狭窄空间焊接机教学
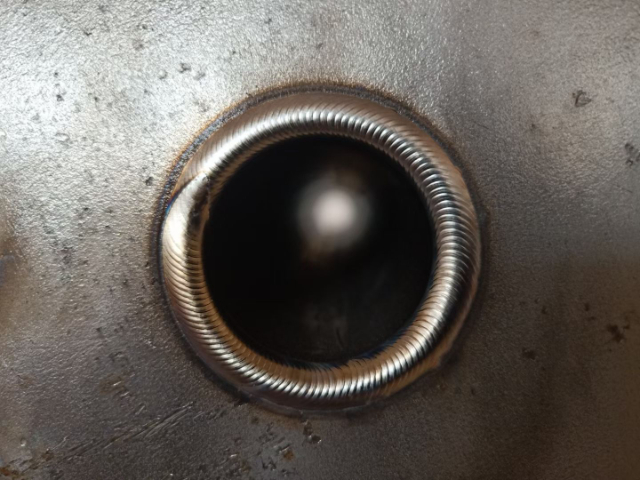
卫生管道的主流材料是316L碳奥氏体不锈钢,其极低的碳含量(≤0.03%)有效降低了焊接热影响区因碳化铬析出导致的晶间腐蚀风险。904L是一种高钼含量的超级奥氏体不锈钢,耐蚀性更强,用于更苛刻的环境。焊接这些材料时,必须严格控制热输入和层间温度,防止有害金属间相(如σ相)析出。焊机为此配置了精确的热量输入管理功能。焊接316L时,采用快速焊接配合精确的脉冲控制,层间温度严格控制在150℃以下。焊接904L时,由于其导热性更差、热膨胀系数更高,对热输入和冷却速度的控制更为苛刻,专机需要具备更快的响应速度和更宽泛的参数调节范围,以确保焊缝获得与母材匹配的耐点蚀当量(PREN)。专机的工艺库已预置了针对这些特殊材料的成熟参数,确保了焊接接头的耐腐蚀性能不成为整个系统的薄弱环节。昆山焊接机出租管路系统设计无死角快装卡具,满足CIP/SIP清洗验证的安装要求。
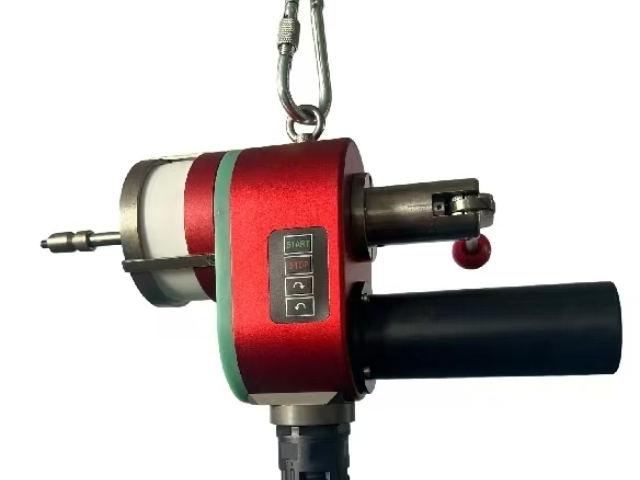
针对仪表引压管、传感器套管、毛细管等薄壁(通常0.5-3mm)小直径套管的焊接,传统焊接方法易烧穿、变形大。本设备配备的高速旋转焊枪(或称为自旋焊枪)提供了精妙的解决方案。焊枪本体集成了微型电机,驱动钨极或导电嘴及其保护气喷嘴高速旋转,而焊丝则通过中心孔或旁侧固定送入。电弧在离心力作用下被拉长并稳定覆盖在狭窄的圆周接头上。高达300转/分钟(RPM)的旋转速度,使得电弧对任一局部的加热时间极短,热输入高度集中且分散,实现了“高速扫描式”焊接。这有效防止了薄壁管件的烧穿和塌陷,焊接速度可比传统方法提升3-5倍。同时,旋转电弧对熔池有搅拌作用,有利于气孔逸出,获得致密的焊缝。该技术特别适用于生物制药、半导体行业洁净管路系统以及汽车发动机传感器等大批量、高精度薄壁套管组件的生产。
在生物制药和食品级卫生管道系统中,要求管道内壁光滑、无死角、无氧化物,以防止微生物滋生。手工充氩和肉眼观察难以保证背面保护效果的一致性。自动充氩系统通过管道两端的密封堵头和精密流量计,在焊接前自动执行“充氩-保压-检测”循环,确保管道内部氧气含量低于既定标准(如<0.1%)。焊接时,系统维持一个稳定的微小正压氩气流。与此同时,内窥镜摄像头从管道另一端或侧面的观察口插入,实时将管道内部的焊接熔池图像传输到外部监视器上。操作员或视觉系统可以清晰观察背面熔池的形态、流动和成型情况。一旦发现成型不良(如内凹不足、焊瘤),可立即微调焊接参数进行纠正。这实现了“可视化焊接”,确保每一寸焊缝的背面都形成均匀、光亮、略微圆滑过渡的“鱼鳞纹”,完全符合ASME BPE等卫生标准对管道内壁焊接接头的苛刻要求。配备高速旋转电弧焊枪(转速3000RPM+),实现超薄热分散焊接。
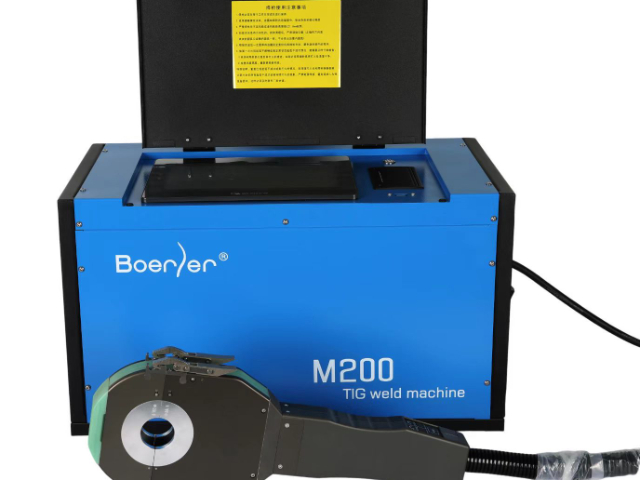
对于有内部压力或流体密封要求的薄壁管环缝对接焊(如制冷管路),根部焊道的背面成型质量至关重要。高精度三爪或四爪自定心卡盘确保了两截管子的同轴度和端面贴合,间隙被控制在0.05-0.1mm的理想范围内。背压气体控制系统则负责在管道内部建立并维持一个稳定的微正压惰性气体环境(通常为氩气)。该系统包含精密减压阀、流量计和压力传感器。焊接开始时,先以较大流量吹扫管道内部空气,然后切换至一个较低的维持流量,并在焊接全程保持压力稳定(如0.2-0.5Bar)。这个微正压有两个作用:一是持续排除可能侵入的空气;二是在熔池背面形成一个微弱的支撑力,配合正面的电弧力与表面张力,共同塑造出均匀、略微内凹或平齐的背面焊缝成形,避免内凹过度或产生焊瘤,从而保证管路内壁光滑,减少流动阻力与杂质滞留。设备整体封闭,内部维持微正压,防止外部粒子侵入焊接区。无锡管管焊接机租赁
支持氩弧焊、气保焊等多种工艺,满足碳钢、不锈钢等材质的在线修复。狭窄空间焊接机教学
即使实现了光亮焊,焊接接头区域的内壁粗糙度(Ra值)仍可能略高于经过抛光的母材管。为了达到超高的卫生标准(如Ra ≤ 0.5 μm),部分专机集成了焊后内壁处理模块。电解抛光(EP)是通过电化学方法选择性溶解焊缝表面的微观凸起,达到整体平滑的效果。集成设备会在焊接后,将电解抛光头伸入管道内部,对焊缝区域进行局部精细处理。机械抛光则采用微型磨头或磁力驱动的抛光球进行。处理过程自动化,并与焊接程序联动。处理后,焊缝区的粗糙度可与母材完全一致,甚至更低,达到镜面效果。这彻底消除了微生物在焊缝表面微小划痕或凹陷处附着的可能性,对于生产无菌注射液、高纯生物制品的生产线至关重要,是符合cGMP动态标准的保障。狭窄空间焊接机教学
昆山博尔勒自动化科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同昆山博尔勒自动化科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!


- 昆山博尔勒焊接机推荐 2026-02-08
- 青岛全位置封闭焊接机配件 2026-02-08
- 山东氩弧焊焊接机电话 2026-02-08
- 特气焊接机推荐 2026-02-08
- 青岛全位置焊接机厂家直销 2026-02-07
- 江苏智能不锈钢管焊接机调试方法 2026-02-07
- 上海狭小空间焊接机电话 2026-02-07
- 昆山管道焊接机如何更换夹具 2026-02-07
- 陕西高空焊接机调试方法 2026-02-07
- 无锡封闭式直管焊接机价格 2026-02-06
- 上海燃气管焊接机厂家直销 2026-02-06
- 广东冰箱管焊接机电话 2026-02-06