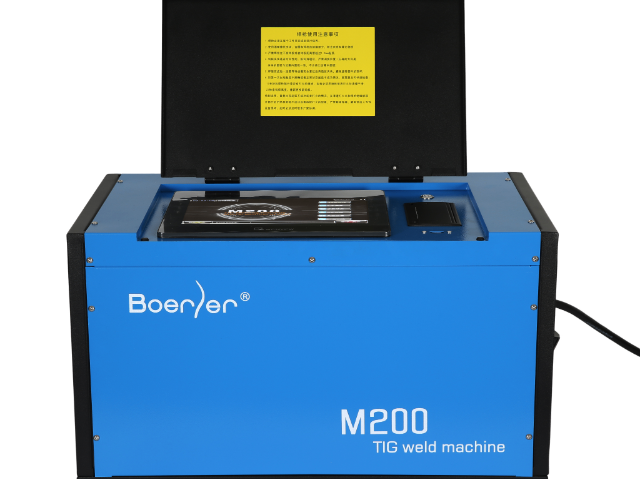
- 品牌
- boerler,博尔勒
- 型号
- 齐全
- 电源类型
- 直流电源,交流电源,脉冲电源,逆变式电源
- 控制方式
- 自动
- 是否数控
- 是
- 焊炬冷却方式
- 空冷,水冷
- 作用对象
- 金属
- 作用原理
- 逆变,脉冲
- 适用管径
- 3.175--176.2
- 电流调节范围
- 3-200
- 焊接材质
- 碳钢、不锈钢、钛合金
- 工作电压
- 220
- 用途
- 管道焊接
- 可焊管子最大外径
- 176.2
- 重量
- 23
- 外形尺寸
- 560*315*320
- 产地
- 苏州昆山
- 厂家
- 昆山博尔勒自动化科技有限公司
锅炉行业遵循一系列国际国内强制性的安全技术规范和质量标准(如ASME Boiler & Pressure Vessel Code, NB/T 47014-2011焊接工艺评定等)。锅炉换热器管板焊接机从设计之初,就以满足这些标准为导向。其焊接过程记录系统(如“黑匣子”)能够完整记录每个焊接接头的实际参数(电流、电压、速度、时间等),形成可追溯的电子档案,满足质量体系对过程记录的要求。其焊接工艺能力经过严格验证,可支持企业完成符合标准的焊接工艺评定(PQR/WPS)。设备本身的稳定性与重复精度,是制造企业向客户和监管机构证明其具备持续生产合格产品能力的有力证据。确保深孔内部焊缝成形均匀、熔合良好。浙江自动管板焊接机焊接技巧
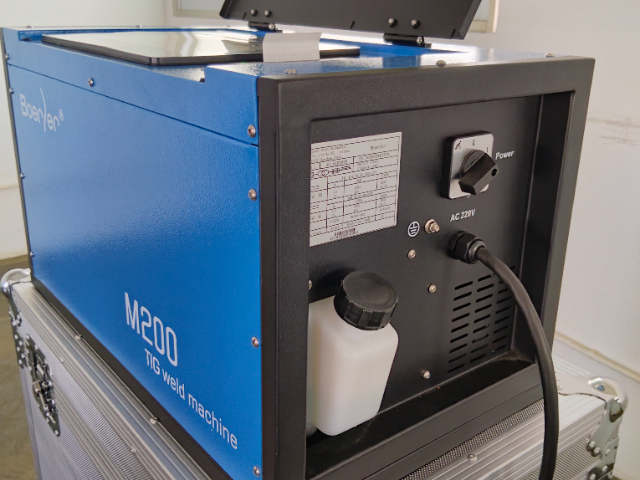
为适应不同材料、不同接头形式和不同生产效率的要求,模块化设计的全自动管板焊接机往往具备工艺兼容性。其焊接电源、送丝系统、焊枪及控制系统可以配置为TIG(非熔化极惰性气体保护焊)、MIG/MAG(熔化极惰性气体保护焊)或甚至等离子焊。TIG焊通常用于高质量、小口径薄壁管或要求根部成形的首层焊;MIG/MAG焊则因其高熔敷效率,更适用于填充、盖面或对效率要求高的大口径管焊接。用户可根据自身主流产品特点选择或组合配置,一台设备即可覆盖多种生产需求,提高了设备的投资回报率和工厂生产的柔性。昆山自动管焊机厂家配备清理剪丝机构,确保长时间连续作业。
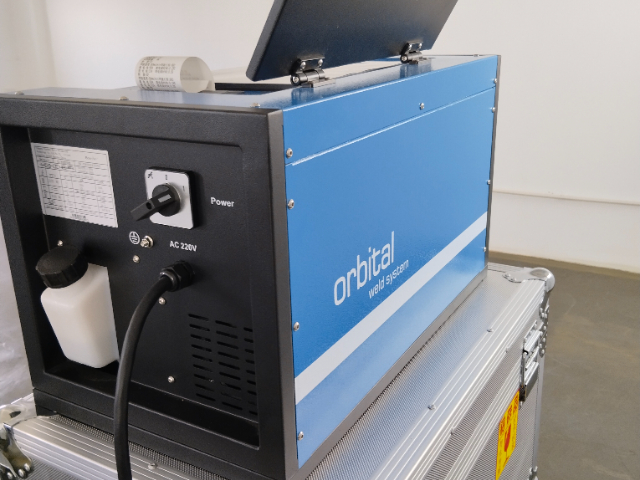
对于高压给水加热器等设备,管板接头的根部焊道是承受内压、防止泄漏的道也是重要的一道防线。根部质量缺陷是运行中发生泄漏的主要原因。焊接机将根部焊接作为质量控制点。通常采用脉冲TIG焊,通过精细的电流控制实现“一脉一孔”的熔透模式,确保背面成形均匀一致。设备可能配备背面氩气流量精密控制装置,并实时监测其压力,为背面成形提供比较好保护。焊接过程采用高清内窥镜对较早接头的根部熔池进行确认和参数微调。只有根部焊道达到“单面焊双面成形”的完美标准,才会进行批量焊接。这种从源头抓起的质量理念,将泄漏风险扼杀在萌芽状态。
火电厂换热器为追求高效紧凑,管间距设计得非常小,有时中心距比管径大几毫米。这给焊枪的进入和摆动带来了极大挑战。焊枪进行了紧凑化设计:采用细长化的焊炬体,直径可能小于20mm;气体喷嘴设计为修长的锥形或笔式,以深入管间;钨极夹头尽可能内缩,减少外伸尺寸。同时,设备的运动机构具备高精度的防碰撞算法,在如此密集的空间中规划焊枪路径时,能确保与相邻已焊管子或管板表面不发生干涉。这种“螺蛳壳里做道场”的能力,使得自动焊接能够应用于紧凑的换热器设计,而不会因为可达性问题被迫采用效率更低、质量更不稳定的人工塞焊等替代工艺。现代管焊机集成数字化系统,可精确预设与存储多种管道焊接工艺参数。
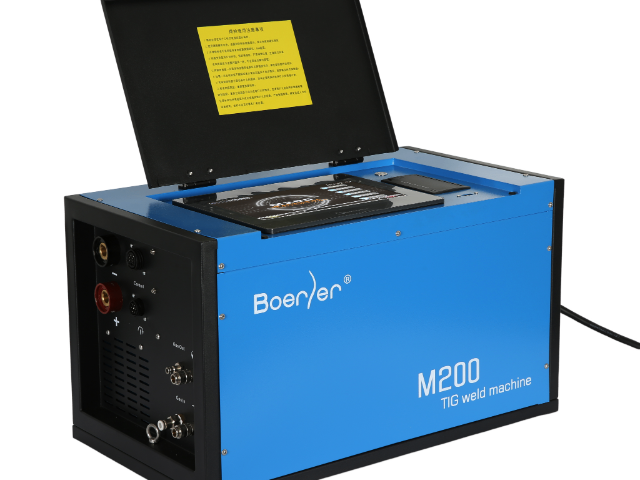
全位置自动焊的技术精髓,并非简单的机械旋转叠加固定参数焊接,而是焊枪空间运动与焊接能量输入的高度动态协同。控制系统将整个焊道在空间上离散为无数个点,为每个点分配匹配的焊接参数。例如,在管道顶部(12点钟位置)平焊区,可采用较高电流和较快的行走速度;当焊枪行进至3点钟或9点钟的立焊位置时,系统自动降低电流并可能启用脉冲,以防止熔池因重力下坠;到达底部(6点钟)仰焊位置时,则进一步调整至更低的线能量,并可能精确控制送丝频率与电弧力,以“托住”熔池。这种参数随位置(PWP)的实时协同变化,由高性能控制器在毫秒级内完成运算与执行,确保了整圈焊缝熔深均匀、内外成形一致,这是实现高质量全位置自动焊的核心算法与能力体现。严格确保管板与换热管的拉脱强度与密封性。福建石油管道管板焊接机工厂
编程控制焊枪多轴联动,精确覆盖深孔焊道。浙江自动管板焊接机焊接技巧
大型管板(尤其是薄管板)焊接时,不均匀的热输入极易导致不可逆的翘曲变形,严重影响后续管束安装、壳体组对及设备运行。锅炉换热器管板焊接机将热输入控制作为技术。其数字化电源输出稳定、响应快速,可实现脉冲焊接,将总热输入分散为一个个小脉冲,减少整体热积累。焊接顺序编程系统能够优化焊接路径,采用对称焊、跳焊等策略,平衡热量分布。高精度的旋转与进给控制,确保了焊接速度恒定,避免局部过热。通过这一系列措施,能将管板的平面度变形控制在极小的公差范围内,减少甚至省去焊后矫形工序,节约成本并保持材料性能。浙江自动管板焊接机焊接技巧
昆山博尔勒自动化科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同昆山博尔勒自动化科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!


- 深圳氩弧焊管板焊接机报价 2026-03-07
- 山东博尔勒管板焊接机专机 2026-03-07
- 福建博尔勒管板焊接机多少钱 2026-03-07
- 昆山洁净管管焊机哪家好 2026-03-07
- 不填丝自熔管板焊接机报价 2026-03-06
- 上海管板焊接机焊接技巧 2026-03-06
- 广州工程安装管板焊接机焊接技巧 2026-03-06
- 重庆氩弧焊管板焊接机多少钱 2026-03-06
- 苏州高压管管焊机自动焊厂家 2026-03-06
- 上海博尔勒管板焊接机工厂 2026-03-05
- 重庆Boerler管板焊接机专机 2026-03-05
- 四川石油管道管板焊接机厂家直销 2026-03-05