数控机床技术链数控机床的技术链有六大部分组成,概括来讲,包括数控系统实时核技术、直驱电机加工控制技术、伺服电机加工控制技术、直线传感分辨率技术、角度传感分辨率技术和数控系统现场总线技术等。3数控机床产品链数控机床产品链相对其他几个环节要长一些,总体来讲包含加工中心、金属切削、特种加工、成型加工和其他部分。加工中心:多轴联动、柔性加工单元;金属切削:数控车床、数控铣床、数控镗床、数控钻床、数控磨床、数控冲床;特种加工:电火花线切割机床、电火花成型机床、火焰切割机床、激光加工机床、高压水切割机床、数控自动焊接设备;成型机床:数控压力机、数控剪板机、数控折弯机、数控弯管机、多坐标测量机;其他:自动绘图机、工业机器人及数控系统。成都正川精机线切割机床.乐山市自动穿丝线切割机床售后服务
区分快走丝线切割,中走丝线切割,慢走丝线切割。快走丝电火花线切割的走丝速度为6~12mm/s,电极丝作高速往返运动,切割精度较差。中走丝电火花线切割是在快走丝线切割的基础上实现变频多次切割功能,是近几年发展的新工艺。慢走丝电火花线切割的走丝速度为0.2mm/s,电极丝做低速单向运动,切割精度很高。电极(electrode)一般指在电池中与电解质溶液发生氧化还原反应的位置。电极有正负之分,一般正极为阴极,获得电子,发生还原反应,负极则为阳极,失去电子发生氧化反应。电极可以是金属或非金属,只要能够与电解质溶液交换电子,即成为电极。攀枝花市小型线切割机床售后服务线切割机床常见问题解决方案.
一、线切割的作用线切割是一种利用高能量电离子流疏通工件的加工技术,在同一时间内可进行多点切割,因而又称多点放电加工。线切割的主要作用在于精确快速地切割各种金属和非金属材料,其特点为加工精度高、速度快、台面平整,被广泛应用于各种领域中。线切割的优势在于可以切割各种形状的工件,在其它传统机床难以实现的切割面上进行精密切割,且不会导致切割面变形和受热影响。线切割还可以用于制作夹具、精密模具等高精度加工零部件。
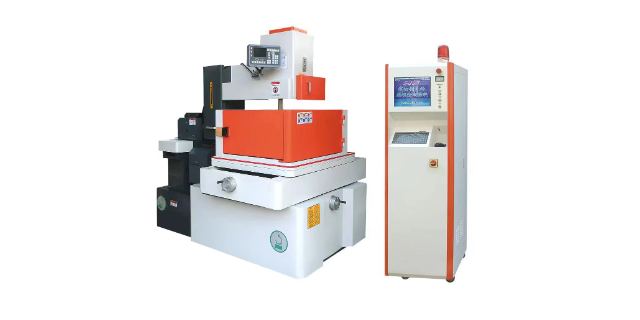
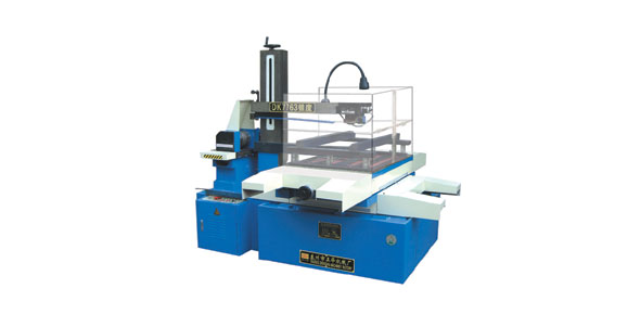
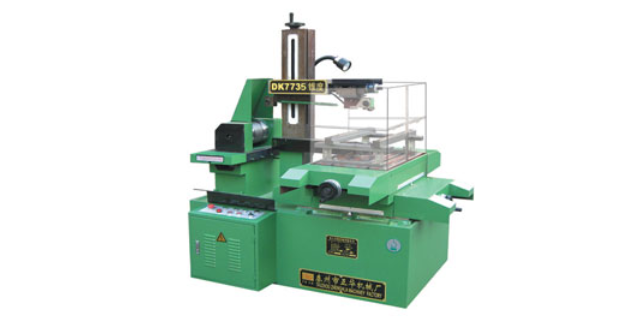
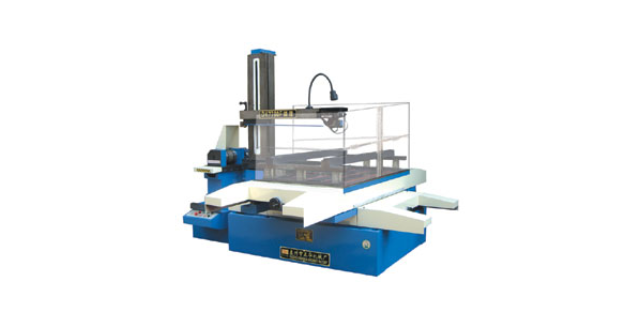
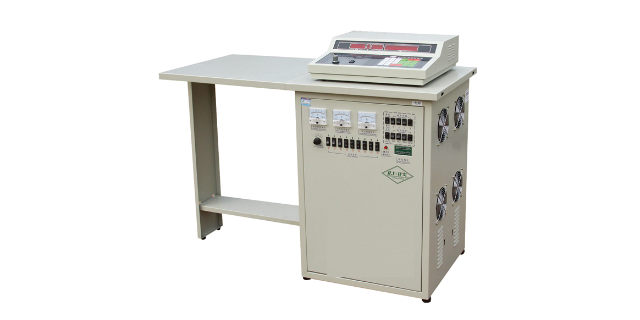
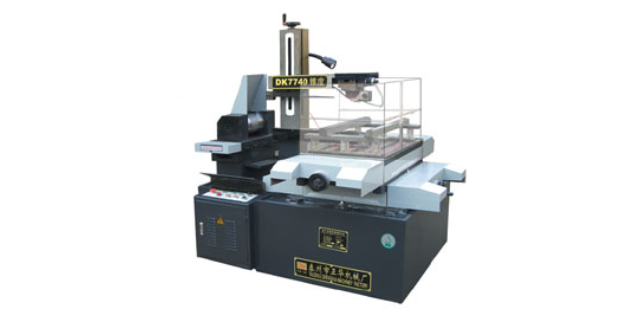
线切割机主要由机床、数控系统和高频电源这三部分组成。机床由床身、储丝机构、线架、XY工作台、油箱等部件组成。绕在储丝筒上的钼丝经过线架作高速往复运动。加工工件固定在XY工作台上。X、Y两方向的运动各由一台步进电机控制。数控系统每发出一个信号,步进电机就走一步,并通过中间传动机构带动两方向的丝杠旋转,分别使得X、Y工作台进给。数控系统由单片机、键盘、变频检测系统构成,具有间隙补偿、直线插补、圆弧插补、断丝自动处理等主要功能。能切割材料,如度、高韧性、高硬度、高脆性、磁性材料,以及精密细小和形状复杂的零件。线切割技术、线切割机床正在各行各业中得到广泛的应用。线切割单板机模拟走自动不走.
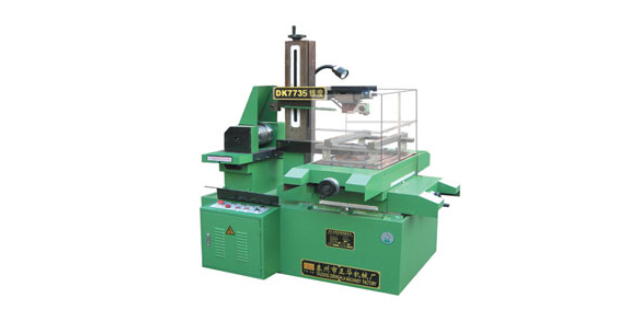
线切割的基本工作原理:利用移动的细金属导线作电极,对工件进行脉冲火花放电切割成形。利用细钼丝作工具电极进行切割,贮丝筒使钼丝作正反向交替移动,加工能源由脉冲电源供给。在电极丝和工件之间浇注工作液介质,工作台在水平面两个坐标方向各自按预定的控制程序,根据火花间隙状态作伺服进给移动,从而合成各种曲线轨迹,把工件切割成形。电火花线切割机属电加工范畴,是由前苏联拉扎联科夫妇研究开关触点受火花放电腐蚀损坏的现象和原因时,发现电火花的瞬时高温可以使局部的金属熔化、氧化而被腐蚀掉,从而开创和发明了电火花加工方法。线切割机也于1960年发明于前苏联,我国较早用于工业生产的国家。电火花线切割机按走丝速度可分为高速往复走丝电火花线切割机、低速单向走丝电火花线切割机和立式自旋转电火花线切割机三类。线切割机床运丝系统异响吵死了,3分钟学会解决.成都精密线切割机床采购
线切割加工价格常规计算方法,别在被蒙了!乐山市自动穿丝线切割机床售后服务
目的使操作人员明白操作方法及注意事项,确保安全,防止意外事件发生。范围适用于本部门线切割机的操作及保养。职责:操作员工负责机器的保养工作。操作规程,未经培训,不得擅自操作。打开总电源开关,检查电线有无破损,检查运作是否正常,开启丝筒及水泵开关,检查排丝是否良好以及水泵是否正常,并调好大小。切割锥度时,上下丝架高度为128mm,工件厚度为30mm以下,锥度为3度以下。加工完毕后必须按顺序关闭开关,攻放,水泵,丝筒,然后才将电源关闭。乐山市自动穿丝线切割机床售后服务
目的使操作人员明白操作方法及注意事项,确保安全,防止意外事件发生。范围适用于本部门线切割机的操作及保...
【详情】工作电流的选择改变“脉冲幅度”开关和调节“脉宽选择”和“间隔微调”旋钮都可以改变工作电流,这里指的工...
【详情】数控加工的准备过程较复杂,内容多,含对零件的结构认识、工艺分析、工艺方案的制订、加工程序编制、选用工...
【详情】线切割机床其实就是利用数控电火花进行切割加工的一种数控机床。这是一种利用来数字来操作切割运动的,而使...
【详情】对于线切割机床中所做到的就是对于生产产品的生产过程中一定是需要按照一定的规定和要求去进行操作,这个是...
【详情】数控机床数控机床就组成而言,主要分为机床主体、传动系统和数控系统三大部分。机床主体机床主体是机床的主...
【详情】机床的用途机床可以应用于各种制造行业,如机械制造、电子、汽车、船舶、医疗等。以下是机床的几种主要用途...
【详情】数控机床技术链数控机床的技术链有六大部分组成,概括来讲,包括数控系统实时核技术、直驱电机加工控制技术...
【详情】线切割机床(WirecutElectricalDischargeMachining简称WEDM),属...
【详情】一、数控车床的布局结构特点数控车床的床身结构和导轨有多种形式.主要有水平床身、倾斜床身、水平床身斜滑...
【详情】线切割的基本工作原理:利用移动的细金属导线作电极,对工件进行脉冲火花放电切割成形。利用细钼丝作工具电...
【详情】