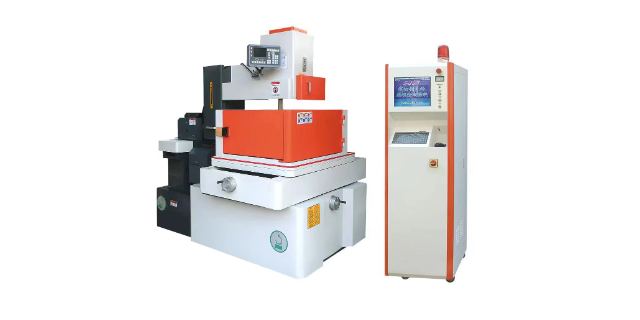
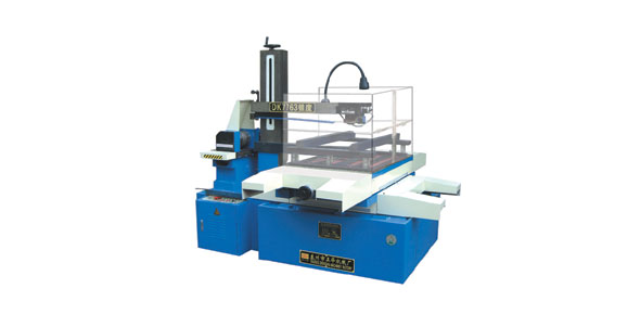
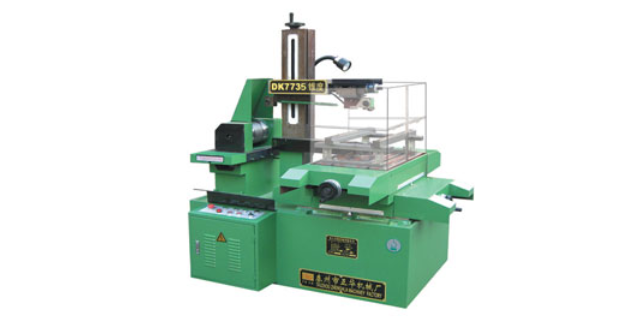
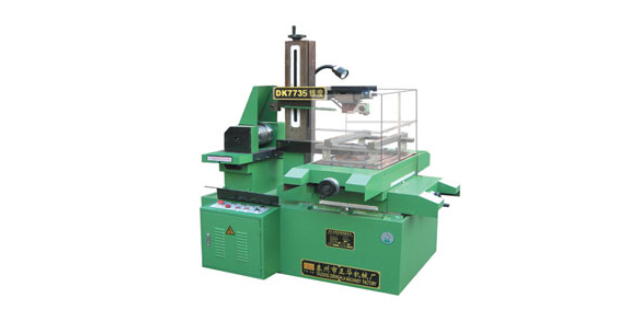
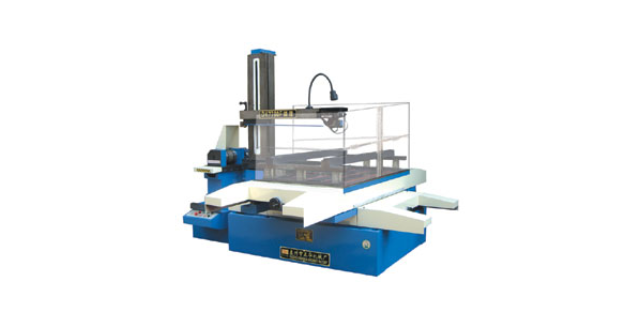
线切割机床(WirecutElectricalDischargeMachining简称WEDM),属电加工范畴,线切割机也于1960年发明于前苏联,其基本物理原理是自由正离子和电子在场中积累,很快形成一个被电离的导电通道。线切割机床是由前苏联拉扎林科夫妇研究开关触点受火花放电腐蚀损坏的现象和原因时,发现电火花的瞬时高温可以使局部的金属熔化、氧化而被腐蚀掉,从而开创和发明了电火花加工方法。与一般切割加工相比,线切割加工的金属去除率低,因此加工成本高,不适合形状简单的大批量零件加工。先进的慢走丝线切割技术与功能,你知多少?资阳市快走丝线切割机床生产厂家
机床的用途机床可以应用于各种制造行业,如机械制造、电子、汽车、船舶、医疗等。以下是机床的几种主要用途:1.车削加工。车床是一种常用的机床,主要用于加工圆柱形和球形工件。2.铣削加工。铣床可以用来加工平面、凸轮和齿轮等,特别是对于复杂形状的工件加工效果更好。3.钻孔加工。钻床用于钻孔、攻丝、铰孔等加工,广泛应用于制造行业。4.磨削加工。磨床广泛应用于加工高精度和高表面质量的工件,如轴承、齿轮、喷嘴等。5.压力加工。压床主要用于冲压、深冲、拉伸等加工。总之,机床在现代制造行业中起着重要作用。通过不同类型的机床,可以实现各种不同形状和尺寸的工件制造和加工,提高生产效率和产品质量。广安市小型线切割机床厂家电话线切割、激光切割、等离子切割的区别和对比!
线切割的加工精确度可达±0.01mm,表面粗糙度Rα为1.25~2.5um。线切割可以加工用一般切削加工方法难以加工或无法加工的硬质合金和淬火刚等高硬度、复杂轮廓形状的板状金属工件,特别是对冲裁(落料)模具中的凸凹模尤其适用。数控线切割加工是机械制造中不可缺少的一种先进的加工方法,具有如下特点:(1)利用电蚀原理加工,电极丝与工件不直接接触,两者之间的作用力很小,因而工件的变形很小,电极丝、夹具不需要太高的强度。(2)直接利用线状的电极丝作电极,不需要制作电级,可节约电极设计、制造费用。
一、机床的基本结构:1、支承部件,用于安装和支承其他部件和工件,承受其重量和切削力,如床身和立柱等;2、变速机构,用于改变主运动的速度;3、进给机构,用于改变进给量;主轴箱用以安装机床主轴;4、刀架、刀库;控制和操纵系统;润滑系统;冷却系统。5、机床附属装置包括机床上下料装置、机械手、工业机器人等机床附加装置,以及卡盘、吸盘弹簧夹头、虎钳、回转工作台和分度头等机床附件。二、机床的作用:车床是主要用车刀对旋转的工件进行车削加工的机床。在车床上还可用钻头、扩孔钻、铰刀、丝锥、板牙和滚花工具等进行相应的加工。车床主要用于加工轴、盘、套和其他具有回转表面的工件,是机械制造和修配工厂中使用的一类机床。线切割加工价格常规计算方法,别在被蒙了!
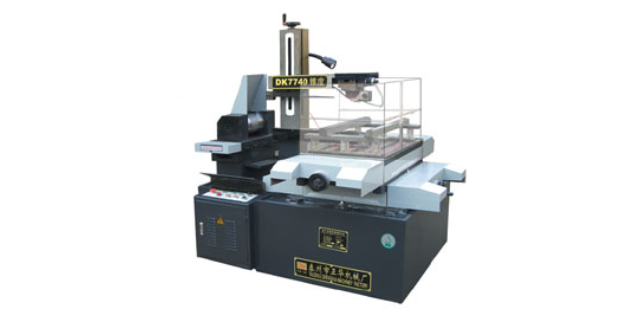
有良好的静刚度、动刚度良好的静刚度、动刚度是数控机床保证加工精度及其精度保证特性的关键因素之一。与普通机床相比,其静刚度、动刚度应提高50%以上。为使数控机床具有良好的静刚度,应注意合理选择构件的结构形式,如基础件采用封闭的完整箱体结构,构件采用封闭式截面,合理选择及布局隔板和筋条,尽量减小接合面,提高部件间接触刚度等;合理进行结构布局;采取补偿构件变形的结构措施。提高数控机床动刚性则可通过改善机床阻尼特性(如填充阻尼材料)来提高抗振性;在床身表面喷涂阻尼涂层;采用新材料(如人造花岗石,混凝土等)等方法实现。线切割断丝是怎么导致的?我们来告诉原因和解决办法!数控线切割机床加工中心
线切割机床运丝系统异响吵死了,3分钟学会解决.资阳市快走丝线切割机床生产厂家
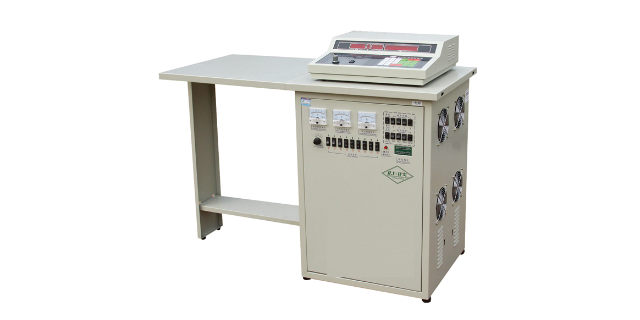
线切割单板机操作方法高频电源使用方法电火花线切割加工是利用电火花放电对导电材料产生电蚀现象实现加工的,是电、热和流体动力综合作用的结果。在火花放电过程中,脉冲电压是产生电火花放电的必要条件,而高频电源就是产生脉冲电压的一个大功率高频脉冲信号源,是数控线切割机床中的一个重要组成部件,在使用中要学会正确调节各个参数。调节原则工件高度为50mm左右,钼丝直径在0.16mm时,切割加工时,一般置“电压调整”旋钮2档,“脉冲幅度”开关接通1+2+2级,“脉宽选择”旋钮3档,“间隔微调”旋钮中间位置,切割电流稳定在2.0A左右(不同高度工件详见“切割参数选择表”)。进给速度(由控制器选定)选定:在确定电压、幅度、脉宽、间隔后,先用人为短路的办法,测定短路电流,然后开始切割,调节控制器的变频档位和跟踪旋钮等,使加工电流达到短路电流的70~75%为。在切割加工时,各个状态的切换尽量在丝筒换向或关断高频时进行,且不要单次大幅度调整状态,以免断丝。新换钼丝刚开始切割时,加工电流选择正常切割电流的三分之一至三分之二,经十来分钟切割后,调至正常值,以延长钼丝使用时间。资阳市快走丝线切割机床生产厂家
目的使操作人员明白操作方法及注意事项,确保安全,防止意外事件发生。范围适用于本部门线切割机的操作及保...
【详情】工作电流的选择改变“脉冲幅度”开关和调节“脉宽选择”和“间隔微调”旋钮都可以改变工作电流,这里指的工...
【详情】数控加工的准备过程较复杂,内容多,含对零件的结构认识、工艺分析、工艺方案的制订、加工程序编制、选用工...
【详情】线切割机床其实就是利用数控电火花进行切割加工的一种数控机床。这是一种利用来数字来操作切割运动的,而使...
【详情】对于线切割机床中所做到的就是对于生产产品的生产过程中一定是需要按照一定的规定和要求去进行操作,这个是...
【详情】数控机床数控机床就组成而言,主要分为机床主体、传动系统和数控系统三大部分。机床主体机床主体是机床的主...
【详情】机床的用途机床可以应用于各种制造行业,如机械制造、电子、汽车、船舶、医疗等。以下是机床的几种主要用途...
【详情】数控机床技术链数控机床的技术链有六大部分组成,概括来讲,包括数控系统实时核技术、直驱电机加工控制技术...
【详情】线切割机床(WirecutElectricalDischargeMachining简称WEDM),属...
【详情】一、数控车床的布局结构特点数控车床的床身结构和导轨有多种形式.主要有水平床身、倾斜床身、水平床身斜滑...
【详情】线切割的基本工作原理:利用移动的细金属导线作电极,对工件进行脉冲火花放电切割成形。利用细钼丝作工具电...
【详情】