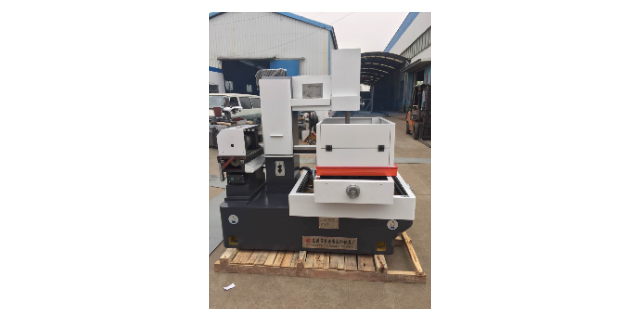
钼丝质量差----选择质量好的钼丝。2)加工参数选择不合理----针对不同的材料及工件厚度选择合适的加工参数,请注意,选用电流较大的条件时容易断丝。3)导电块磨损出沟槽将丝夹断----调整导电块至一个新的位置,必要时更换导电块。4)切割液浓度不合适----保持切割液浓度在11~12.5%。5)工件变形夹断钼丝----避免材料切割变形:材料热处理工艺合理;预加工穿丝孔;预切割释放应力;优化切割路径。6)工件材料内部有不导电的杂质或工件表面有不导电的氧化物----更换材料;去除不导电杂物质再切割。7)冲液太小不能有效冲入切缝中,放电条件恶劣化造成断丝----设定合理的冲液大小;定时检查切割液是否足够,循环通道是否畅通。8)导轮(尤其是支撑导轮)精度问题----应该严格按照机床保养说明定期更换轴承,必要时更换导轮或轴承。9)配重块提供的张力太大----0.2mm钼丝选用2个配重块;0.18mm钼丝选用1个配重块;0.15-0.12mm丝不用再配。10)钼丝损耗较多后未及时更换----及时更换钼丝。浅析如何选择便携式数控切割机。乐山中走丝线切割机床销售方法
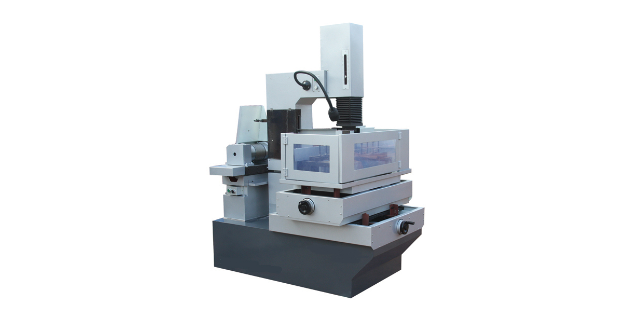
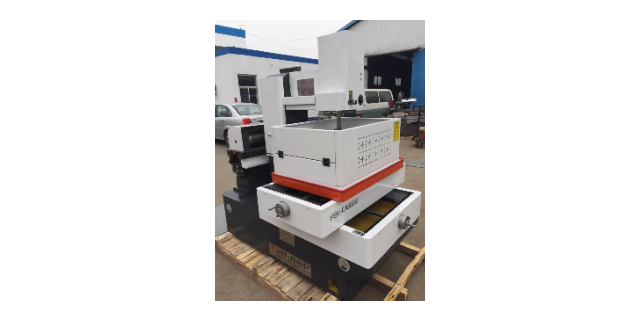
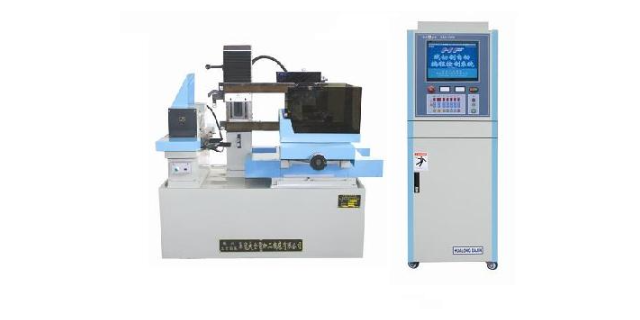
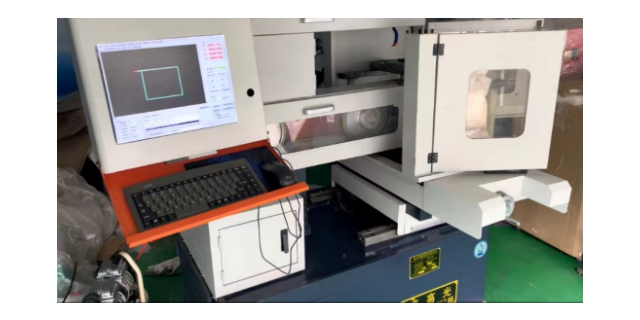
中走丝电火花线切割机(Medium-speed Wire cut Electrical Discharge Machining简写MS-WEDM),属往复高速走丝电火花线切割机床范畴,是在高速往复走丝电火花线切割机上实现多次切割功能,被俗称为“中走丝线切割”。中走丝技术在这里指出,所谓“中走丝”并非指走丝速度介于高速与低速之间,而是复合走丝线切割机床,即走丝原理是在粗加工时采用高速(8-12m/s)走丝,精加工时采用低速(1-3m/s)走丝,这样工作相对平稳、抖动小,并通过多次切割减少材料变形及钼丝损耗带来的误差,使加工质量也相对提高,加工质量可介于高速走丝机与低速走丝机之间。因而可以说,用户所说的“中走丝”,实际上是往复走丝电火花线切割机借鉴了一些低速走丝机的加工工艺技术,并实现了无条纹切割和多次切割。泸州中走丝线切割机床包括什么我国慢走丝机床行业的行业现状和振兴之路。
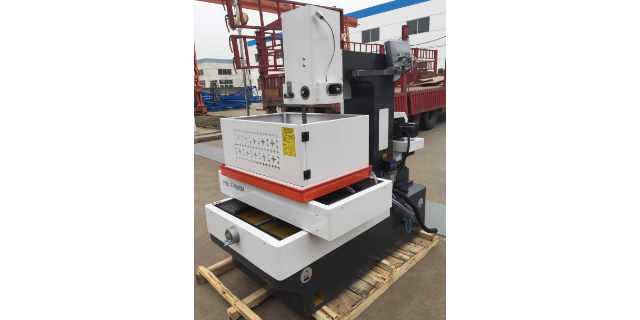
表面粗糙度变差1)切割液使用时间过长,浓度不合适----保持冷却液浓度在11~12.5%,必要时更换切割液。2)主导轮及轴承磨损----观察电极丝运行是否抖动,听各部位轴承有无异常响声,由此来判断是否要更换轴承或导轮,必要时请更换。3)修切加工工艺有误----正确选用修切条件号及偏移量。4)工件变形---避免材料切割变形:材料热处理工艺合理;预加工穿丝孔;预切割释放应力;优化切割路径。5)钼丝损耗较多----更换新的钼丝。6)材料的组织结构问题----不同的材料加工效果不一样。7)机床状态欠佳----检查各导轮,丝筒部,导电块,各丝杠导轨的润滑是否在比较好状态。
苏联拉扎林科夫妇研究开关触点受火花放电腐蚀损坏的现象和原因时,发现电火花的瞬时高温可以使局部的金属熔化﹑氧化而被腐蚀掉,从而开创和发明了电火花加工方法, 线切割放电机也于1960年发明于苏联。当时以投影器观看轮廓面前后左右手动进给工作台面加工,其实认为加工速度虽慢,却可加工传统机械不易加工的微细形状。实用例子是化织喷嘴的异形孔加工。当时使用之加工液用矿物质性油(灯油)。绝缘性高,极间距离小,加工速度低,实用性受限。将之NC化,在脱离子水(接近蒸馏水)中加工的机种首先由瑞士放电加工机械制造厂在1969年巴黎工作母机展览会中展出,改进加工速度,确立无人运转状况的安全性。但NC纸带的制成却很费事,若不用大型计算机自动程序设计,对使用者是很大的负担。在廉价的自动程序设计装置(Automatic Programed Tools APT)出现前,普及甚缓。日本制造厂开发用小型计算机自动程序设计的线切割放电加工机廉价,加速普及。线切割放电加工的加工形状为二次元轮廓。自动程序装置广用简易形APT(APT语言比正式机型容易),简易形APT的出现为线切割放电机发展的重要因素中走丝线切割加工后的条纹,要怎样消除?
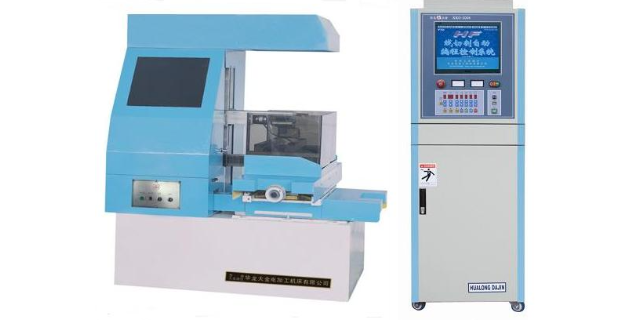
丝杠及其安装结构丝杠的精度固然重要,但是如果丝杠的安装结构不合理,再好的丝杠也无济于事。观察丝杠的形式,看看是滚珠丝杠,还是三角螺纹丝杠或梯形螺纹丝杠。在线切割机床上,滚珠丝杠优于三角螺纹丝杠和梯形螺纹丝杠,并且要求丝杠的直径尽可能大些,增加刚性,此类配件比较好采用企业的。其次是丝杠的安装结构、滚珠丝杠属精密传动部件,因此要想充分发挥其精密性,那么对丝杠的装配结构要求也较高,必须采用两端固定、轴支撑,对于大行程机床,还要对丝杠进行预拉伸,以减少丝杠的挠度,从而提高机床工作台的运动精度。如何解决中走丝线切割加工问题?邛崃中走丝线切割机床什么价格
我国未来线切割机床也将迎来智能时代。乐山中走丝线切割机床销售方法
中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeMachining简写MS-WEDM),属往复高速走丝电火花线切割机床范畴,是在高速往复走丝电火花线切割机上实现多次切割功能,被俗称为“中走丝线切割”。所谓中走丝加工并非指走丝速度介于高速与低速之间,而是复合走丝线切割机床,即走丝原理是在粗加工时采用高速(8-12m/s)走丝,精加工时采用低速(1-3m/s)走丝,这样工作相对平稳、抖动小,并通过多次切割减少材料变形及钼丝损耗带来的误差,使加工质量也相对提高,加工质量可介于高速走丝机与低速走丝机之间。因此用户所说的“中走丝”,实际上是往复走丝电火花线切割机借鉴了一些低速走丝机的加工工艺技术,并实现了无条纹切割和多次切割。乐山中走丝线切割机床销售方法
目前,小模数齿轮广泛应用在微电机的减速机构中,一般采用滚齿或者插齿的加工方法。在多品种小批量生产或者...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】中走丝技术在加工过程中,多次切割还需注意变形处理,因为工件在线切割加工时,随着原有内应力的作用及火花...
【详情】走丝线切割进入市场也已经有了好几年了,其实,中走丝这个名称目前在国家标准的数控机床产品命名中还没有,...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝机床是我国的电加工机床,在模具制造及零件加工领域内有广泛的应用,在中低档市场中占有相当的分量。...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】第三次切割的主要任务是精修,以获得较理想的加工表面质量。(1)脉冲参数:应采用精微加工脉冲参数,脉冲...
【详情】为了保证高精度的加工,机床的机械精度、脉冲电源精度、伺服控制精度(包括对机械运动、脉冲参数、走丝系统...
【详情】