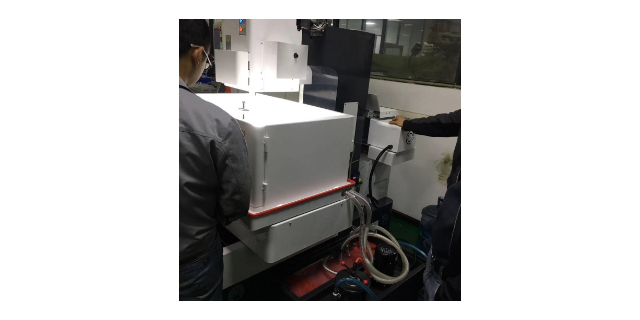
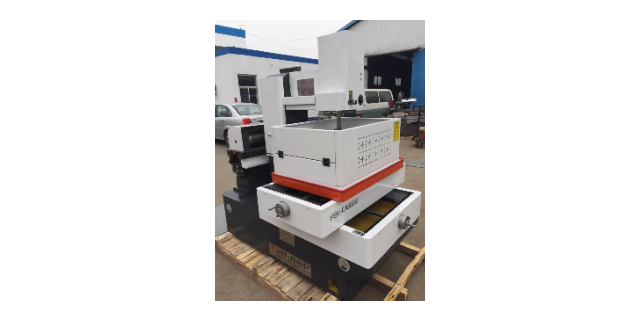
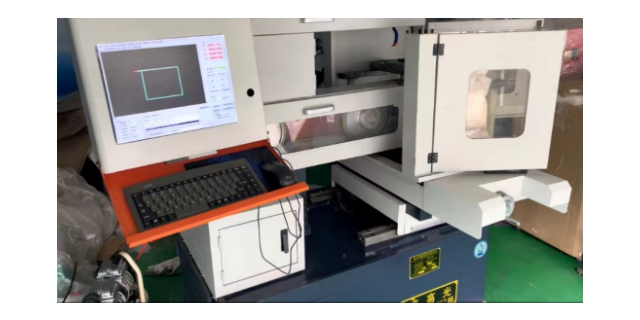
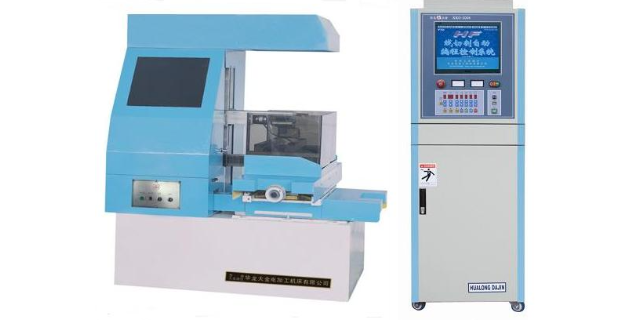
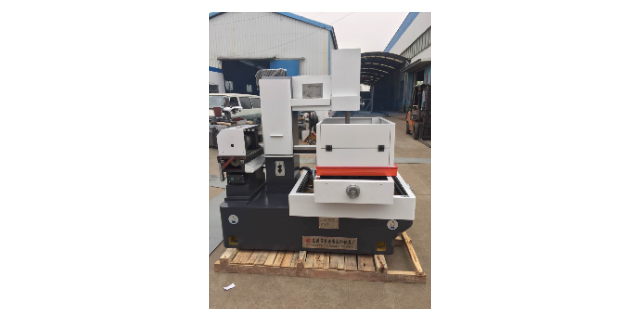
中国特有(除中国内地,没有任何国家和地区生产该类机床的厂家)的高速走丝电火花线切割机(WEDM-HS),由于结构简单、造价低、工艺效果好,加上使用过程消耗少,自上世纪六十年代末被研制成功之后就得到飞速发展,现已成为制造业中一种必不可少工艺装备。三奇中走丝销售副总虞中强认为,目前国内中走丝技术已进一步提升,在精度、光洁度、速度等方面已接近慢走丝,可替代慢走丝部分乃至一半加工,部分企业已实现全闭环,基本满足中型模具厂的需求。【综述】 机床行业智能制造的发展与展望。温江区中走丝线切割机床是什么
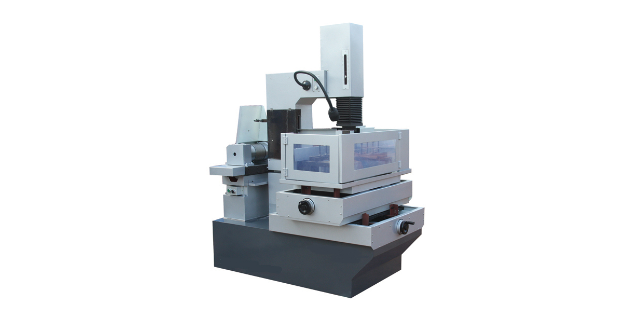
采用多次切割时,工件的加工质量得到了明显提高,而且切割次数越多,加工质量越高。但是过多的切割次数,会降低加工效率,提高加工成本。基于工艺经济性的原则,我们要严格控制切割次数,在满足加工质量的同时尽可能地提高加工效率、降低加工成本。综上所述,在多品种小批量小模数齿轮加工中选用多次切割的加工方式合适,能满足小模数齿轮制造时在质量、效率和成本上的要求。在某型号小模数齿轮加工时,我们分别采用中走丝电火花线切割机和快走丝电火花线切割机进行加工质量的对比,中走丝电火花线切割机在加工时采用多次切割的加工方式;而快走丝电火花线切割机在加工时采用单次切割的加工方式温江区中走丝线切割机床是什么中走丝线切割机在小模数齿轮加工中的应用。
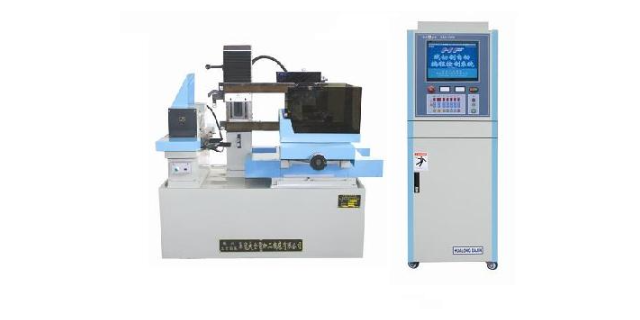
丝杠及其安装结构丝杠的精度固然重要,但是如果丝杠的安装结构不合理,再好的丝杠也无济于事。观察丝杠的形式,看看是滚珠丝杠,还是三角螺纹丝杠或梯形螺纹丝杠。在线切割机床上,滚珠丝杠优于三角螺纹丝杠和梯形螺纹丝杠,并且要求丝杠的直径尽可能大些,增加刚性,此类配件比较好采用企业的。其次是丝杠的安装结构、滚珠丝杠属精密传动部件,因此要想充分发挥其精密性,那么对丝杠的装配结构要求也较高,必须采用两端固定、轴支撑,对于大行程机床,还要对丝杠进行预拉伸,以减少丝杠的挠度,从而提高机床工作台的运动精度。
在金属加工制造行业里,大家对于与慢走丝加工、中走丝加工以及快走丝加工应该都不会陌生,它们都是指的电火花线切割机床,它们广泛应用于模具制造行业。那么这三种加工技术有什么区别呢?慢走丝加工技术的优点精密、复杂、长寿命冲压模具制造精度及表面质量要求的不断提高,快走丝加工技术已不能适应精密模具的制造要求,这种现状促进了慢走丝加工技术的迅速发展,其各方面工艺指标已达到了相当高的水平,是其它加工技术不可替代的。慢走丝加工技术的发展现状:1.加工精度提高多次切割技术是提高慢走丝加工精度及表面质量的根本手段。一般是通过一次切割成形,二次切割提高精度,三次以上切割提高表面质量。由于在切割拐角时电极丝的滞后,会造成角部塌陷。为了提高拐角切割精度,采取了更多的动态拐角处理策略。如:自动改变加工速度、自动调节水压、控制加工能量等。先进的慢走丝加工机床采用的高精度精加工回路,是提高加工工件平直度的有效技术,使厚件加工的精度得到显著提高;为了进行小圆角、窄缝、窄槽及微细零件的微精加工,前列的数控低速走丝电火花线切割机床可以采用0.02~0.03㎜的电极丝进行切割。伺服中走丝线切割机的伺服电机如何抗干扰?
为了保证高精度的加工,机床的机械精度、脉冲电源精度、伺服控制精度(包括对机械运动、脉冲参数、走丝系统和工作液系统的控制)都已达到较高的水准。采用水温冷却装置,使机床内部温度与水温相同,减小了机床的热变形;采用闭环数字交(直)流伺服控制系统,确保优良的动态性能和高定位精度,加工精度可控制在若干微米以内,精密定位可实现0.1μm当量的控制;采用浸入式加工,降低工件热变形;电机伺服,闭环电极丝张力控制;采用电压调制对刀电源实现高精度对刀,对刀精度可达0.002㎜,不损伤工件,不论干湿。表面质量日臻完善先进的慢走丝加工机床采用平均电压为零的无防电解脉冲电源,电解的破坏已降到比较低程度。此外,由于脉冲电源的改进,普遍采用高峰值,窄脉宽(微秒级),材料大多数为气相抛出,带走了大量的热,工件表面温度就上不去,开裂的现象大为减少;不*加工效率高,而且使表面质量提高。采用无电解电源进行电火花线切割加工,可使表面变质层控制在2μm以下。切割的硬质合金冲模刃口的耐磨性和磨削没有什么不同,甚至优于机械磨削加工,越来越多的零件加工“以割代磨”。中走丝性价比怎么看?从哪里看?就这5点。温江区中走丝线切割机床是什么
中走丝线切割加工后的条纹,要怎样消除?温江区中走丝线切割机床是什么
线切割机床起源于20世纪70年代初,在实行市场经济以前线切割机床的发展比较缓慢,主要是因为当时中国的电子工业比较落后,线切割机床的生产厂均为国有企业。虽然技术能力强,但是由于与市场脱节,加之计划经济的束缚生产出的线切割机床不*故障率高,而且性能也很有限(只能切割50mm厚,效率为30mm²/min左右)但是无论如何这种线切割机床是中国特有的一种机床,它同国外的线切割机床相比虽然精度低一些,但是它的制造及使用成本是有优势的,对于那些发展中国家是非常适合的,正是由于这种潜在市场的需求。在中国实行市场经济以后,全国涌现出了很多的线切割机床生产厂,于是线切割市场上出现了无序竞争,无序竞争演变成价格竞争,为了降低成本,一些技术实力差的企业降低生产标准,加之国家有关技术监督机构管理不得力,使市场上的不同厂家的线切割机床质量出现巨大差异,同是线切割机床有的可以使用10年精度不衰减,有的只能使用二年,同一规格的线切割机床价格可以相差10万人民币,这确实给用户的选型造成很大困难(特别是国外用户)温江区中走丝线切割机床是什么
目前,小模数齿轮广泛应用在微电机的减速机构中,一般采用滚齿或者插齿的加工方法。在多品种小批量生产或者...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】中走丝技术在加工过程中,多次切割还需注意变形处理,因为工件在线切割加工时,随着原有内应力的作用及火花...
【详情】走丝线切割进入市场也已经有了好几年了,其实,中走丝这个名称目前在国家标准的数控机床产品命名中还没有,...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝机床是我国的电加工机床,在模具制造及零件加工领域内有广泛的应用,在中低档市场中占有相当的分量。...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】第三次切割的主要任务是精修,以获得较理想的加工表面质量。(1)脉冲参数:应采用精微加工脉冲参数,脉冲...
【详情】为了保证高精度的加工,机床的机械精度、脉冲电源精度、伺服控制精度(包括对机械运动、脉冲参数、走丝系统...
【详情】