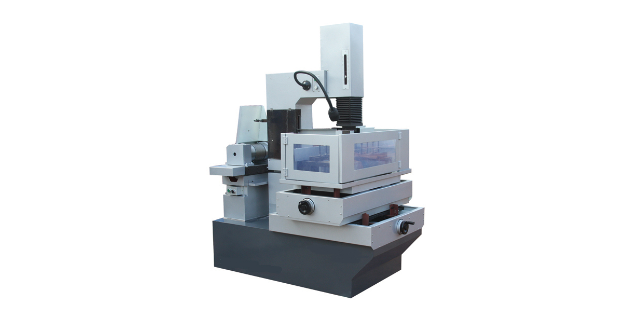
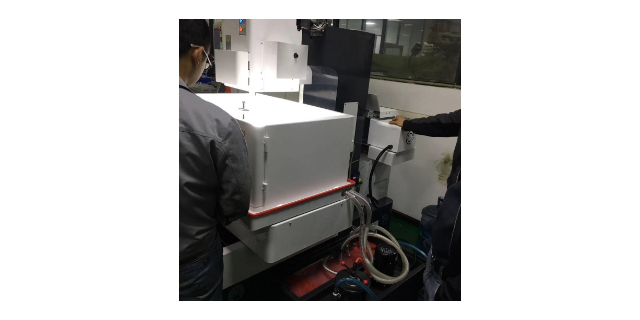
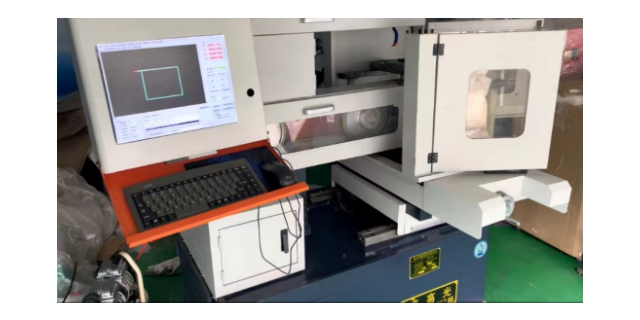
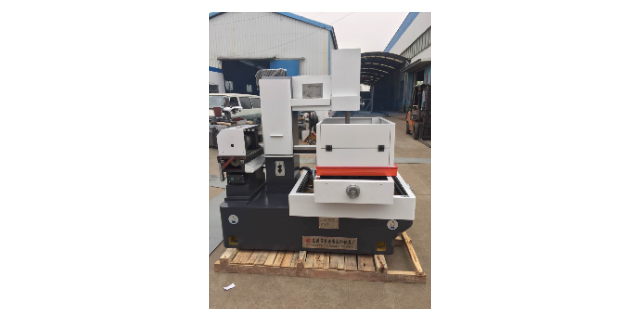
中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeMachining简写MS-WEDM),属往复高速走丝电火花线切割机床范畴,是在高速往复走丝电火花线切割机上实现多次切割功能,被俗称为“中走丝线切割”。所谓中走丝加工并非指走丝速度介于高速与低速之间,而是复合走丝线切割机床,即走丝原理是在粗加工时采用高速(8-12m/s)走丝,精加工时采用低速(1-3m/s)走丝,这样工作相对平稳、抖动小,并通过多次切割减少材料变形及钼丝损耗带来的误差,使加工质量也相对提高,加工质量可介于高速走丝机与低速走丝机之间。因此用户所说的“中走丝”,实际上是往复走丝电火花线切割机借鉴了一些低速走丝机的加工工艺技术,并实现了无条纹切割和多次切割。数控中走丝线切割加工问题解决方案大全,实用!成都智能中走丝线切割机床供应厂家
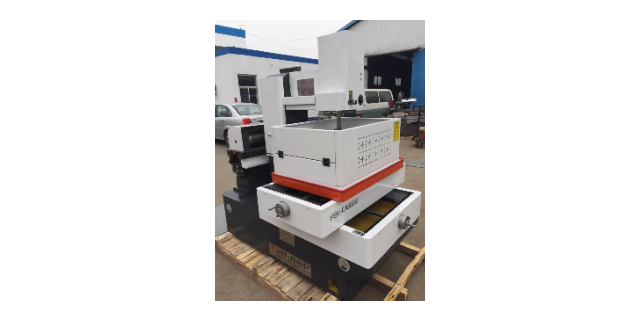
做一台数控设备都会有相应的国家标准和行业标准,目前中走丝由于国家还没有名录,因此,没有专门对应的标准,很多是都是企业自行的一些规定,这是片面的。在没有国家相关标准之前,该类型的机床至少要符合国家电火花线切割机(往复走丝型)的相关标准,如果连这个标准都不能达到,不要说中走丝线切割了。据悉国家相关部门目前正在制定中走丝线切割的相关国标,相信不久中走丝也就有了自己的标准。多次切割功能。这是中走丝必须具备的功能,无用多说,这也是中走丝提高光洁度的必备手段。但有些厂家由于软件控制的限制,对于多次是有限定的,可能只有2~3次,虽然从实际使用角度来说并非修刀次数越多越好,但修刀次数由于功能缺陷被限制住,这还是中走丝吗。德阳精密数控中走丝线切割机床生产厂家中走丝线切割加工后的条纹,要怎样消除?
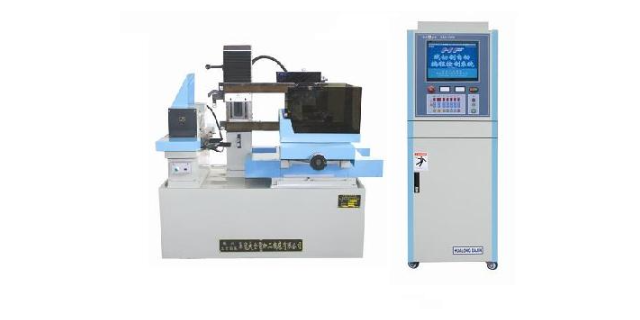
第二次切割第二次切割的主要任务是修光。各有关参数选用如下:(1)脉冲参数:要达到修光的目的,就必须减少脉冲放电能量,但放电能量太小,又会影响第二次切割的速度,在兼顾加工表面质量及切割速度的情况下,所选用的脉冲参数应使加工质量提高一级,即第二次切割的表面质量要达到RA《=1.7UM,减少脉冲能量的方法主要靠减少脉宽,而脉冲峰值电流不宜太小。(2)电极丝中心轨迹线的补偿量F::由于第二次切割是精修,此时的放电间隙很小,为0.005—0.007MM,第三次切割所需的加工余量甚微,只有几微米,二者加起来约为0.01MM。这样,此时的补偿量F约为1/2ΦD+0.01MM即可。(3)走丝方式:为了达到修光的目的,通常以降低丝速为实现,降低丝速虽可减少电极丝的抖动,但往复切割条纹仍难避免。采用某短程往复走丝切割,并对进给速度进行限制之后,可以在第二次切割后基本消除往返切割条纹,加工表面粗糙度RA在1.4—1.7UM范围内。
第三次切割的主要任务是精修,以获得较理想的加工表面质量。(1)脉冲参数:应采用精微加工脉冲参数,脉冲宽度T0.2《=1UM,并采取相应的对策,克服线路寄生电容和寄生电感影响,保证精微加工时的放电强度。(2)电极丝中心轨迹线的补偿量。由于此时的放电间隙很小,只有0.003MM左右,补偿量F主要取决于电极丝直径,设精修时电极丝为ΦD,则F=1/2ΦD+0.003MM。(3)走丝方式:由于第二次切割后留下的加工余量甚微(⊿《=0.005MM),如何保证在第三次切割过程中能均匀精修,是一个技术难题。首先应保证电极丝运行稳定。以前的做法是将丝速降到1M/S以下,这固然可以大幅度减少电极丝振动,获得良好的工艺效果,但常常会出现加工不稳定的现象,极易受工作液污染程度及其粘度影响,严重时甚至还会使人感到无法正常精修。考虑到工作液要求电极丝与工作之间需要有相对运动速度,在6M/S的情况下采用超短程往复走丝方式,使每次往复切割长度控制在三分之一电极丝半径范围内,并限制其加工过程的比较高进给速度,结果获得了很好的工艺效果。利用这种方法在不同中走丝线切割机床上由不同操作人员进行三次切割,均能获得RA《=1UM,且加工表面光泽无条纹的效果线切割中走丝步进电机好还是伺服电机好?
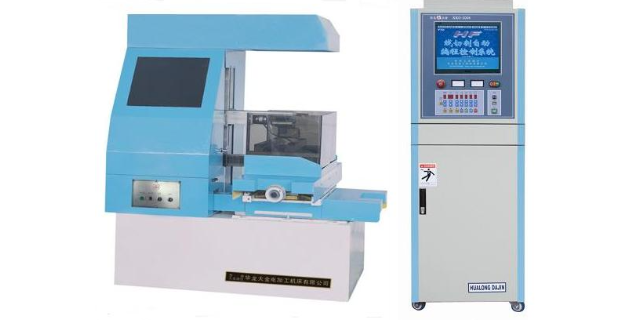
慢走丝电火花线切割机又被称作低速单向走丝线切割机,一般选用铜丝作为电极丝。电极丝以 0. 2 m /s 的速度进行单向连续放电腐蚀,因电极丝速度较低且不重复使用,且设备有恒张力控制的措施,故加工平稳、抖动较小、均匀,加工精度高,工件表面质量接近于磨削的水准。但由于机床采用无电阻防电解电源、全闭环伺服控制、精密机械结构,其价格比较高,因此相较于快走丝线切割机,使用成本较高。 中走丝电火花线切割机是将慢走丝线切割机的切割工艺融入到快走丝线切割机中,从而达到多次切割和无条纹切割要求,一般选用钼丝作为电极丝。中走丝兼顾了慢走丝和快走丝二者在切割工件时的优点,即在多次切割过程中,次采用快走丝的高速进行粗切割,第二次及后面几次采用慢走丝的低速进行精修与精磨,这样加工精度和表面质量可得到一定程度的提升,加工质量比快走丝高、但比慢走丝低。线切割机床钼丝校垂直小技巧?成都智能中走丝线切割机床供应厂家
你想知道中走丝线切割加工有哪些应用场景吗?成都智能中走丝线切割机床供应厂家
走丝线切割进入市场也已经有了好几年了,其实,中走丝这个名称目前在国家标准的数控机床产品命名中还没有,有的也只是往复走丝线切割机床,中走丝当初只是个别厂家因在传统线切割上增加了功能,为了与以前的一次切割的线切割做一个区分而创造的名词。现在线切割市场上充斥着各种中走丝线切割的产品,价格从二万多到十几万;很多中低端厂家将产品换个名称,价格就可以相差几万甚至更多,这是极为不合理的,就同一厂家来说,制作中走丝和制作快走丝,其成本至多也不过就增加了几千而已,原先的铸件还是那个铸件,原先用的导轨丝杆还是那个等级,本质上并未有多大的变化,但既然是谈中走丝了,在功能和配置等方面还是值得探究的。成都智能中走丝线切割机床供应厂家
目前,小模数齿轮广泛应用在微电机的减速机构中,一般采用滚齿或者插齿的加工方法。在多品种小批量生产或者...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】中走丝技术在加工过程中,多次切割还需注意变形处理,因为工件在线切割加工时,随着原有内应力的作用及火花...
【详情】走丝线切割进入市场也已经有了好几年了,其实,中走丝这个名称目前在国家标准的数控机床产品命名中还没有,...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝机床是我国的电加工机床,在模具制造及零件加工领域内有广泛的应用,在中低档市场中占有相当的分量。...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】第三次切割的主要任务是精修,以获得较理想的加工表面质量。(1)脉冲参数:应采用精微加工脉冲参数,脉冲...
【详情】为了保证高精度的加工,机床的机械精度、脉冲电源精度、伺服控制精度(包括对机械运动、脉冲参数、走丝系统...
【详情】