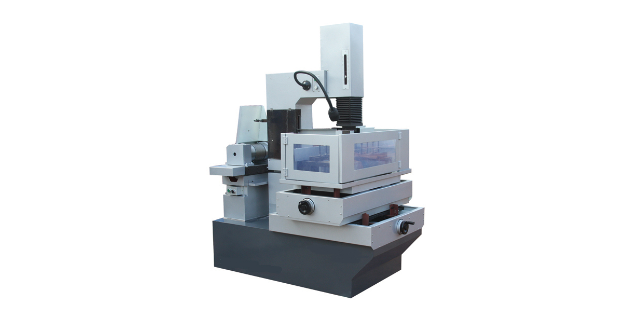
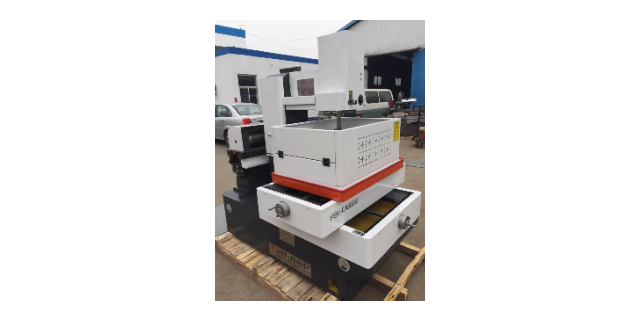
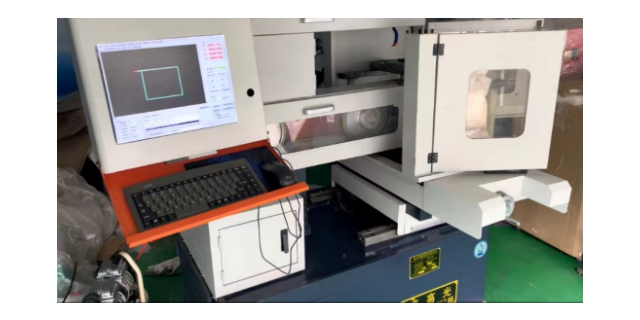
第三次切割的主要任务是精修,以获得较理想的加工表面质量。(1)脉冲参数:应采用精微加工脉冲参数,脉冲宽度T0.2《=1UM,并采取相应的对策,克服线路寄生电容和寄生电感影响,保证精微加工时的放电强度。(2)电极丝中心轨迹线的补偿量。由于此时的放电间隙很小,只有0.003MM左右,补偿量F主要取决于电极丝直径,设精修时电极丝为ΦD,则F=1/2ΦD+0.003MM。(3)走丝方式:由于第二次切割后留下的加工余量甚微(⊿《=0.005MM),如何保证在第三次切割过程中能均匀精修,是一个技术难题。首先应保证电极丝运行稳定。以前的做法是将丝速降到1M/S以下,这固然可以大幅度减少电极丝振动,获得良好的工艺效果,但常常会出现加工不稳定的现象,极易受工作液污染程度及其粘度影响,严重时甚至还会使人感到无法正常精修。考虑到工作液要求电极丝与工作之间需要有相对运动速度,在6M/S的情况下采用超短程往复走丝方式,使每次往复切割长度控制在三分之一电极丝半径范围内,并限制其加工过程的比较高进给速度,结果获得了很好的工艺效果。利用这种方法在不同中走丝线切割机床上由不同操作人员进行三次切割,均能获得RA《=1UM,且加工表面光泽无条纹的效果从业十年老师傅告诉你,为啥中国线切割行业主流是“中走丝”?德阳中走丝线切割机床可定制
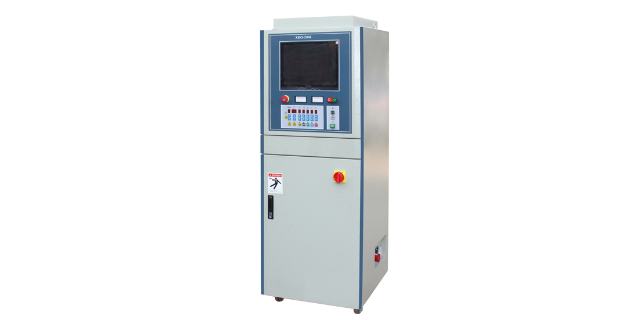
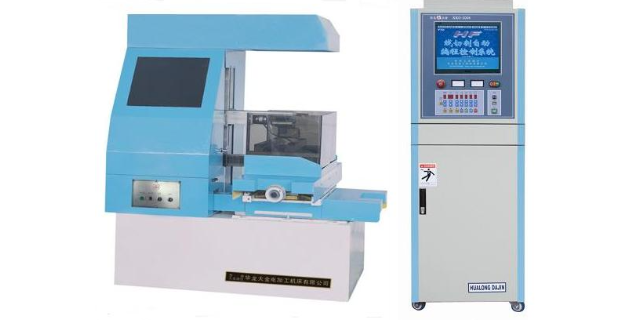
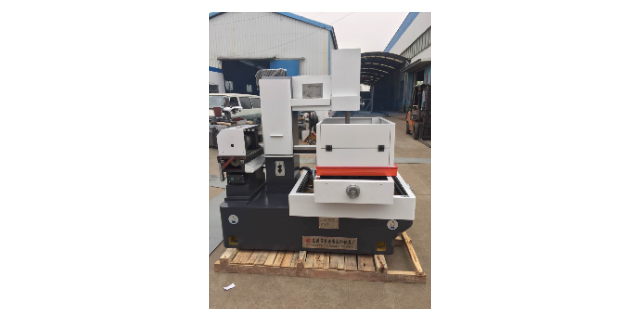
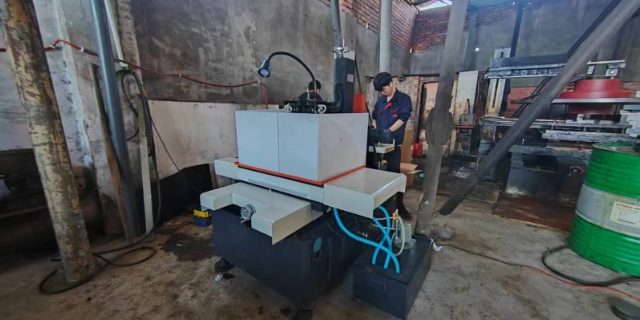
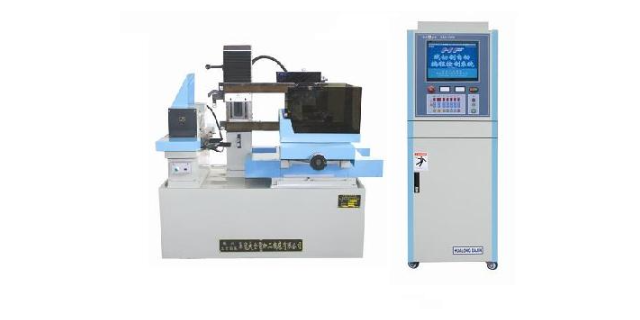
中走丝电火花线切割机(Medium-speed Wire cut Electrical Discharge Machining简写MS-WEDM),属往复高速走丝电火花线切割机床范畴,是在高速往复走丝电火花线切割机上实现多次切割功能,被俗称为“中走丝线切割”。中走丝技术在这里指出,所谓“中走丝”并非指走丝速度介于高速与低速之间,而是复合走丝线切割机床,即走丝原理是在粗加工时采用高速(8-12m/s)走丝,精加工时采用低速(1-3m/s)走丝,这样工作相对平稳、抖动小,并通过多次切割减少材料变形及钼丝损耗带来的误差,使加工质量也相对提高,加工质量可介于高速走丝机与低速走丝机之间。因而可以说,用户所说的“中走丝”,实际上是往复走丝电火花线切割机借鉴了一些低速走丝机的加工工艺技术,并实现了无条纹切割和多次切割。眉山电火花中走丝线切割机床厂家直销浅谈线切割机床中走丝与慢走丝。
采用多次切割时,工件的加工质量得到了明显提高,而且切割次数越多,加工质量越高。但是过多的切割次数,会降低加工效率,提高加工成本。基于工艺经济性的原则,我们要严格控制切割次数,在满足加工质量的同时尽可能地提高加工效率、降低加工成本。综上所述,在多品种小批量小模数齿轮加工中选用多次切割的加工方式合适,能满足小模数齿轮制造时在质量、效率和成本上的要求。在某型号小模数齿轮加工时,我们分别采用中走丝电火花线切割机和快走丝电火花线切割机进行加工质量的对比,中走丝电火花线切割机在加工时采用多次切割的加工方式;而快走丝电火花线切割机在加工时采用单次切割的加工方式
为了保证高精度的加工,机床的机械精度、脉冲电源精度、伺服控制精度(包括对机械运动、脉冲参数、走丝系统和工作液系统的控制)都已达到较高的水准。采用水温冷却装置,使机床内部温度与水温相同,减小了机床的热变形;采用闭环数字交(直)流伺服控制系统,确保优良的动态性能和高定位精度,加工精度可控制在若干微米以内,精密定位可实现0.1μm当量的控制;采用浸入式加工,降低工件热变形;电机伺服,闭环电极丝张力控制;采用电压调制对刀电源实现高精度对刀,对刀精度可达0.002㎜,不损伤工件,不论干湿。表面质量日臻完善先进的慢走丝加工机床采用平均电压为零的无防电解脉冲电源,电解的破坏已降到比较低程度。此外,由于脉冲电源的改进,普遍采用高峰值,窄脉宽(微秒级),材料大多数为气相抛出,带走了大量的热,工件表面温度就上不去,开裂的现象大为减少;不*加工效率高,而且使表面质量提高。采用无电解电源进行电火花线切割加工,可使表面变质层控制在2μm以下。切割的硬质合金冲模刃口的耐磨性和磨削没有什么不同,甚至优于机械磨削加工,越来越多的零件加工“以割代磨”。我国慢走丝机床行业的行业现状和振兴之路。
慢走丝电火花线切割机又被称作低速单向走丝线切割机,一般选用铜丝作为电极丝。电极丝以 0. 2 m /s 的速度进行单向连续放电腐蚀,因电极丝速度较低且不重复使用,且设备有恒张力控制的措施,故加工平稳、抖动较小、均匀,加工精度高,工件表面质量接近于磨削的水准。但由于机床采用无电阻防电解电源、全闭环伺服控制、精密机械结构,其价格比较高,因此相较于快走丝线切割机,使用成本较高。 中走丝电火花线切割机是将慢走丝线切割机的切割工艺融入到快走丝线切割机中,从而达到多次切割和无条纹切割要求,一般选用钼丝作为电极丝。中走丝兼顾了慢走丝和快走丝二者在切割工件时的优点,即在多次切割过程中,次采用快走丝的高速进行粗切割,第二次及后面几次采用慢走丝的低速进行精修与精磨,这样加工精度和表面质量可得到一定程度的提升,加工质量比快走丝高、但比慢走丝低。步进和伺服中走丝线切割机床哪个好?德阳中走丝线切割机床可定制
四川中走丝线切割机床哪家好?德阳中走丝线切割机床可定制
中走丝线切割机床是一种重要的加工设备,它广泛应用于各种金属和非金属加工,如模具、手表、汽车零部件、复杂零件的生产制造等。那么,中走丝线切割机床的工作原理是怎样的呢?下面将对其进行简单介绍。首先,我们需要了解加工的原理。中走丝线切割机床是通过电解加工的原理来处理材料的。将待加工的材料放在油槽中,通过电解液和切割线相互作用来实现加工。油槽中的液体不但可以冷却加工区域的温度,隔绝空气,避免氧化和火花的产生,还起到了将溶解物排出的作用。德阳中走丝线切割机床可定制
目前,小模数齿轮广泛应用在微电机的减速机构中,一般采用滚齿或者插齿的加工方法。在多品种小批量生产或者...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】中走丝技术在加工过程中,多次切割还需注意变形处理,因为工件在线切割加工时,随着原有内应力的作用及火花...
【详情】走丝线切割进入市场也已经有了好几年了,其实,中走丝这个名称目前在国家标准的数控机床产品命名中还没有,...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝机床是我国的电加工机床,在模具制造及零件加工领域内有广泛的应用,在中低档市场中占有相当的分量。...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】第三次切割的主要任务是精修,以获得较理想的加工表面质量。(1)脉冲参数:应采用精微加工脉冲参数,脉冲...
【详情】为了保证高精度的加工,机床的机械精度、脉冲电源精度、伺服控制精度(包括对机械运动、脉冲参数、走丝系统...
【详情】