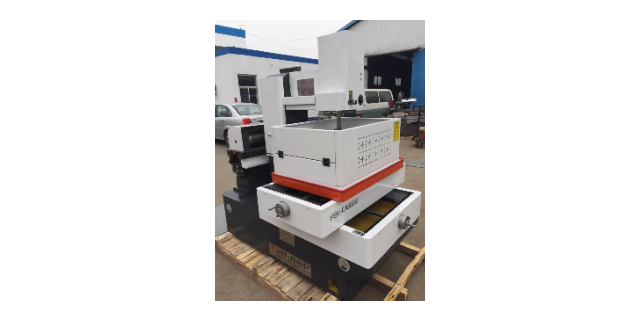
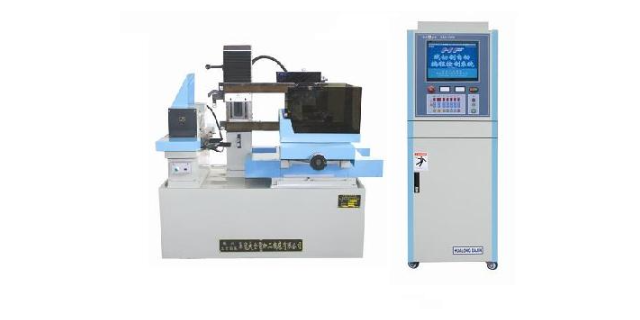
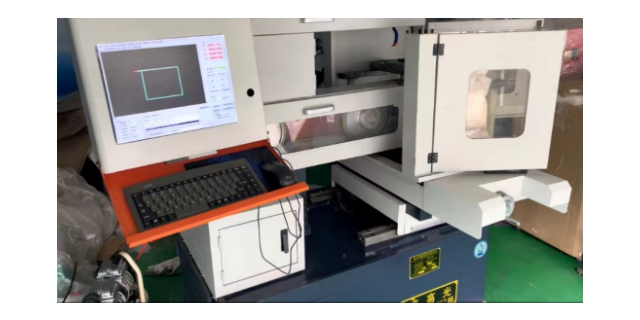
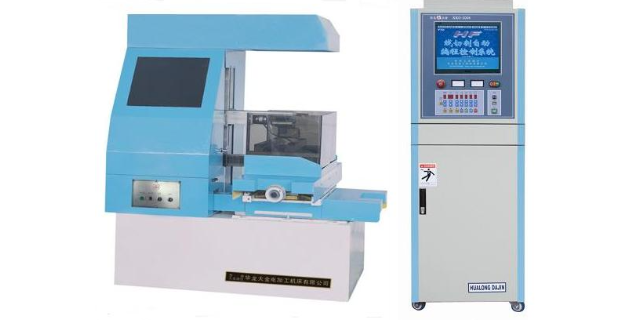
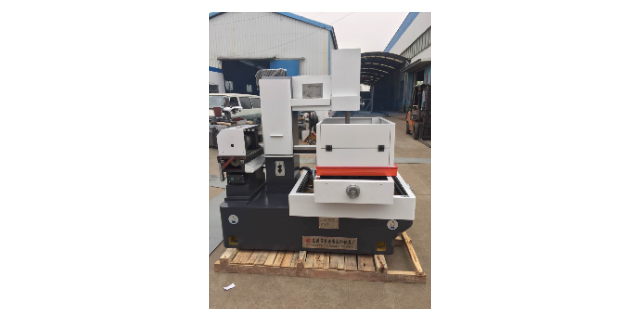
慢走丝电火花线切割机又被称作低速单向走丝线切割机,一般选用铜丝作为电极丝。电极丝以 0. 2 m /s 的速度进行单向连续放电腐蚀,因电极丝速度较低且不重复使用,且设备有恒张力控制的措施,故加工平稳、抖动较小、均匀,加工精度高,工件表面质量接近于磨削的水准。但由于机床采用无电阻防电解电源、全闭环伺服控制、精密机械结构,其价格比较高,因此相较于快走丝线切割机,使用成本较高。 中走丝电火花线切割机是将慢走丝线切割机的切割工艺融入到快走丝线切割机中,从而达到多次切割和无条纹切割要求,一般选用钼丝作为电极丝。中走丝兼顾了慢走丝和快走丝二者在切割工件时的优点,即在多次切割过程中,次采用快走丝的高速进行粗切割,第二次及后面几次采用慢走丝的低速进行精修与精磨,这样加工精度和表面质量可得到一定程度的提升,加工质量比快走丝高、但比慢走丝低。线切割慢走丝各档次机床的技术水平。德阳电火花中走丝线切割机床加工
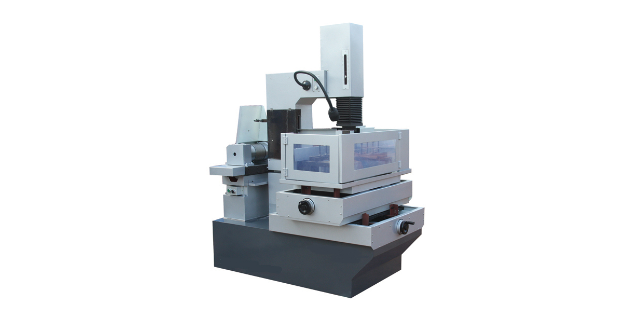
中国特有(除中国内地,没有任何国家和地区生产该类机床的厂家)的高速走丝电火花线切割机(WEDM-HS),由于结构简单、造价低、工艺效果好,加上使用过程消耗少,自上世纪六十年代末被研制成功之后就得到飞速发展,现已成为制造业中一种必不可少工艺装备。三奇中走丝销售副总虞中强认为,目前国内中走丝技术已进一步提升,在精度、光洁度、速度等方面已接近慢走丝,可替代慢走丝部分乃至一半加工,部分企业已实现全闭环,基本满足中型模具厂的需求。德阳电火花中走丝线切割机床加工浅析如何选择便携式数控切割机。
表面粗糙度变差1)切割液使用时间过长,浓度不合适----保持冷却液浓度在11~12.5%,必要时更换切割液。2)主导轮及轴承磨损----观察电极丝运行是否抖动,听各部位轴承有无异常响声,由此来判断是否要更换轴承或导轮,必要时请更换。3)修切加工工艺有误----正确选用修切条件号及偏移量。4)工件变形---避免材料切割变形:材料热处理工艺合理;预加工穿丝孔;预切割释放应力;优化切割路径。5)钼丝损耗较多----更换新的钼丝。6)材料的组织结构问题----不同的材料加工效果不一样。7)机床状态欠佳----检查各导轮,丝筒部,导电块,各丝杠导轨的润滑是否在比较好状态。
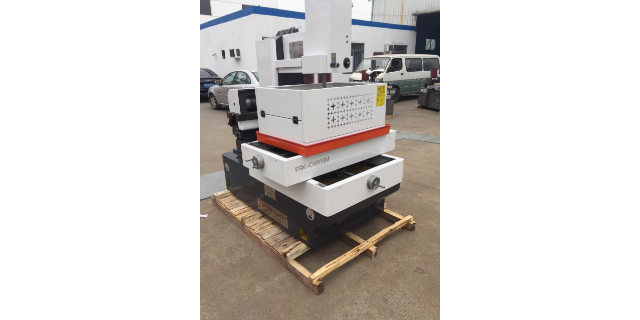
苏联拉扎林科夫妇研究开关触点受火花放电腐蚀损坏的现象和原因时,发现电火花的瞬时高温可以使局部的金属熔化﹑氧化而被腐蚀掉,从而开创和发明了电火花加工方法, 线切割放电机也于1960年发明于苏联。当时以投影器观看轮廓面前后左右手动进给工作台面加工,其实认为加工速度虽慢,却可加工传统机械不易加工的微细形状。实用例子是化织喷嘴的异形孔加工。当时使用之加工液用矿物质性油(灯油)。绝缘性高,极间距离小,加工速度低,实用性受限。将之NC化,在脱离子水(接近蒸馏水)中加工的机种首先由瑞士放电加工机械制造厂在1969年巴黎工作母机展览会中展出,改进加工速度,确立无人运转状况的安全性。但NC纸带的制成却很费事,若不用大型计算机自动程序设计,对使用者是很大的负担。在廉价的自动程序设计装置(Automatic Programed Tools APT)出现前,普及甚缓。日本制造厂开发用小型计算机自动程序设计的线切割放电加工机廉价,加速普及。线切割放电加工的加工形状为二次元轮廓。自动程序装置广用简易形APT(APT语言比正式机型容易),简易形APT的出现为线切割放电机发展的重要因素7招教你选择一款合适的中走丝线切割。德阳电火花中走丝线切割机床加工
中走丝线切割应该注意的方面。德阳电火花中走丝线切割机床加工
线切割机床起源于20世纪70年代初,在实行市场经济以前线切割机床的发展比较缓慢,主要是因为当时中国的电子工业比较落后,线切割机床的生产厂均为国有企业。虽然技术能力强,但是由于与市场脱节,加之计划经济的束缚生产出的线切割机床不*故障率高,而且性能也很有限(只能切割50mm厚,效率为30mm²/min左右)但是无论如何这种线切割机床是中国特有的一种机床,它同国外的线切割机床相比虽然精度低一些,但是它的制造及使用成本是有优势的,对于那些发展中国家是非常适合的,正是由于这种潜在市场的需求。在中国实行市场经济以后,全国涌现出了很多的线切割机床生产厂,于是线切割市场上出现了无序竞争,无序竞争演变成价格竞争,为了降低成本,一些技术实力差的企业降低生产标准,加之国家有关技术监督机构管理不得力,使市场上的不同厂家的线切割机床质量出现巨大差异,同是线切割机床有的可以使用10年精度不衰减,有的只能使用二年,同一规格的线切割机床价格可以相差10万人民币,这确实给用户的选型造成很大困难(特别是国外用户)德阳电火花中走丝线切割机床加工
目前,小模数齿轮广泛应用在微电机的减速机构中,一般采用滚齿或者插齿的加工方法。在多品种小批量生产或者...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】中走丝技术在加工过程中,多次切割还需注意变形处理,因为工件在线切割加工时,随着原有内应力的作用及火花...
【详情】走丝线切割进入市场也已经有了好几年了,其实,中走丝这个名称目前在国家标准的数控机床产品命名中还没有,...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝机床是我国的电加工机床,在模具制造及零件加工领域内有广泛的应用,在中低档市场中占有相当的分量。...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】第三次切割的主要任务是精修,以获得较理想的加工表面质量。(1)脉冲参数:应采用精微加工脉冲参数,脉冲...
【详情】为了保证高精度的加工,机床的机械精度、脉冲电源精度、伺服控制精度(包括对机械运动、脉冲参数、走丝系统...
【详情】