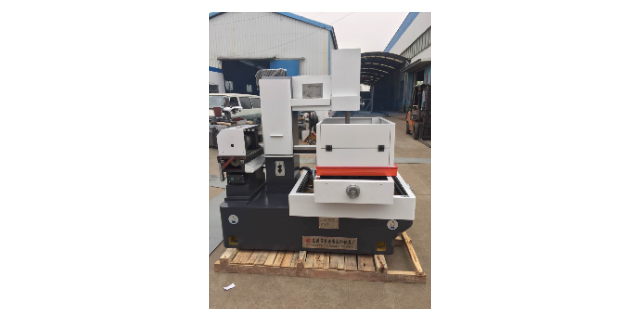
第二次切割第二次切割的主要任务是修光。各有关参数选用如下:(1)脉冲参数:要达到修光的目的,就必须减少脉冲放电能量,但放电能量太小,又会影响第二次切割的速度,在兼顾加工表面质量及切割速度的情况下,所选用的脉冲参数应使加工质量提高一级,即第二次切割的表面质量要达到RA《=1.7UM,减少脉冲能量的方法主要靠减少脉宽,而脉冲峰值电流不宜太小。(2)电极丝中心轨迹线的补偿量F::由于第二次切割是精修,此时的放电间隙很小,为0.005—0.007MM,第三次切割所需的加工余量甚微,只有几微米,二者加起来约为0.01MM。这样,此时的补偿量F约为1/2ΦD+0.01MM即可。(3)走丝方式:为了达到修光的目的,通常以降低丝速为实现,降低丝速虽可减少电极丝的抖动,但往复切割条纹仍难避免。采用某短程往复走丝切割,并对进给速度进行限制之后,可以在第二次切割后基本消除往返切割条纹,加工表面粗糙度RA在1.4—1.7UM范围内。往复走丝线切割多次切割尺寸控制研究。模具加工中走丝线切割机床加工定制
总结由于社会对产品多样化的需求更加强烈,多品种、中小批量生产的比重明显增加,中走丝加工采用传统的普通加工设备已难以适应高效率、高质量、多样化的加工要求,但中走丝加工具有结构简单、造价低以及使用消耗少等特点,因此也有其生存的空间。慢走丝的加工机床与快走丝加工机床相比,在加工效率,精度,表面质量等方面都具有非常明显的优越性。虽然慢走丝机床价格较贵,但随着制造业的高速发展,它将会被越来越多地应用于各加工领域。模具加工中走丝线切割机床加工定制线切割机床所有型号。
造业对线切割应用的普及,现在的线切割机床的应用已不*局限在模具制造,有大部分机械零件的粗加工也在用线切割机床,所以低档次的线切割机床也有一定市场。另一个原因就是GB7926—87线切割机床精度标准中明确规定:在达到本标准之前首先要达到JB2670—82《金属切削机床精度检验通则》,而一些不具能力的生产厂钻国家标准的空子,他们无视JB2670—80国家标准,在生产过程中降低加工精度选用劣质材料,于是就出现了如前所述的1—2年以后精度完全丧失。从社会环境来看,中国实行市场经济的时间不长,一些小型的线切割机床生产厂还处在原始资本的积累阶段,这些厂家往往不具备整机制造能力,只能是组装式生产,生产全过程的质量控制根本谈不上,研发、创新就更不可能,这类制造商在中国的东部地区非常之多,再加上目前中国与市场经济相配套的法律还不成熟,以及因利益驱使的地方保护,所以这些不具生产能力的企业还会继续生存,从目前的现状看国家对此的态度是通过市场的竞争而自然淘汰。
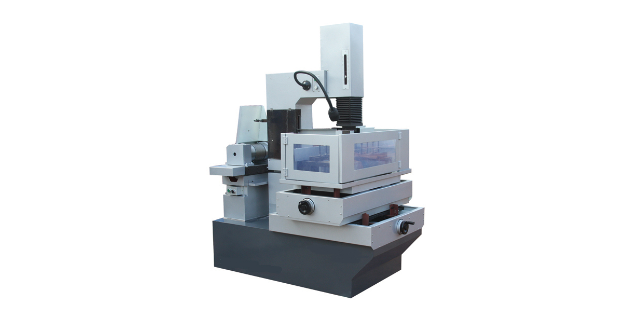
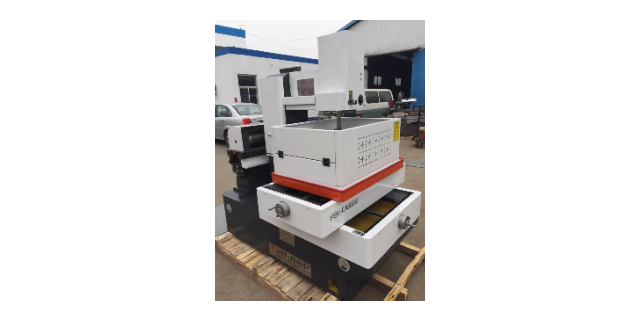
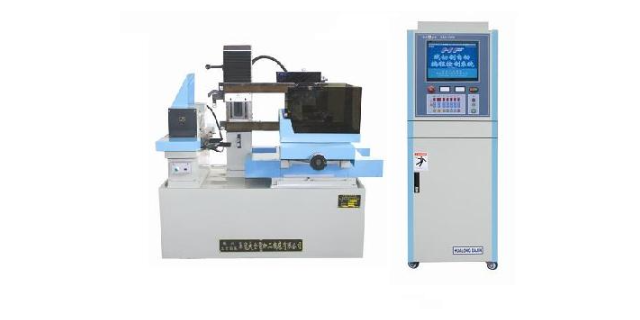
走丝线切割进入市场也已经有了好几年了,其实,中走丝这个名称目前在国家标准的数控机床产品命名中还没有,有的也只是往复走丝线切割机床,中走丝当初只是个别厂家因在传统线切割上增加了功能,为了与以前的一次切割的线切割做一个区分而创造的名词。现在线切割市场上充斥着各种中走丝线切割的产品,价格从二万多到十几万;很多中低端厂家将产品换个名称,价格就可以相差几万甚至更多,这是极为不合理的,就同一厂家来说,制作中走丝和制作快走丝,其成本至多也不过就增加了几千而已,原先的铸件还是那个铸件,原先用的导轨丝杆还是那个等级,本质上并未有多大的变化,但既然是谈中走丝了,在功能和配置等方面还是值得探究的。中走丝性价比怎么看?从哪里看?就这5点。
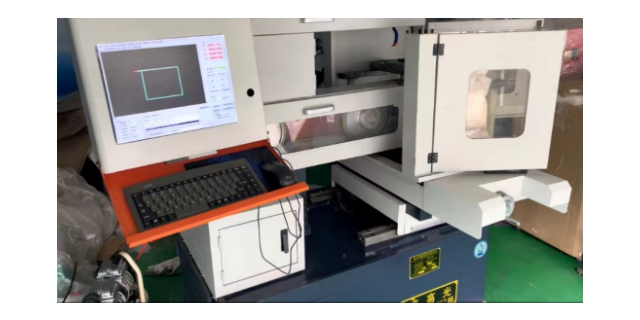
我们需要注意的是操作中的一些技巧。在正常使用中,需要注意不要让金属丝过度磨损,即应定期更换。同时,还需要注意切割速度保持一致,切割深度不要过深等细节操作,保证准确的加工成品。严格遵守操作规程,注意安全,提高工作效率。总之,中走丝线切割机床采用了数控技术和线切割工艺,实现对机器的自动化控制和稳定的加工质量。掌握运作原理,理解每个步骤和操作技巧,可以让我们更好地了解该机床的特性和加工原理,并有效提高工作效率和精度。数控高速走丝电火花线切割加工实训教程。模具加工中走丝线切割机床加工定制
从业十年老师傅告诉你,为啥中国线切割行业主流是“中走丝”?模具加工中走丝线切割机床加工定制
高频脉冲电源的改造以往的HS-WEDM所用的高频脉冲电源是基于一次切割工艺而设计,既要获得较高的切割速度,又要保证加工表面质量不能太差,即在加工表面粗糙度RA《=2.5UM的情况下,有较高的切割速度,高频电源的脉冲宽度在4—40US范围内,脉冲参数变化范围较小,而多次切割则不同,在进行次切割时要求切割速度必须稳定在100MM平方/MIN以上,而不太计较加工表面粗糙度的高低,重点是加工稳定及较低的电极损耗。第二次和第三次修光,则希望能获得较理想的加工表面质量。为此,对高频脉冲电源进行了下述改造:成倍提高脉冲峰值电流,控制单个脉冲放电能量和脉冲电流上升率,使其加工速度和加工稳定性大幅度提高,电极丝的丝径损耗控制在切割50000MM平方后小于0.02MM。第二次切割应使加工表面的质量在次基础上提高一倍,由于此刻还有较大的加工余量,仍需讲究切割速度;所设定的脉冲参数能保证加工表面粗糙度RA在1.4—1.7UM范围内。第三次是加工表面修光,要求设置精微加工回路,以获得理想的加工表面质量。为此将脉宽降到1UM以下,保证有一定能量输出,以保证修光速度。模具加工中走丝线切割机床加工定制
目前,小模数齿轮广泛应用在微电机的减速机构中,一般采用滚齿或者插齿的加工方法。在多品种小批量生产或者...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】中走丝技术在加工过程中,多次切割还需注意变形处理,因为工件在线切割加工时,随着原有内应力的作用及火花...
【详情】走丝线切割进入市场也已经有了好几年了,其实,中走丝这个名称目前在国家标准的数控机床产品命名中还没有,...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝机床是我国的电加工机床,在模具制造及零件加工领域内有广泛的应用,在中低档市场中占有相当的分量。...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】第三次切割的主要任务是精修,以获得较理想的加工表面质量。(1)脉冲参数:应采用精微加工脉冲参数,脉冲...
【详情】为了保证高精度的加工,机床的机械精度、脉冲电源精度、伺服控制精度(包括对机械运动、脉冲参数、走丝系统...
【详情】