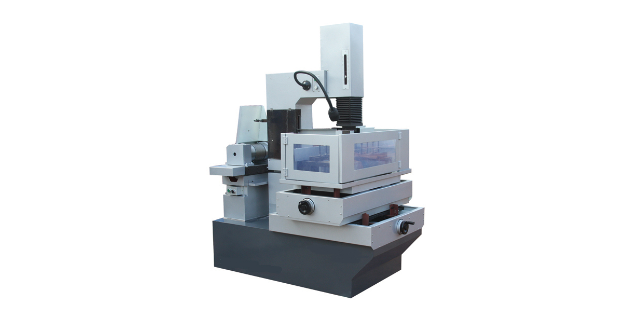
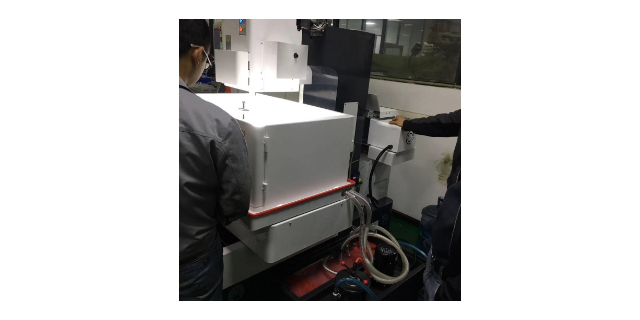
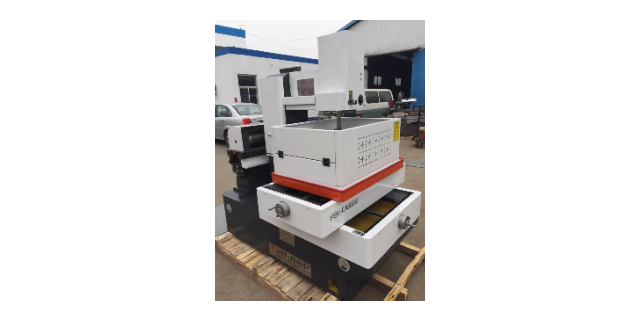
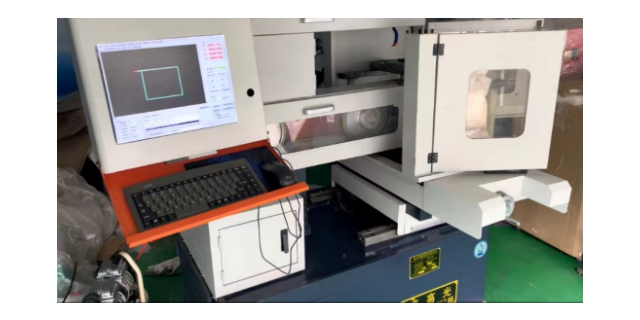
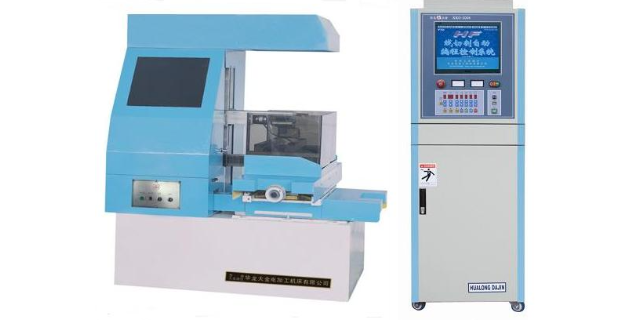
中走丝机床是我国的电加工机床,在模具制造及零件加工领域内有广泛的应用,在中低档市场中占有相当的分量。目前,中走丝机床如何发展是电加工行业十分关心的课题。我们必须吸取国外的成功经验,扬长避短,直接应用当今计算机技术的成果,尽快研制功能强大的基于PC的数控系统,从硬件上为中走丝机床的发展打下良好的基础;同时注意人工智能技术与高速走丝线切割机的结合,运用计算机软件技术来提高机床的性能。此外,加强机床本体的研究和开展多次切割工艺技术的应用,使机床的整体加工水平有一个较大的提高,不断增强高速走丝线切割机在市场上的竞争能力。在运用新技术、新工艺的同时,还必须重视对电火花线切割加工工艺规律进行深入细致的基础理论和实验研究,这也是一个非常重要的环节。四川中走丝线切割机床哪家好?德阳数控中走丝线切割机床供应
钼丝质量差----选择质量好的钼丝。2)加工参数选择不合理----针对不同的材料及工件厚度选择合适的加工参数,请注意,选用电流较大的条件时容易断丝。3)导电块磨损出沟槽将丝夹断----调整导电块至一个新的位置,必要时更换导电块。4)切割液浓度不合适----保持切割液浓度在11~12.5%。5)工件变形夹断钼丝----避免材料切割变形:材料热处理工艺合理;预加工穿丝孔;预切割释放应力;优化切割路径。6)工件材料内部有不导电的杂质或工件表面有不导电的氧化物----更换材料;去除不导电杂物质再切割。7)冲液太小不能有效冲入切缝中,放电条件恶劣化造成断丝----设定合理的冲液大小;定时检查切割液是否足够,循环通道是否畅通。8)导轮(尤其是支撑导轮)精度问题----应该严格按照机床保养说明定期更换轴承,必要时更换导轮或轴承。9)配重块提供的张力太大----0.2mm钼丝选用2个配重块;0.18mm钼丝选用1个配重块;0.15-0.12mm丝不用再配。10)钼丝损耗较多后未及时更换----及时更换钼丝。四川自动穿丝中走丝线切割机床直销数控中走丝线切割加工问题解决方案大全,实用!
做一台数控设备都会有相应的国家标准和行业标准,目前中走丝由于国家还没有名录,因此,没有专门对应的标准,很多是都是企业自行的一些规定,这是片面的。在没有国家相关标准之前,该类型的机床至少要符合国家电火花线切割机(往复走丝型)的相关标准,如果连这个标准都不能达到,不要说中走丝线切割了。据悉国家相关部门目前正在制定中走丝线切割的相关国标,相信不久中走丝也就有了自己的标准。多次切割功能。这是中走丝必须具备的功能,无用多说,这也是中走丝提高光洁度的必备手段。但有些厂家由于软件控制的限制,对于多次是有限定的,可能只有2~3次,虽然从实际使用角度来说并非修刀次数越多越好,但修刀次数由于功能缺陷被限制住,这还是中走丝吗。
目前,小模数齿轮广泛应用在微电机的减速机构中,一般采用滚齿或者插齿的加工方法。在多品种小批量生产或者新品试制时,定制加工刀具和制作工装既延长生产周期又将提高生产成本。而传统的滚齿或者插齿加工方法无法快速响应,采用电火花线切割加工方法可以弥补传统工艺的不足。电火花线切割加工柔性好,工艺准备时间短,一般情况下不受齿轮模数、压力角、齿数的限制,通过程序改动可直接加工齿轮。然而,电火花线切割机有不同的种类和加工方式,如何选择合适的机床种类和加工方式来满足多品种小批量小模数齿轮制造在质量、效率和成本上的要求,便成为了工艺设计人员需要研究解决的问题。浅谈线切割机床中走丝与慢走丝。
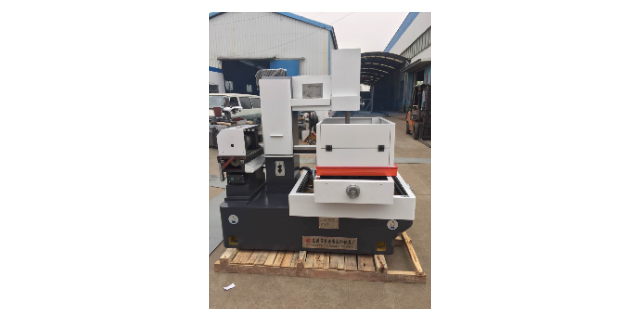
控制电极丝空间形位变化的措施电火花线切割加工中,电极丝在放电力的作用下必然会发生空间形位变化莫测,使放电点滞后于进给方向的支撑点。为了控制电极丝的空间形位变化,可采用下述方法:增大电极丝的张力,并使支点尽量×近工件上下表面。由于高速中走丝线切割机床走丝电火花线切割机没有张力控制装置,增加电极丝的张力通常是通过适当增加绕丝预紧力和在切割过程中收紧电极丝来实现。现在也有人采用恒张力机构,虽有一定效果,但由于恒张力机构的响应速度较慢,走丝系统的瞬间干扰所引起的张力变化难以及时地被恒张力机构排除,电极丝的瞬间形位变化仍难以控制,加上这种恒张力机构较为复杂,使用不太方便,生产实践中很少采用。采用红宝石挡丝装置。此方法不*可限制电极丝的偏移和抖动,而且还可缩短导向支点与工件表面之间的实际距离,对稳定电极丝的空间位置有明显作用。但由于红宝石在加工过程中磨损严重,故使用寿命不长采用高耐用消费品磨性导向装置。该装置采用了高耐磨聚晶金刚石制成的孔径与电极丝直径相差0.02MM的导向器。使用该导向装置后电极丝的空间形位变化受到明显限制,可显著提高加工精度和加工表面质量。中走丝性价比怎么看?从哪里看?就这5点。四川自动穿丝中走丝线切割机床直销
线切割机床所有型号。德阳数控中走丝线切割机床供应
表面粗糙度变差1)切割液使用时间过长,浓度不合适----保持冷却液浓度在11~12.5%,必要时更换切割液。2)主导轮及轴承磨损----观察电极丝运行是否抖动,听各部位轴承有无异常响声,由此来判断是否要更换轴承或导轮,必要时请更换。3)修切加工工艺有误----正确选用修切条件号及偏移量。4)工件变形---避免材料切割变形:材料热处理工艺合理;预加工穿丝孔;预切割释放应力;优化切割路径。5)钼丝损耗较多----更换新的钼丝。6)材料的组织结构问题----不同的材料加工效果不一样。7)机床状态欠佳----检查各导轮,丝筒部,导电块,各丝杠导轨的润滑是否在比较好状态。德阳数控中走丝线切割机床供应
目前,小模数齿轮广泛应用在微电机的减速机构中,一般采用滚齿或者插齿的加工方法。在多品种小批量生产或者...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】中走丝技术在加工过程中,多次切割还需注意变形处理,因为工件在线切割加工时,随着原有内应力的作用及火花...
【详情】走丝线切割进入市场也已经有了好几年了,其实,中走丝这个名称目前在国家标准的数控机床产品命名中还没有,...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝机床是我国的电加工机床,在模具制造及零件加工领域内有广泛的应用,在中低档市场中占有相当的分量。...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】第三次切割的主要任务是精修,以获得较理想的加工表面质量。(1)脉冲参数:应采用精微加工脉冲参数,脉冲...
【详情】为了保证高精度的加工,机床的机械精度、脉冲电源精度、伺服控制精度(包括对机械运动、脉冲参数、走丝系统...
【详情】