采用多次切割时,工件的加工质量得到了明显提高,而且切割次数越多,加工质量越高。但是过多的切割次数,会降低加工效率,提高加工成本。基于工艺经济性的原则,我们要严格控制切割次数,在满足加工质量的同时尽可能地提高加工效率、降低加工成本。综上所述,在多品种小批量小模数齿轮加工中选用多次切割的加工方式合适,能满足小模数齿轮制造时在质量、效率和成本上的要求。在某型号小模数齿轮加工时,我们分别采用中走丝电火花线切割机和快走丝电火花线切割机进行加工质量的对比,中走丝电火花线切割机在加工时采用多次切割的加工方式;而快走丝电火花线切割机在加工时采用单次切割的加工方式中国高级技工缺口达千万,迈向“中国智造”亟须技工教育给力。成华区中走丝线切割机床销售电话
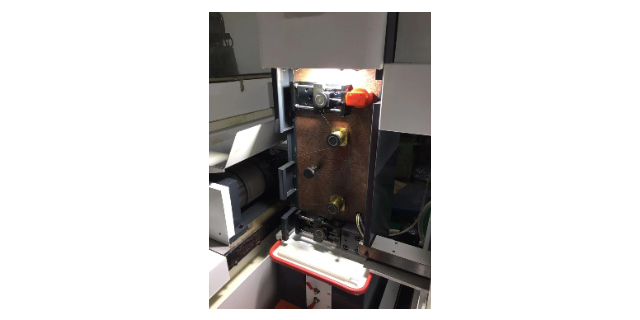
表面粗糙度变差1)切割液使用时间过长,浓度不合适----保持冷却液浓度在11~12.5%,必要时更换切割液。2)主导轮及轴承磨损----观察电极丝运行是否抖动,听各部位轴承有无异常响声,由此来判断是否要更换轴承或导轮,必要时请更换。3)修切加工工艺有误----正确选用修切条件号及偏移量。4)工件变形---避免材料切割变形:材料热处理工艺合理;预加工穿丝孔;预切割释放应力;优化切割路径。5)钼丝损耗较多----更换新的钼丝。6)材料的组织结构问题----不同的材料加工效果不一样。7)机床状态欠佳----检查各导轮,丝筒部,导电块,各丝杠导轨的润滑是否在比较好状态。眉山中走丝线切割机床管理方法浅析如何选择便携式数控切割机。
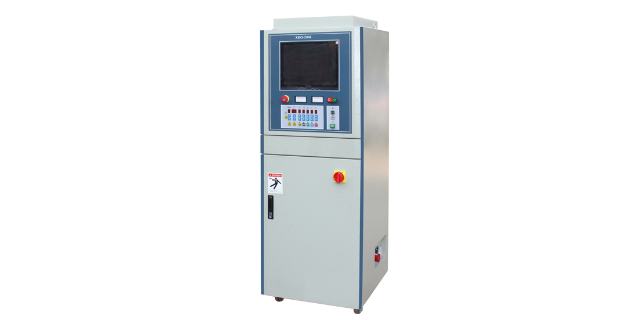
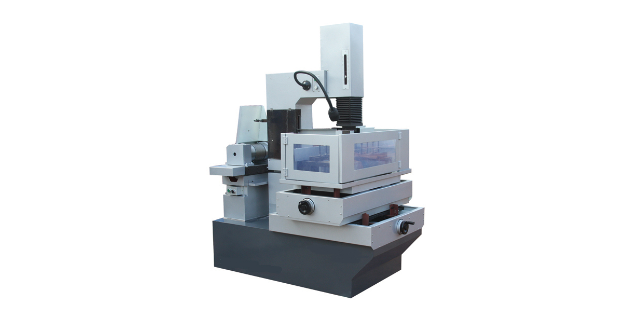
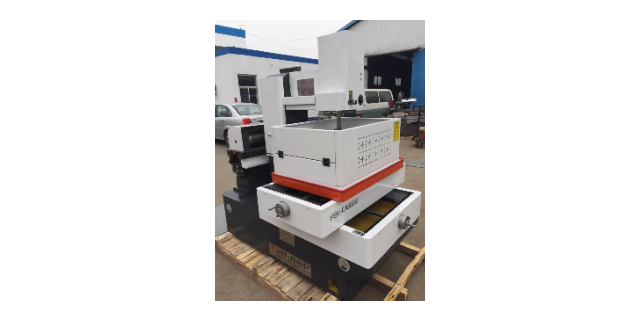
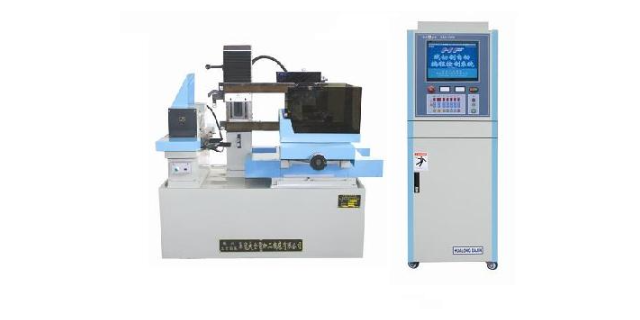
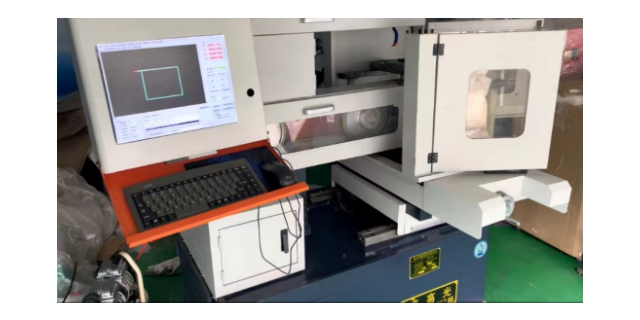
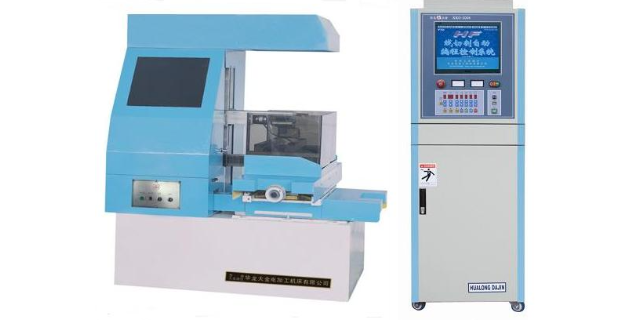
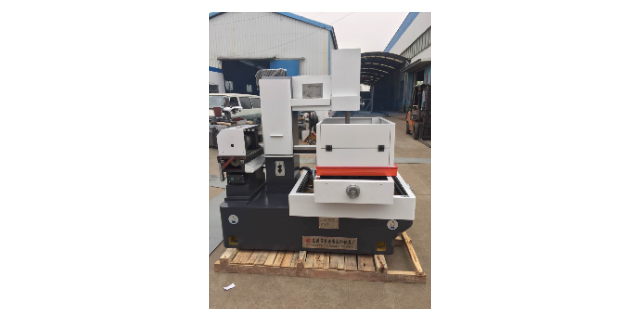
中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeMachining简写MS-WEDM),属往复高速走丝电火花线切割机床范畴,是在高速往复走丝电火花线切割机上实现多次切割功能,被俗称为“中走丝线切割”。所谓中走丝加工并非指走丝速度介于高速与低速之间,而是复合走丝线切割机床,即走丝原理是在粗加工时采用高速(8-12m/s)走丝,精加工时采用低速(1-3m/s)走丝,这样工作相对平稳、抖动小,并通过多次切割减少材料变形及钼丝损耗带来的误差,使加工质量也相对提高,加工质量可介于高速走丝机与低速走丝机之间。因此用户所说的“中走丝”,实际上是往复走丝电火花线切割机借鉴了一些低速走丝机的加工工艺技术,并实现了无条纹切割和多次切割。
快走丝电火花线切割机虽然加工成本比较低,但是加工质量也差,无法满足小模数齿轮精度和表面粗糙度的要求,不适合用于小模数齿轮的制造。中走丝电火花线切割机的加工质量与慢走丝相似,加工成本与快走丝相近,较好地弥补了在小模数齿轮加工中慢走丝成本高、快走丝质量差的缺陷,适用于多品种小批量,小模数齿轮的生产。电火花线切割机的加工效率主要由平均切割面积速度来决定,快走丝的加工效率比较高,其次是中走丝,是慢走丝。。中走丝机床又断丝了?可能是这些原因造成的。
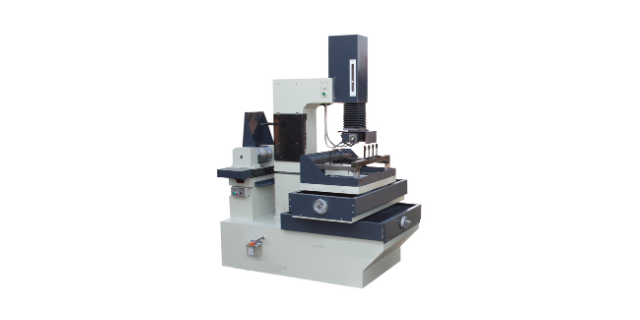
中走丝技术在加工过程中,多次切割还需注意变形处理,因为工件在线切割加工时,随着原有内应力的作用及火花放电所产生的加工热应力的影响,将产生不定向、无规则的变形,使后面的切割吃刀量厚薄不均,影响了加工质量和加工精度。因此需根据不同材料预留不同加工余量,以使工件充分释放内应力及完全扭转变形,在后面多次切割中能够有足够余量进行精割加工,这样可使工件尺寸得到保证。快走丝加工技术的优点顾名思义,快走丝加工是因为切割加工过程中电极丝作高速的走丝运转而得名。快走丝加工机床是我国的电加工机床,经过几十年的不断完善和发展,现已成为制造业中的一种重要加工手段。可满足中、低档模具加工和其他复杂零件制造的要求,在中低档市场中占有相当的分量。线切割机床钼丝校垂直小技巧?浙江中走丝线切割机床
步进中走丝线那个牌子好?成华区中走丝线切割机床销售电话
中国特有(除中国内地,没有任何国家和地区生产该类机床的厂家)的高速走丝电火花线切割机(WEDM-HS),由于结构简单、造价低、工艺效果好,加上使用过程消耗少,自上世纪六十年代末被研制成功之后就得到飞速发展,现已成为制造业中一种必不可少工艺装备。三奇中走丝销售副总虞中强认为,目前国内中走丝技术已进一步提升,在精度、光洁度、速度等方面已接近慢走丝,可替代慢走丝部分乃至一半加工,部分企业已实现全闭环,基本满足中型模具厂的需求。成华区中走丝线切割机床销售电话
成都正川精机机电设备有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在四川省等地区的商务服务行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**成都正川精机机电设备供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!
目前,小模数齿轮广泛应用在微电机的减速机构中,一般采用滚齿或者插齿的加工方法。在多品种小批量生产或者...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】中走丝技术在加工过程中,多次切割还需注意变形处理,因为工件在线切割加工时,随着原有内应力的作用及火花...
【详情】走丝线切割进入市场也已经有了好几年了,其实,中走丝这个名称目前在国家标准的数控机床产品命名中还没有,...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝机床是我国的电加工机床,在模具制造及零件加工领域内有广泛的应用,在中低档市场中占有相当的分量。...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】第三次切割的主要任务是精修,以获得较理想的加工表面质量。(1)脉冲参数:应采用精微加工脉冲参数,脉冲...
【详情】为了保证高精度的加工,机床的机械精度、脉冲电源精度、伺服控制精度(包括对机械运动、脉冲参数、走丝系统...
【详情】