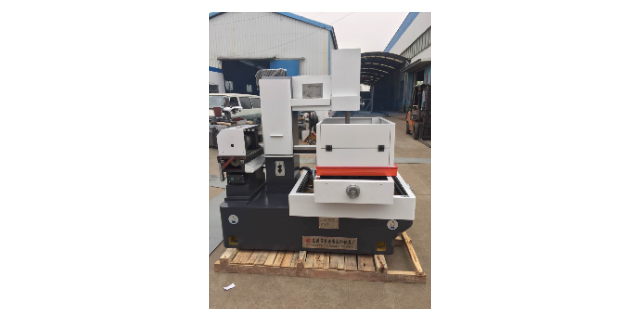
可选用中等规准,使第二次切割后的粗糙度Ra在1.4~1.7μm之间。 为了达到精修的目的,通常采用低速走丝方式,走丝速度为1~3m/s,并对跟踪进给速度限止在一定范围内,以消除往返切割条纹,并获得所需的加工尺寸精度。 第三次、第四次或更多次切割(目前中走丝控制软件**多可以实现七次切割)的任务是抛磨修光 ,可用小脉宽(目前小可以分频到1μs)进行修光,而峰值电流随加工表面质量要求而异,实际上精修过程是一种电火花磨削,加工量甚微,不会改变工件的尺寸大小。走丝方式则像第二次切割那样采用低速走丝限速进给即可。中走丝技术在加工过程中,多次切割还需注意变形处理,因为工件在线切割加工时,随着原有内应力的作用及火花放电所产生的加工热应力的影响,将产生不定向、无规则的变形,使后面的切割吃刀量厚薄不均,影响了加工质量和加工精度。因此需根据不同材料预留不同加工余量,以使工件充分释放内应力及完全扭转变形,在后面多次切割中能够有足够余量进行精割加工,这样可使工件尺寸得到保证。如何解决中走丝线切割加工问题?成华区中走丝线切割机床特价
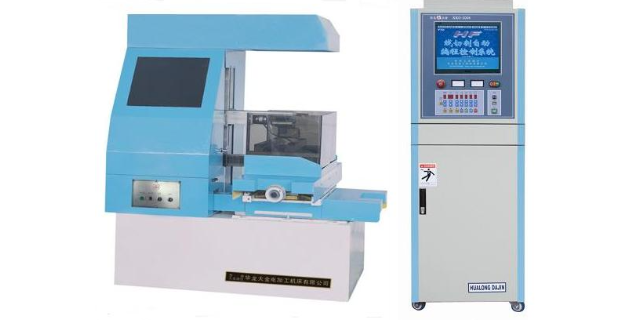
表面粗糙度变差1)切割液使用时间过长,浓度不合适----保持冷却液浓度在11~12.5%,必要时更换切割液。2)主导轮及轴承磨损----观察电极丝运行是否抖动,听各部位轴承有无异常响声,由此来判断是否要更换轴承或导轮,必要时请更换。3)修切加工工艺有误----正确选用修切条件号及偏移量。4)工件变形---避免材料切割变形:材料热处理工艺合理;预加工穿丝孔;预切割释放应力;优化切割路径。5)钼丝损耗较多----更换新的钼丝。6)材料的组织结构问题----不同的材料加工效果不一样。7)机床状态欠佳----检查各导轮,丝筒部,导电块,各丝杠导轨的润滑是否在比较好状态。成华区中走丝线切割机床特价关于如何判断是不是中走丝的标准?
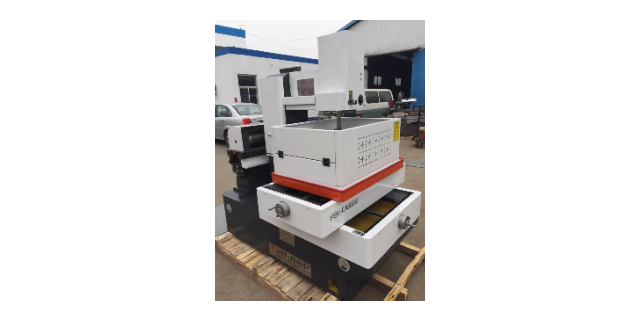
我们需要注意的是操作中的一些技巧。在正常使用中,需要注意不要让金属丝过度磨损,即应定期更换。同时,还需要注意切割速度保持一致,切割深度不要过深等细节操作,保证准确的加工成品。严格遵守操作规程,注意安全,提高工作效率。总之,中走丝线切割机床采用了数控技术和线切割工艺,实现对机器的自动化控制和稳定的加工质量。掌握运作原理,理解每个步骤和操作技巧,可以让我们更好地了解该机床的特性和加工原理,并有效提高工作效率和精度。
加工效率低1)加工参数选择不合理----针对不同的材料及工件厚度选择合适的加工参数,请注意,选用电流较小的条件加工效率低。2)切割液浓度不合适----保持切割液浓度在11~12.5%。3)工件变形导致加工时放电状态不稳定,尤其是修切-----控制变形。4)修切速度慢-----可将每刀的相对加工量改小一点,如提高修切一的速度,可将主切的偏移量改小0.01mm-0.02mm。切割液浓度的保持及更换1)水基切割液的初始配液时兑水比例为1:5.5,之后检测维持浓度,每次补水后检测判断是否须补充。2)应该每班补水并检测工作液的浓度。使用浓度检测仪手持折光计进行检测,正常情况下浓度读数应维持在11.0~12.5之间,超出时补水,低于时应补液。3)在加工过程中工作液的颜色会逐渐变深,甚至呈棕黑色,属正常现象,只要保证有效地过滤不影响使用性能。4)使用纯净水效果比较好。5)水基切割液在使用过程中容易产生大量的泡沫,这时需要在工作液槽和水箱中出现泡沫的位置及液槽出水口喷一些消泡剂来解决。6)切割液很脏时,要全部换掉切割液,并清洗工切割液箱。往复走丝线切割多次切割尺寸控制研究。
快走丝电火花线切割机虽然加工成本比较低,但是加工质量也差,无法满足小模数齿轮精度和表面粗糙度的要求,不适合用于小模数齿轮的制造。中走丝电火花线切割机的加工质量与慢走丝相似,加工成本与快走丝相近,较好地弥补了在小模数齿轮加工中慢走丝成本高、快走丝质量差的缺陷,适用于多品种小批量,小模数齿轮的生产。电火花线切割机的加工效率主要由平均切割面积速度来决定,快走丝的加工效率比较高,其次是中走丝,是慢走丝。。中走丝机床高精度锥度装置。云南中走丝线切割机床资费
使用线切割机床有何诀窍?成华区中走丝线切割机床特价
电火花线切割机主要性能和加工成本的对比:电火花线切割机的性能主要体现在加工精度、表面粗糙度、比较大切割面积速度、切割方式等方面,表 1 详细地列举了现阶段不同种类电火花线切割机的主要性能参数,电火花线切割机的加工成本主要由机床的价格、耗材的损耗、使用时长等方面构成,表2列举了某单位不同种类电火花线切割机的加工成本。通过对不同种类电火花线切割机主要性能和加工成本的对比,同时结合多品种小批量小模数齿轮制造时在质量、效率和成本上的要求,我们分析得知:慢走丝电火花线切割机的加工精度和表面质量比较高,但加工成本也比较高,故加工经济性相对较差。在小模数齿轮加工应用中,要综合考虑工艺的经济性,即在满足加工质量的前提下尽可能选用加工成本低的工艺设备,所以慢走丝电火花线切割机不是比较好选择。成华区中走丝线切割机床特价
成都正川精机机电设备有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在四川省等地区的商务服务中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来成都正川精机机电设备供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!
目前,小模数齿轮广泛应用在微电机的减速机构中,一般采用滚齿或者插齿的加工方法。在多品种小批量生产或者...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】中走丝技术在加工过程中,多次切割还需注意变形处理,因为工件在线切割加工时,随着原有内应力的作用及火花...
【详情】走丝线切割进入市场也已经有了好几年了,其实,中走丝这个名称目前在国家标准的数控机床产品命名中还没有,...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝机床是我国的电加工机床,在模具制造及零件加工领域内有广泛的应用,在中低档市场中占有相当的分量。...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】第三次切割的主要任务是精修,以获得较理想的加工表面质量。(1)脉冲参数:应采用精微加工脉冲参数,脉冲...
【详情】为了保证高精度的加工,机床的机械精度、脉冲电源精度、伺服控制精度(包括对机械运动、脉冲参数、走丝系统...
【详情】