钼丝质量差----选择质量好的钼丝。2)加工参数选择不合理----针对不同的材料及工件厚度选择合适的加工参数,请注意,选用电流较大的条件时容易断丝。3)导电块磨损出沟槽将丝夹断----调整导电块至一个新的位置,必要时更换导电块。4)切割液浓度不合适----保持切割液浓度在11~12.5%。5)工件变形夹断钼丝----避免材料切割变形:材料热处理工艺合理;预加工穿丝孔;预切割释放应力;优化切割路径。6)工件材料内部有不导电的杂质或工件表面有不导电的氧化物----更换材料;去除不导电杂物质再切割。7)冲液太小不能有效冲入切缝中,放电条件恶劣化造成断丝----设定合理的冲液大小;定时检查切割液是否足够,循环通道是否畅通。8)导轮(尤其是支撑导轮)精度问题----应该严格按照机床保养说明定期更换轴承,必要时更换导轮或轴承。9)配重块提供的张力太大----0.2mm钼丝选用2个配重块;0.18mm钼丝选用1个配重块;0.15-0.12mm丝不用再配。10)钼丝损耗较多后未及时更换----及时更换钼丝。中走丝线切割加工后的条纹,要怎样消除?温江区中走丝线切割机床联系方式
锥度加工的相关问题1)导轮切点的变化对加工尺寸的影响,导致梯形误差-----为了减小此误差,可把图形旋转45°,让X、Y轴联动,则此误差可大大减小;另外一种方法就是在工件允许的情况下在角部加过渡圆。2)因存在小过渡圆而形成过切,切割时出现“过切或圆弧半径太大”报警-----可人为改小“工件厚度”这一锥度切割参数。3)有的锥度零件切割后发现有一端被切伤-----锥度编程时“退刀长度”要改至大于或等于进刀线长度。多孔加工时,穿丝孔打偏情况的处理1)如果发现穿丝孔的位置打偏,与程序中的坐标位置有偏差。处理方法是移动XY轴,将钼丝穿到穿丝孔中,确保不短路(电压表指示为5V),在不终止当前加工程序的情况下,用“手动加工”到程序当前孔穿丝点坐标处,再关闭“手动加工”窗口,移动机床X或Y轴,移动量大于0.001mm即可,再点击放电加工界面中的回暂停点,按手控盒的绿色加工键即可开始加工。温江区中走丝线切割机床联系方式如何解决中走丝线切割加工问题?
做一台数控设备都会有相应的国家标准和行业标准,目前中走丝由于国家还没有名录,因此,没有专门对应的标准,很多是都是企业自行的一些规定,这是片面的。在没有国家相关标准之前,该类型的机床至少要符合国家电火花线切割机(往复走丝型)的相关标准,如果连这个标准都不能达到,不要说中走丝线切割了。据悉国家相关部门目前正在制定中走丝线切割的相关国标,相信不久中走丝也就有了自己的标准。多次切割功能。这是中走丝必须具备的功能,无用多说,这也是中走丝提高光洁度的必备手段。但有些厂家由于软件控制的限制,对于多次是有限定的,可能只有2~3次,虽然从实际使用角度来说并非修刀次数越多越好,但修刀次数由于功能缺陷被限制住,这还是中走丝吗。
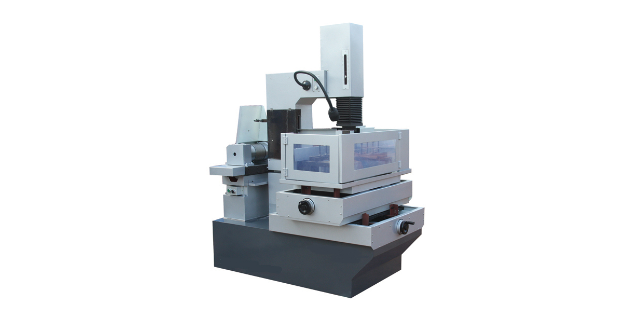
中走丝线切割机床是一种重要的加工设备,它广泛应用于各种金属和非金属加工,如模具、手表、汽车零部件、复杂零件的生产制造等。那么,中走丝线切割机床的工作原理是怎样的呢?下面将对其进行简单介绍。首先,我们需要了解加工的原理。中走丝线切割机床是通过电解加工的原理来处理材料的。将待加工的材料放在油槽中,通过电解液和切割线相互作用来实现加工。油槽中的液体不但可以冷却加工区域的温度,隔绝空气,避免氧化和火花的产生,还起到了将溶解物排出的作用。慢走丝怎么了?为什么在国内卖不过中走丝?
第二次切割第二次切割的主要任务是修光。各有关参数选用如下:(1)脉冲参数:要达到修光的目的,就必须减少脉冲放电能量,但放电能量太小,又会影响第二次切割的速度,在兼顾加工表面质量及切割速度的情况下,所选用的脉冲参数应使加工质量提高一级,即第二次切割的表面质量要达到RA《=1.7UM,减少脉冲能量的方法主要靠减少脉宽,而脉冲峰值电流不宜太小。(2)电极丝中心轨迹线的补偿量F::由于第二次切割是精修,此时的放电间隙很小,为0.005—0.007MM,第三次切割所需的加工余量甚微,只有几微米,二者加起来约为0.01MM。这样,此时的补偿量F约为1/2ΦD+0.01MM即可。(3)走丝方式:为了达到修光的目的,通常以降低丝速为实现,降低丝速虽可减少电极丝的抖动,但往复切割条纹仍难避免。采用某短程往复走丝切割,并对进给速度进行限制之后,可以在第二次切割后基本消除往返切割条纹,加工表面粗糙度RA在1.4—1.7UM范围内。史上比较全的数控中走丝线切割加工问题解决方案。金牛区中走丝线切割机床专卖店
线切割加工 各种机型锥度加工参数设置。温江区中走丝线切割机床联系方式
国的高速走丝电火花线切割机床起源于20世纪70年代初,受当时较落后的电子工业影响,发展比较缓慢。进入80年代,市场经济的号角得到了众多中小型线切割机床生产厂的响应。但当时多数小型的线切割机床生产厂还处在原始资本的积累阶段,往往不具备整机制造能力,只能是组装式生产,生产全过程的质量控制根本谈不上,研发、创新就更不可能。演化到90年代,就不可避免进入了一个无序竞争的状态。高速走丝线切割机作为由我国自主研发的一项技术,在整个机械加工史上具有着里程碑的意义。经历了上个世纪80年代的飞速发展,90年代的激烈竞争,当中国的模具工业以腾飞的增长比例跃进世界第三的行列时,国内电火花线切割机制造业在保持增长速度20%以上的同时,也正面临着市场的新一轮洗盘。一度雨后春笋般涌出的机械制造企业,试图分得高速电火花线切割机市场一杯羹,或成或败,在价格战后昙花一现的例子也比比皆是。激烈之后趋于平缓,恶性竞争之后寻求理性回归,而在这新一轮的大浪淘沙面前,国内高速线切割机又该如何在铅华洗尽后仍能笑傲市场?温江区中走丝线切割机床联系方式
目前,小模数齿轮广泛应用在微电机的减速机构中,一般采用滚齿或者插齿的加工方法。在多品种小批量生产或者...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】中走丝技术在加工过程中,多次切割还需注意变形处理,因为工件在线切割加工时,随着原有内应力的作用及火花...
【详情】走丝线切割进入市场也已经有了好几年了,其实,中走丝这个名称目前在国家标准的数控机床产品命名中还没有,...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝机床是我国的电加工机床,在模具制造及零件加工领域内有广泛的应用,在中低档市场中占有相当的分量。...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】第三次切割的主要任务是精修,以获得较理想的加工表面质量。(1)脉冲参数:应采用精微加工脉冲参数,脉冲...
【详情】为了保证高精度的加工,机床的机械精度、脉冲电源精度、伺服控制精度(包括对机械运动、脉冲参数、走丝系统...
【详情】