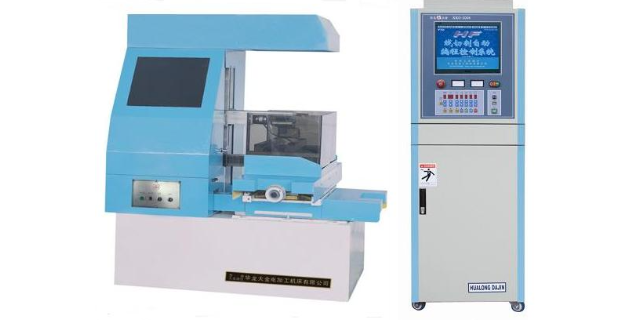
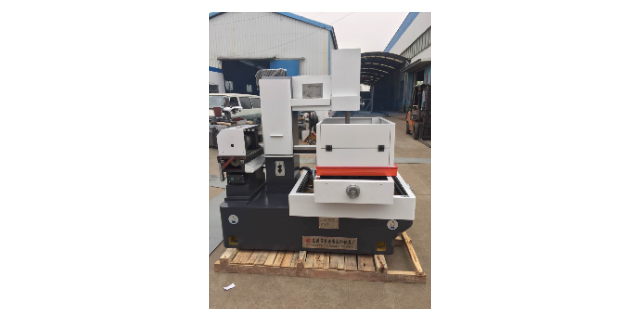
所谓“中走丝”并非指走丝速度介于高速与低速之间,而是复合走丝线切割机床,即走丝原理是在粗加工时采用高速(8-12m/s)走丝,精加工时采用低速(1-3m/s)走丝,这样工作相对平稳、抖动小,并通过多次切割减少材料变形及钼丝损耗带来的误差,使加工质量也相对提高,加工质量可介于高速走丝机与低速走丝机之间。因而可以说,用户所说的“中走丝”,实际上是往复走丝电火花线切割机借鉴了一些低速走丝机的加工工艺技术,并实现了无条纹切割和多次切割。实践中发现,在多次切割中次切割任务主要是高速稳定切割,可选用高峰值电流,较长脉宽的规准进行大电流切割,以获得较高的切割速度。第二次切割的任务是精修,保证加工尺寸精度。可选用中等规准,使第二次切割后的粗糙度Ra在1.4~1.7μm之间。为了达到精修的目的,通常采用低速走丝方式,走丝速度为1~3m/s,并对跟踪进给速度限止在一定范围内,以消除往返切割条纹,并获得所需的加工尺寸精度。我国慢走丝机床行业的行业现状和振兴之路。崇州中走丝线切割机床加盟费用
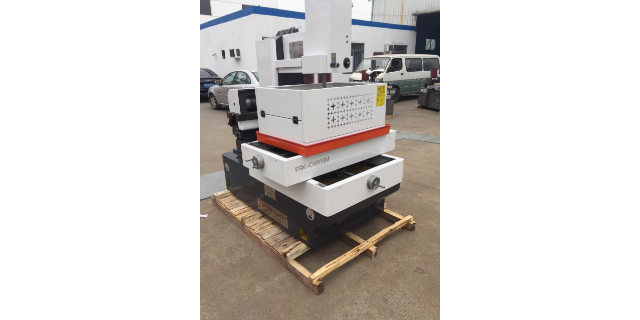
为了保证高精度的加工,机床的机械精度、脉冲电源精度、伺服控制精度(包括对机械运动、脉冲参数、走丝系统和工作液系统的控制)都已达到较高的水准。采用水温冷却装置,使机床内部温度与水温相同,减小了机床的热变形;采用闭环数字交(直)流伺服控制系统,确保优良的动态性能和高定位精度,加工精度可控制在若干微米以内,精密定位可实现0.1μm当量的控制;采用浸入式加工,降低工件热变形;电机伺服,闭环电极丝张力控制;采用电压调制对刀电源实现高精度对刀,对刀精度可达0.002㎜,不损伤工件,不论干湿。表面质量日臻完善先进的慢走丝加工机床采用平均电压为零的无防电解脉冲电源,电解的破坏已降到比较低程度。此外,由于脉冲电源的改进,普遍采用高峰值,窄脉宽(微秒级),材料大多数为气相抛出,带走了大量的热,工件表面温度就上不去,开裂的现象大为减少;不*加工效率高,而且使表面质量提高。采用无电解电源进行电火花线切割加工,可使表面变质层控制在2μm以下。切割的硬质合金冲模刃口的耐磨性和磨削没有什么不同,甚至优于机械磨削加工,越来越多的零件加工“以割代磨”。龙泉驿区中走丝线切割机床要求中走丝线切割机床多少钱一台。
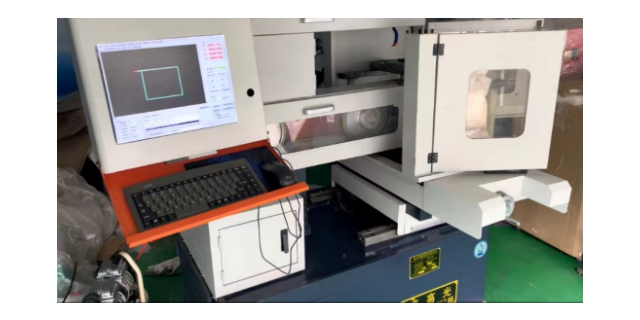
跟踪显示与实际程序不符1)正常加工或模拟时光标位置不在轮廓线上----在加工准备阶段钼丝找垂直后没有将Uo,Vo清零。在火花找正窗口下将Uo,Vo清零,同时把用户坐标U,V设置为参考0点。圆弧与圆弧连接错误”报警将报警程序行中的圆弧I或J值增大或减小0.001。修改后处理文件修改,由原来的三位小数改为4位小数。具体步骤为:1)找到FIKUS安装文件Metalcam文件夹,双击,找到Fikusvisualcam文件夹;2)找出post文件夹,双击,找出cfg文件夹;3)找出后处理文件edmAGIE-FW-G,将M改为4。
电火花线切割的加工方式分为两种:单次切割和多次切割,其中多次切割的加工方式在中走丝、慢走丝电火花线切割机中可以实现。单次切割的加工方式是指利用电极丝对表面进行一次切割。单次切割过程中,采用大的脉冲能量以获得较高的加工速度,加工质量较低。多次切割的方式是指利用电极丝对表面先后进行两次或两次以上的切割。次切割时为高速走丝切割,类似于快走丝切割,并留有精割余量;第二次及后续多次切割时为低速走丝切割,采用同一切割轨迹程序,通过逐渐缩小补偿量的方法进行切割加工。随着切割次数的增多,补偿量应逐级减小,直至一次切割时,补偿量应接近零。多次切割过程中,次切割主要进行高速粗割,第二次及后续切割主要进行低速精割,一次切割主要进行速修光,以获得理想的加工精度和表面质量,加工质量较高。中走丝机床高精度锥度装置。
总结由于社会对产品多样化的需求更加强烈,多品种、中小批量生产的比重明显增加,中走丝加工采用传统的普通加工设备已难以适应高效率、高质量、多样化的加工要求,但中走丝加工具有结构简单、造价低以及使用消耗少等特点,因此也有其生存的空间。慢走丝加工机床与快走丝加工机床相比,在加工效率、精度、表面质量等方面都具有非常明显的优越性。虽然慢走丝加工机床的价格较贵,但随着制造业的高速发展,它将会被越来越多地应用于各加工领域。中走丝线切割应该注意的方面。巴中中走丝线切割机床技巧
7招教你选择一款合适的中走丝线切割。崇州中走丝线切割机床加盟费用
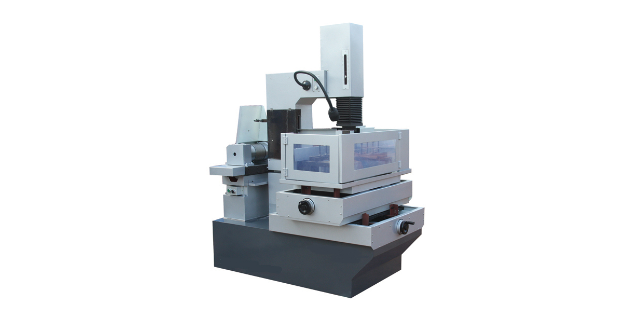
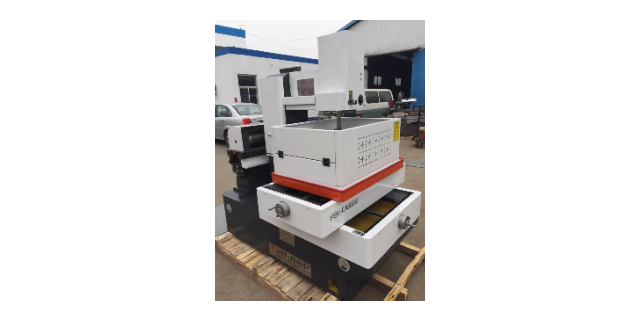
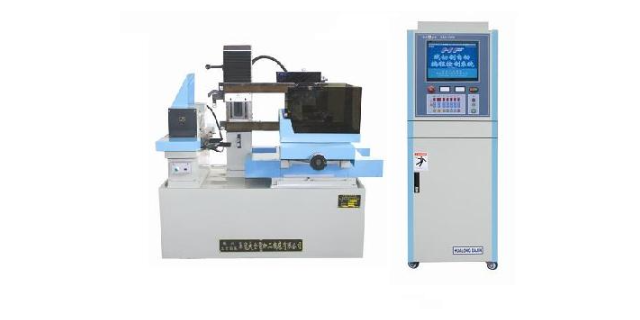
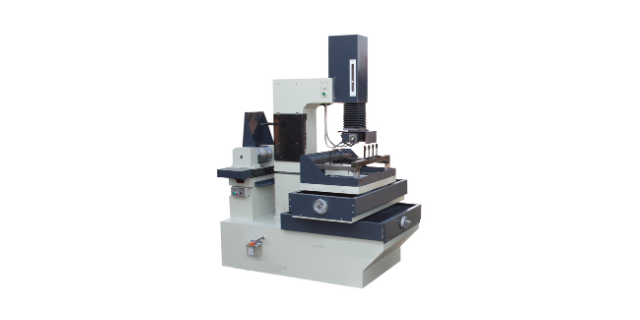
中走丝也是电火花线切割机床的一种,工作原理是利用连续移动的钼丝(称为电极丝)作电极,对工件进行脉冲火花放电蚀除金属、切割成型。其走丝速度及工件质量介于快走丝和慢走丝之间所以叫做中走丝,准确的说:中走丝是快走丝的升级产品,所以也可以叫:能多次切割的快走丝,所以它的加工速度接近于慢走丝,而加工的质量也趋于慢走丝。走丝速度在1~12m/s之间,可以根据需要进行调节。高速走丝与低速走丝(或快走丝和慢走丝)的提法,是用电极丝的走丝速度来区分的。而中走丝,虽然其走丝速度介于二者之间,但它描述的重点,并不是走丝速度,参照了以前的名词,形象化地把这种——在高速走丝基础上发展起来的,加工效果向低速走丝靠拢的——新型机床,称为了中走丝;且又与俗称(以前的名词)快走丝、慢走丝相对应。崇州中走丝线切割机床加盟费用
目前,小模数齿轮广泛应用在微电机的减速机构中,一般采用滚齿或者插齿的加工方法。在多品种小批量生产或者...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】中走丝技术在加工过程中,多次切割还需注意变形处理,因为工件在线切割加工时,随着原有内应力的作用及火花...
【详情】走丝线切割进入市场也已经有了好几年了,其实,中走丝这个名称目前在国家标准的数控机床产品命名中还没有,...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝机床是我国的电加工机床,在模具制造及零件加工领域内有广泛的应用,在中低档市场中占有相当的分量。...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】第三次切割的主要任务是精修,以获得较理想的加工表面质量。(1)脉冲参数:应采用精微加工脉冲参数,脉冲...
【详情】为了保证高精度的加工,机床的机械精度、脉冲电源精度、伺服控制精度(包括对机械运动、脉冲参数、走丝系统...
【详情】