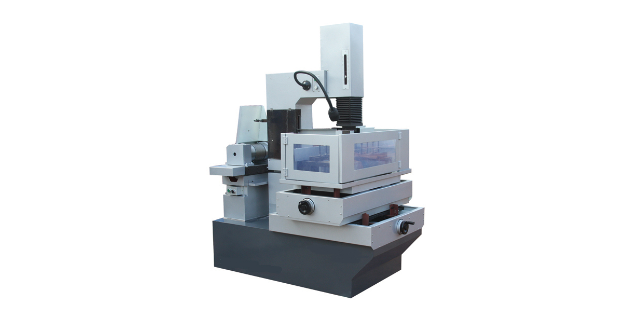
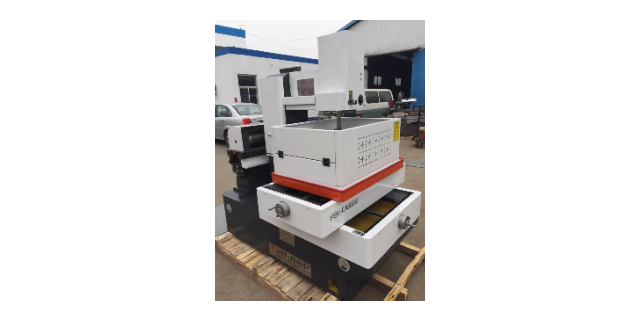
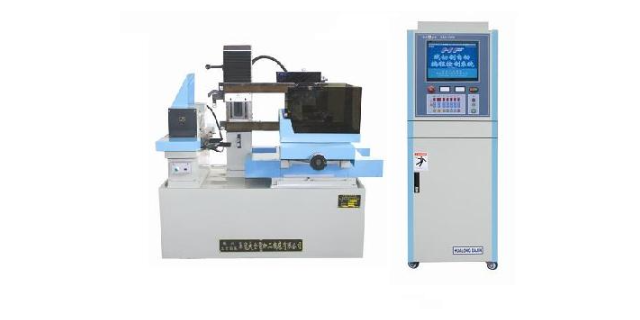
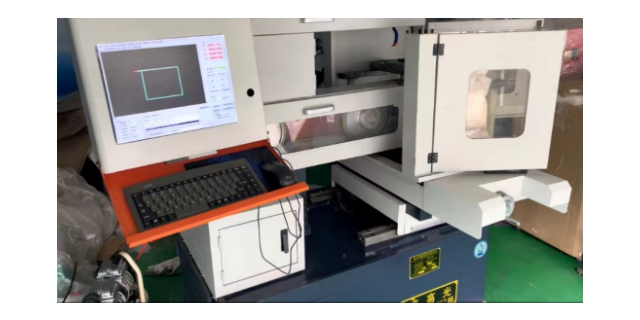
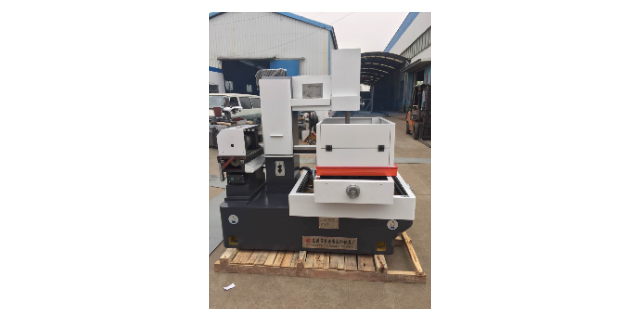
多次切割可以有效提高高速走丝电火花线切割机的加工质量,但不是所有的高速走丝电火花线切割机都能进行多次切割,或者说不是所有的高速走丝电火花线切割机采用多次切割技术后都能获得好的工艺效果。只有那些制造精度高,并在诸方面创造了多次切割条件的高速走丝线切割机才能进行多次切割和无条纹切割,并获得的工艺效果。而高速走丝线切割机采用多次切割技术后,其加工质量提高,并接近于经济型低速走丝线切割机,且这种机床的价格及其消耗则远远低于低速走丝电火花线切割机。“目前来说,国内的企业技术力量上参差不齐,资本实力也各不相同。要焕发出高速线切割机的新的春天,首先是要重视在技术上的创新,只有技术才是可持续发展的基础和保证;再次就是可以采取企业联盟的方式,由实力较强的企业牵头,与相关企业联合或是合作,通过扬长避短实现资源共享;再次就是要良性竞争、理性竞争,切忌简化产品,防止技术退化。现在,我们在技术上的努力,换来了‘中走丝’的走俏,这是一条值得继续探索的道路。对中走丝线切割的粗制滥造说“不”!都江堰中走丝线切割机床中心收费
采用多次切割时,工件的加工质量得到了明显提高,而且切割次数越多,加工质量越高。但是过多的切割次数,会降低加工效率,提高加工成本。基于工艺经济性的原则,我们要严格控制切割次数,在满足加工质量的同时尽可能地提高加工效率、降低加工成本。综上所述,在多品种小批量小模数齿轮加工中选用多次切割的加工方式合适,能满足小模数齿轮制造时在质量、效率和成本上的要求。在某型号小模数齿轮加工时,我们分别采用中走丝电火花线切割机和快走丝电火花线切割机进行加工质量的对比,中走丝电火花线切割机在加工时采用多次切割的加工方式;而快走丝电火花线切割机在加工时采用单次切割的加工方式武侯区中走丝线切割机床价格对比线切割中走丝步进电机好还是伺服电机好?
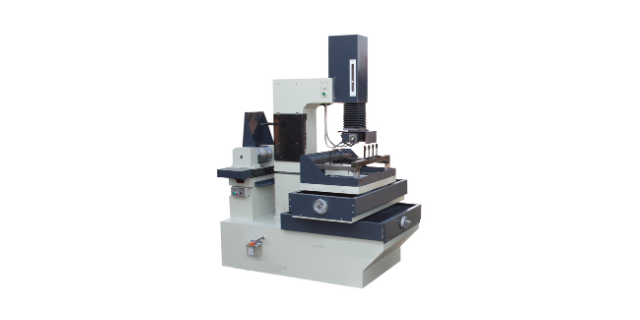
造业对线切割应用的普及,现在的线切割机床的应用已不*局限在模具制造,有大部分机械零件的粗加工也在用线切割机床,所以低档次的线切割机床也有一定市场。另一个原因就是GB7926—87线切割机床精度标准中明确规定:在达到本标准之前首先要达到JB2670—82《金属切削机床精度检验通则》,而一些不具能力的生产厂钻国家标准的空子,他们无视JB2670—80国家标准,在生产过程中降低加工精度选用劣质材料,于是就出现了如前所述的1—2年以后精度完全丧失。从社会环境来看,中国实行市场经济的时间不长,一些小型的线切割机床生产厂还处在原始资本的积累阶段,这些厂家往往不具备整机制造能力,只能是组装式生产,生产全过程的质量控制根本谈不上,研发、创新就更不可能,这类制造商在中国的东部地区非常之多,再加上目前中国与市场经济相配套的法律还不成熟,以及因利益驱使的地方保护,所以这些不具生产能力的企业还会继续生存,从目前的现状看国家对此的态度是通过市场的竞争而自然淘汰。
工件尺寸不合格1)钼丝处于不垂直的状态-----使用校丝仪校正钼丝。2)偏移量不合适-----先进行试切,根据实际尺寸来修正偏移量。3)钼丝损耗-----及时更换电极丝或者及时修正偏移量。4)机床状态欠佳----各导轮,丝筒部,导电块,各丝杠导轨的润滑是否在比较好状态。5)工件变形----避免材料切割变形:材料热处理工艺合理;预加工穿丝孔;预切割释放应力;优化切割路径。如何减少加工铝时导电块的磨损1)脉冲电参数的合理选取。2)切割液流动性及洗涤性良好且保证好的过滤效果。3)可在加工铝件的上下面上增加一薄钢板,可减少氧化铝或表面粘有氧化铝的颗粒在电极丝上的粘附。4)采用丝筒进电选件。史上比较全的数控中走丝线切割加工问题解决方案。
中走丝加工在实践中得出,在多次切割中次切割任务主要是高速稳定切割,可选用高峰值电流,较长脉宽的规准进行大电流切割,以获得较高的切割速度。第二次切割的任务是精修,保证加工尺寸精度。可选用中等规准,使第二次切割后的粗糙度Ra在1.4~1.7μm之间。为了达到精修的目的,通常采用低速走丝方式,走丝速度为1~3m/s,并对跟踪进给速度限止在一定范围内,以消除往返切割条纹,并获得所需的加工尺寸精度。第三次、第四次或更多次切割(目前中走丝控制软件多可以实现七次切割)的任务是抛磨修光,可用小脉宽(目前小可以分频到1μs)进行修光,而峰值电流随加工表面质量要求而异,实际上精修过程是一种电火花磨削,加工量甚微,不会改变工件的尺寸大小。走丝方式则像第二次切割那样采用低速走丝限速进给即可。断丝、条纹、效率低...中走丝线切割加工常见问题的解决方案?金堂中走丝线切割机床内容
第十八届中国国际机床展览会特种加工机床评述。都江堰中走丝线切割机床中心收费
电火花线切割机主要性能和加工成本的对比:电火花线切割机的性能主要体现在加工精度、表面粗糙度、比较大切割面积速度、切割方式等方面,表 1 详细地列举了现阶段不同种类电火花线切割机的主要性能参数,电火花线切割机的加工成本主要由机床的价格、耗材的损耗、使用时长等方面构成,表2列举了某单位不同种类电火花线切割机的加工成本。通过对不同种类电火花线切割机主要性能和加工成本的对比,同时结合多品种小批量小模数齿轮制造时在质量、效率和成本上的要求,我们分析得知:慢走丝电火花线切割机的加工精度和表面质量比较高,但加工成本也比较高,故加工经济性相对较差。在小模数齿轮加工应用中,要综合考虑工艺的经济性,即在满足加工质量的前提下尽可能选用加工成本低的工艺设备,所以慢走丝电火花线切割机不是比较好选择。都江堰中走丝线切割机床中心收费
目前,小模数齿轮广泛应用在微电机的减速机构中,一般采用滚齿或者插齿的加工方法。在多品种小批量生产或者...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】中走丝技术在加工过程中,多次切割还需注意变形处理,因为工件在线切割加工时,随着原有内应力的作用及火花...
【详情】走丝线切割进入市场也已经有了好几年了,其实,中走丝这个名称目前在国家标准的数控机床产品命名中还没有,...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝机床是我国的电加工机床,在模具制造及零件加工领域内有广泛的应用,在中低档市场中占有相当的分量。...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】第三次切割的主要任务是精修,以获得较理想的加工表面质量。(1)脉冲参数:应采用精微加工脉冲参数,脉冲...
【详情】为了保证高精度的加工,机床的机械精度、脉冲电源精度、伺服控制精度(包括对机械运动、脉冲参数、走丝系统...
【详情】