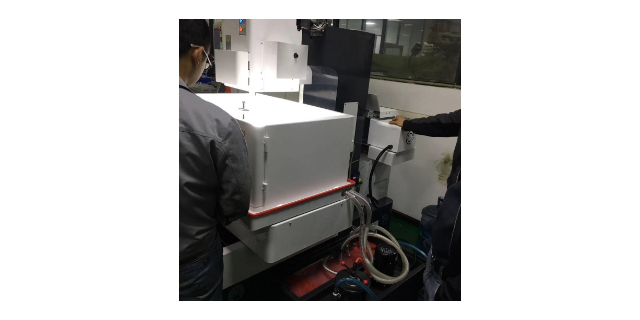
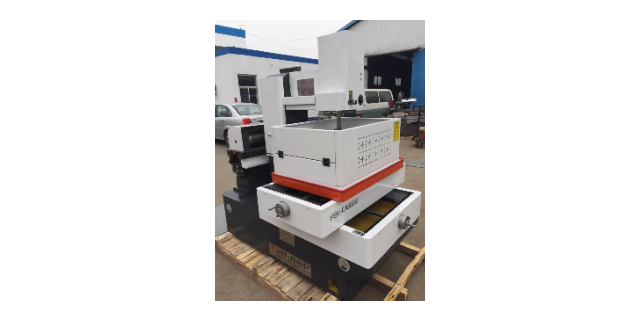
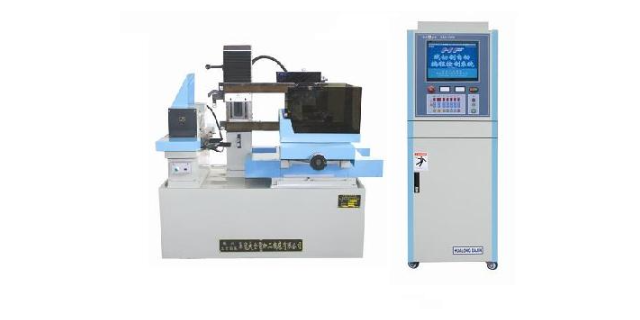
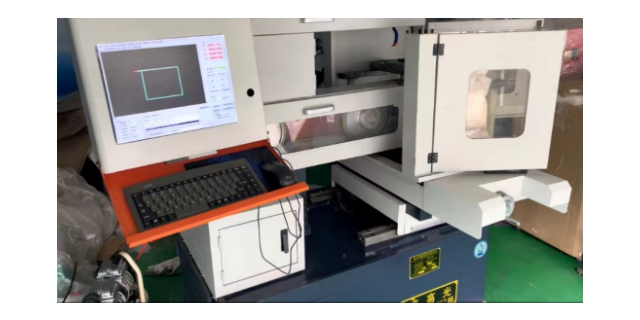
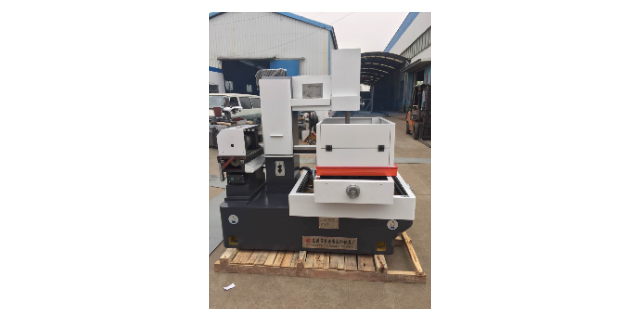
电火花线切割机主要性能和加工成本的对比:电火花线切割机的性能主要体现在加工精度、表面粗糙度、比较大切割面积速度、切割方式等方面,表 1 详细地列举了现阶段不同种类电火花线切割机的主要性能参数,电火花线切割机的加工成本主要由机床的价格、耗材的损耗、使用时长等方面构成,表2列举了某单位不同种类电火花线切割机的加工成本。通过对不同种类电火花线切割机主要性能和加工成本的对比,同时结合多品种小批量小模数齿轮制造时在质量、效率和成本上的要求,我们分析得知:慢走丝电火花线切割机的加工精度和表面质量比较高,但加工成本也比较高,故加工经济性相对较差。在小模数齿轮加工应用中,要综合考虑工艺的经济性,即在满足加工质量的前提下尽可能选用加工成本低的工艺设备,所以慢走丝电火花线切割机不是比较好选择。第十八届中国国际机床展览会特种加工机床评述。成华区中走丝线切割机床热线
慢走丝电火花线切割机又被称作低速单向走丝线切割机,一般选用铜丝作为电极丝。电极丝以 0. 2 m /s 的速度进行单向连续放电腐蚀,因电极丝速度较低且不重复使用,且设备有恒张力控制的措施,故加工平稳、抖动较小、均匀,加工精度高,工件表面质量接近于磨削的水准。但由于机床采用无电阻防电解电源、全闭环伺服控制、精密机械结构,其价格比较高,因此相较于快走丝线切割机,使用成本较高。 中走丝电火花线切割机是将慢走丝线切割机的切割工艺融入到快走丝线切割机中,从而达到多次切割和无条纹切割要求,一般选用钼丝作为电极丝。中走丝兼顾了慢走丝和快走丝二者在切割工件时的优点,即在多次切割过程中,次采用快走丝的高速进行粗切割,第二次及后面几次采用慢走丝的低速进行精修与精磨,这样加工精度和表面质量可得到一定程度的提升,加工质量比快走丝高、但比慢走丝低。青羊区中走丝线切割机床有哪些中走丝线切割机床的工作原理,你知道吗?
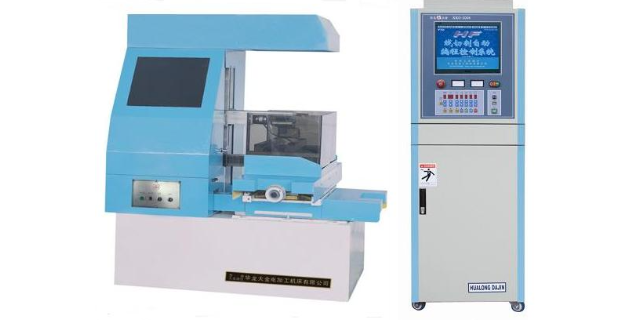
我们来了解中走丝线切割机床的工作原理。中走丝线切割机床采用数控技术和线切割工艺。其中,数控技术可通过计算机编程和控制的方式,实现对设备的自动控制、跟踪和监控。而线切割则是利用直径为0.1到0.3毫米的金属丝在液体中作为电极,产生电火花切割发生,不断切割材料。这种方法深受加工细节和要求精密的行业青睐。在具体的加工过程中,电极上的金属丝穿过待加工材料,通过正反向电流切割材料。在正向电流时,金属丝与工件的边缘擦拭,这个过程叫做预穿孔;而反向电流是真正的切割过程,金属丝穿过材料,产生电火花,迅速熔化表面,并产生气泡,将材料部分溶解析离,不断转化为废品,终成为加工单元的一部分。
苏联拉扎林科夫妇研究开关触点受火花放电腐蚀损坏的现象和原因时,发现电火花的瞬时高温可以使局部的金属熔化﹑氧化而被腐蚀掉,从而开创和发明了电火花加工方法, 线切割放电机也于1960年发明于苏联。当时以投影器观看轮廓面前后左右手动进给工作台面加工,其实认为加工速度虽慢,却可加工传统机械不易加工的微细形状。实用例子是化织喷嘴的异形孔加工。当时使用之加工液用矿物质性油(灯油)。绝缘性高,极间距离小,加工速度低,实用性受限。将之NC化,在脱离子水(接近蒸馏水)中加工的机种首先由瑞士放电加工机械制造厂在1969年巴黎工作母机展览会中展出,改进加工速度,确立无人运转状况的安全性。但NC纸带的制成却很费事,若不用大型计算机自动程序设计,对使用者是很大的负担。在廉价的自动程序设计装置(Automatic Programed Tools APT)出现前,普及甚缓。日本制造厂开发用小型计算机自动程序设计的线切割放电加工机廉价,加速普及。线切割放电加工的加工形状为二次元轮廓。自动程序装置广用简易形APT(APT语言比正式机型容易),简易形APT的出现为线切割放电机发展的重要因素慢走丝怎么了?为什么在国内卖不过中走丝?
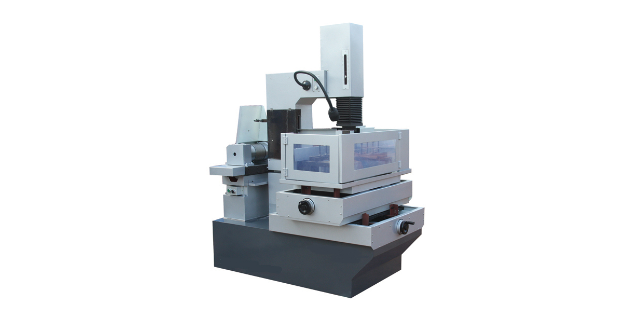
中走丝电火花线切割机的加工质量与慢走丝相似,加工成本与快走丝相近,较好地弥补了慢走丝成本高、快走丝质量差的缺陷。多次切割的加工方式相比于单次切割可以获得更好的加工质量,而且切割次数越多,加工质量越好。但是过多的切割次数,会降低加工效率,提高加工成本。基于工艺经济性的原则,我们要严格控制切割次数,在满足加工质量的同时尽可能地提高加工效率、降低加工成本。在多品种小批量小模数齿轮加工中选用中走丝线切割机和多次切割的加工方式合适,它能满足齿轮制造时在质量、效率和成本上的要求。我国慢走丝机床行业的行业现状和振兴之路。青羊区中走丝线切割机床有哪些
你想知道中走丝线切割加工有哪些应用场景吗?成华区中走丝线切割机床热线
在日常生活中,我们常常听说中走丝、慢走丝、快走丝,对于业内人来说,可能是非常的简单,但是对于业外人来说,不知道三者之间到底应如何区分?本文简单介绍一下,三者的区别。如要更细了解请查找更多的相关的资料。首先,中走丝、慢走丝、快走丝都是指的电火花线切割机床。电火花线切割机(Wire cut Electrical Discharge Machining简称WEDM),属电加工范畴,是由前苏联拉扎林科夫妇研究开关触点受火花放电腐蚀损坏的现象和原因时,发现电火花的瞬时高温可以使局部的金属熔化、氧化而被腐蚀掉,从而开创和发明了电火花加工方法。电火花线切割机按走丝速度可分为高速往复走丝电火花线切割机(Reciprocating type High Speed Wire cut Electrical Discharge Machining俗称“快走丝”)、低速单向走丝电火花线切割机(Low Speed one-way walk Wire cut Electrical Discharge Machining俗称“慢走丝”)和立式自旋转电火花线切割机(Vertical Wire Electrical Discharge Machining machine tool With Rotation Wire)三类。又可按工作台形式分成单立柱十字工作台型和双立柱型(俗称龙门型)。成华区中走丝线切割机床热线
目前,小模数齿轮广泛应用在微电机的减速机构中,一般采用滚齿或者插齿的加工方法。在多品种小批量生产或者...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】中走丝技术在加工过程中,多次切割还需注意变形处理,因为工件在线切割加工时,随着原有内应力的作用及火花...
【详情】走丝线切割进入市场也已经有了好几年了,其实,中走丝这个名称目前在国家标准的数控机床产品命名中还没有,...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝机床是我国的电加工机床,在模具制造及零件加工领域内有广泛的应用,在中低档市场中占有相当的分量。...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】第三次切割的主要任务是精修,以获得较理想的加工表面质量。(1)脉冲参数:应采用精微加工脉冲参数,脉冲...
【详情】为了保证高精度的加工,机床的机械精度、脉冲电源精度、伺服控制精度(包括对机械运动、脉冲参数、走丝系统...
【详情】