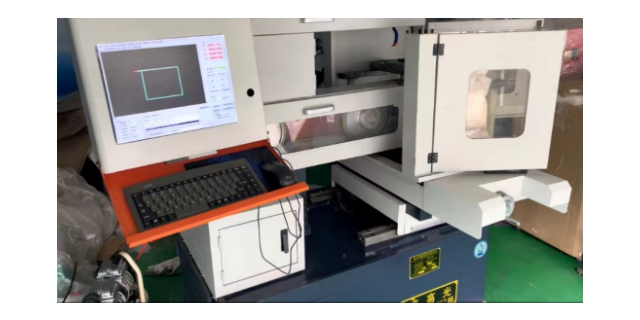
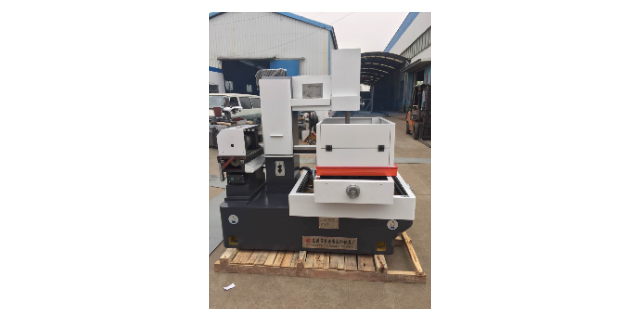
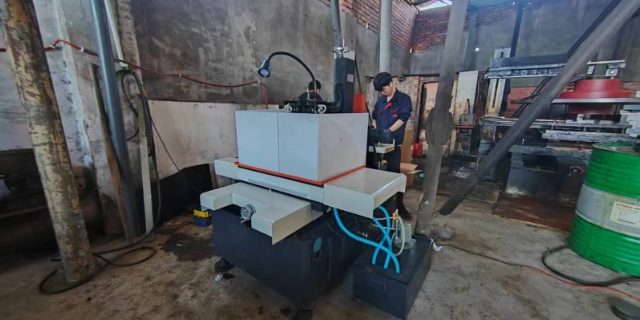
恒张力功能,其实线切割机床上采用所谓的恒张力机构早些年就有,不外乎弹簧或重锤等通过机械力来实现,这种方式其实加与不加意义不是太大,因为,当钼丝消耗变细的时候,这种力如果不及时做调整,那只能带来副作用—断丝频率加大,试想我们在实际工作中,谁会经常根据钼丝状况去调整呢,又按什么标准去调整呢。因此,如果在中走丝上要上张力系统,那一定要选择可智能控制的双向伺服恒张力系统。丝耗,这其实是一个比较关键的问题,这个指标直接影响到中走丝加工出来产品的精度和光洁度。试想一下,如果丝耗较大无法控制,那中走丝如何设定修刀参数呢,这样就会产生要么修不到,要么修过了,光洁度反而降低,还不如不修刀了。这样一来,丝耗大,中走丝的修刀面积就会减少,这也就是市场上中走丝大都可修刀的面积不大的原因,但现在有效好的中走丝其丝耗基本已经到达50万平方损耗1丝的效果。线切割机床组成部分及性能。大邑中走丝线切割机床以客为尊
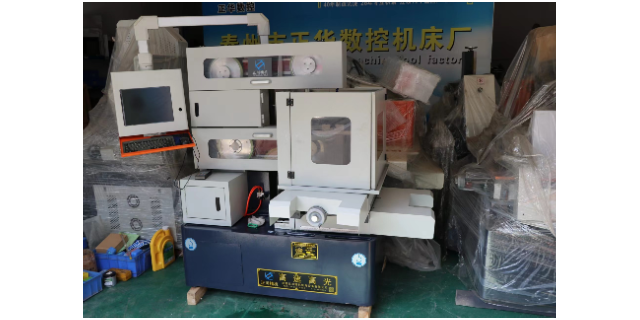
采用多次切割时,工件的加工质量得到了明显提高,而且切割次数越多,加工质量越高。但是过多的切割次数,会降低加工效率,提高加工成本。基于工艺经济性的原则,我们要严格控制切割次数,在满足加工质量的同时尽可能地提高加工效率、降低加工成本。综上所述,在多品种小批量小模数齿轮加工中选用多次切割的加工方式合适,能满足小模数齿轮制造时在质量、效率和成本上的要求。在某型号小模数齿轮加工时,我们分别采用中走丝电火花线切割机和快走丝电火花线切割机进行加工质量的对比,中走丝电火花线切割机在加工时采用多次切割的加工方式;而快走丝电火花线切割机在加工时采用单次切割的加工方式大邑中走丝线切割机床以客为尊步进和伺服中走丝线切割机床哪个好?
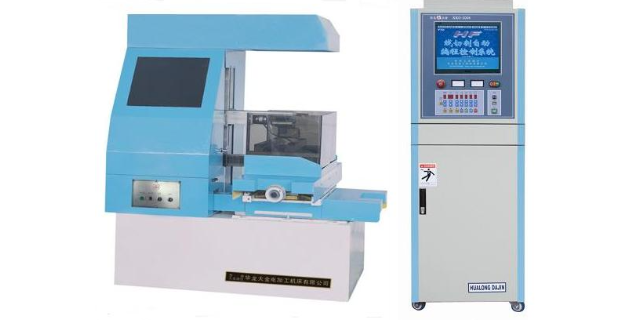
丝杠及其安装结构丝杠的精度固然重要,但是如果丝杠的安装结构不合理,再好的丝杠也无济于事。观察丝杠的形式,看看是滚珠丝杠,还是三角螺纹丝杠或梯形螺纹丝杠。在线切割机床上,滚珠丝杠优于三角螺纹丝杠和梯形螺纹丝杠,并且要求丝杠的直径尽可能大些,增加刚性,此类配件比较好采用企业的。其次是丝杠的安装结构、滚珠丝杠属精密传动部件,因此要想充分发挥其精密性,那么对丝杠的装配结构要求也较高,必须采用两端固定、轴支撑,对于大行程机床,还要对丝杠进行预拉伸,以减少丝杠的挠度,从而提高机床工作台的运动精度。
数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库,也就是可以调用预先设定的加工参数或者上次使用的加工参数。对于适合的参数可以随时储存。这一点并非所有厂家能到,有些所谓的中走丝加工参数是后期加入的,并且所谓的数据库只有这几个,由厂家在出厂时预设好的,客户无法自行增加。数字化智能高频应该由软件来控制的,它可以根据实际的加工情况,进行智能调整高频的放电能量以适应加工需求,这一点你只有在购买中走丝时问问厂家他们的高频是采用什么软件控制的即可。线切割机床钼丝校垂直小技巧?
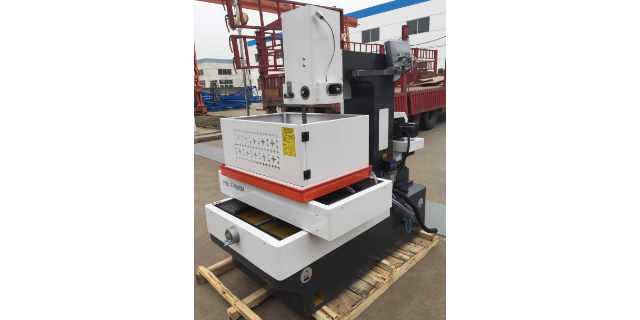
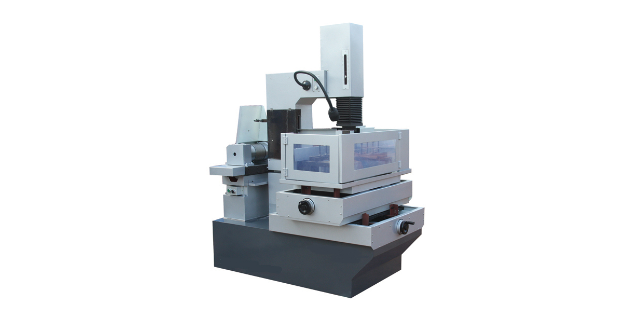
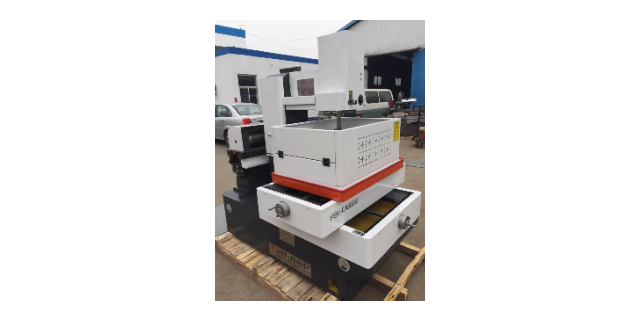
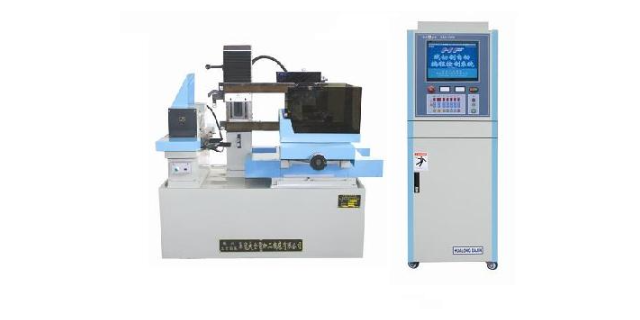
在日常生活中,我们常常听说中走丝、慢走丝、快走丝,对于业内人来说,可能是非常的简单,但是对于业外人来说,不知道三者之间到底应如何区分?本文简单介绍一下,三者的区别。如要更细了解请查找更多的相关的资料。首先,中走丝、慢走丝、快走丝都是指的电火花线切割机床。电火花线切割机(Wire cut Electrical Discharge Machining简称WEDM),属电加工范畴,是由前苏联拉扎林科夫妇研究开关触点受火花放电腐蚀损坏的现象和原因时,发现电火花的瞬时高温可以使局部的金属熔化、氧化而被腐蚀掉,从而开创和发明了电火花加工方法。电火花线切割机按走丝速度可分为高速往复走丝电火花线切割机(Reciprocating type High Speed Wire cut Electrical Discharge Machining俗称“快走丝”)、低速单向走丝电火花线切割机(Low Speed one-way walk Wire cut Electrical Discharge Machining俗称“慢走丝”)和立式自旋转电火花线切割机(Vertical Wire Electrical Discharge Machining machine tool With Rotation Wire)三类。又可按工作台形式分成单立柱十字工作台型和双立柱型(俗称龙门型)。【综述】 机床行业智能制造的发展与展望。温江区中走丝线切割机床代加工
往复走丝线切割多次切割尺寸控制研究。大邑中走丝线切割机床以客为尊
所谓“中走丝”并非指走丝速度介于高速与低速之间,而是复合走丝线切割机床,即走丝原理是在粗加工时采用高速(8-12m/s)走丝,精加工时采用低速(1-3m/s)走丝,这样工作相对平稳、抖动小,并通过多次切割减少材料变形及钼丝损耗带来的误差,使加工质量也相对提高,加工质量可介于高速走丝机与低速走丝机之间。因而可以说,用户所说的“中走丝”,实际上是往复走丝电火花线切割机借鉴了一些低速走丝机的加工工艺技术,并实现了无条纹切割和多次切割。实践中发现,在多次切割中次切割任务主要是高速稳定切割,可选用高峰值电流,较长脉宽的规准进行大电流切割,以获得较高的切割速度。第二次切割的任务是精修,保证加工尺寸精度。可选用中等规准,使第二次切割后的粗糙度Ra在1.4~1.7μm之间。为了达到精修的目的,通常采用低速走丝方式,走丝速度为1~3m/s,并对跟踪进给速度限止在一定范围内,以消除往返切割条纹,并获得所需的加工尺寸精度。大邑中走丝线切割机床以客为尊
目前,小模数齿轮广泛应用在微电机的减速机构中,一般采用滚齿或者插齿的加工方法。在多品种小批量生产或者...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】中走丝技术在加工过程中,多次切割还需注意变形处理,因为工件在线切割加工时,随着原有内应力的作用及火花...
【详情】走丝线切割进入市场也已经有了好几年了,其实,中走丝这个名称目前在国家标准的数控机床产品命名中还没有,...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝机床是我国的电加工机床,在模具制造及零件加工领域内有广泛的应用,在中低档市场中占有相当的分量。...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】第三次切割的主要任务是精修,以获得较理想的加工表面质量。(1)脉冲参数:应采用精微加工脉冲参数,脉冲...
【详情】为了保证高精度的加工,机床的机械精度、脉冲电源精度、伺服控制精度(包括对机械运动、脉冲参数、走丝系统...
【详情】