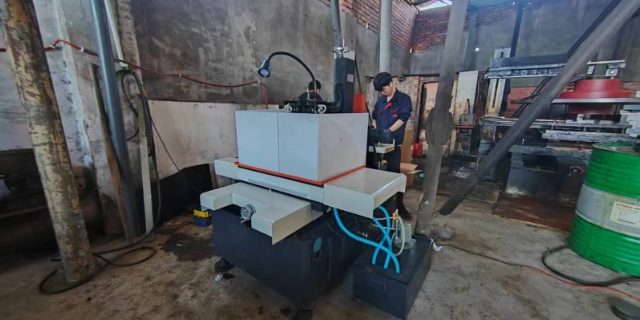
目前,小模数齿轮广泛应用在微电机的减速机构中,一般采用滚齿或者插齿的加工方法。在多品种小批量生产或者新品试制时,定制加工刀具和制作工装既延长生产周期又将提高生产成本。而传统的滚齿或者插齿加工方法无法快速响应,采用电火花线切割加工方法可以弥补传统工艺的不足。电火花线切割加工柔性好,工艺准备时间短,一般情况下不受齿轮模数、压力角、齿数的限制,通过程序改动可直接加工齿轮。然而,电火花线切割机有不同的种类和加工方式,如何选择合适的机床种类和加工方式来满足多品种小批量小模数齿轮制造在质量、效率和成本上的要求,便成为了工艺设计人员需要研究解决的问题。浅谈线切割机床中走丝与慢走丝。彭州中走丝线切割机床供应
线切割机床起源于20世纪70年代初,在实行市场经济以前线切割机床的发展比较缓慢,主要是因为当时中国的电子工业比较落后,线切割机床的生产厂均为国有企业。虽然技术能力强,但是由于与市场脱节,加之计划经济的束缚生产出的线切割机床不*故障率高,而且性能也很有限(只能切割50mm厚,效率为30mm²/min左右)但是无论如何这种线切割机床是中国特有的一种机床,它同国外的线切割机床相比虽然精度低一些,但是它的制造及使用成本是有优势的,对于那些发展中国家是非常适合的,正是由于这种潜在市场的需求。在中国实行市场经济以后,全国涌现出了很多的线切割机床生产厂,于是线切割市场上出现了无序竞争,无序竞争演变成价格竞争,为了降低成本,一些技术实力差的企业降低生产标准,加之国家有关技术监督机构管理不得力,使市场上的不同厂家的线切割机床质量出现巨大差异,同是线切割机床有的可以使用10年精度不衰减,有的只能使用二年,同一规格的线切割机床价格可以相差10万人民币,这确实给用户的选型造成很大困难(特别是国外用户)武侯区中走丝线切割机床哪家好分析对中走丝线切割发热原因正确选用线切割机床。
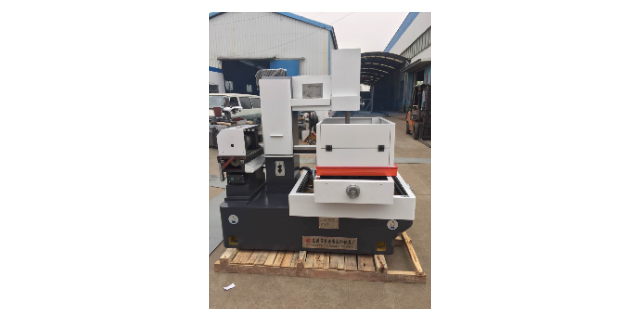
中走丝电火花线切割机的加工质量与慢走丝相似,加工成本与快走丝相近,较好地弥补了慢走丝成本高、快走丝质量差的缺陷。多次切割的加工方式相比于单次切割可以获得更好的加工质量,而且切割次数越多,加工质量越好。但是过多的切割次数,会降低加工效率,提高加工成本。基于工艺经济性的原则,我们要严格控制切割次数,在满足加工质量的同时尽可能地提高加工效率、降低加工成本。在多品种小批量小模数齿轮加工中选用中走丝线切割机和多次切割的加工方式合适,它能满足齿轮制造时在质量、效率和成本上的要求。
中走丝技术在加工过程中,多次切割还需注意变形处理,因为工件在线切割加工时,随着原有内应力的作用及火花放电所产生的加工热应力的影响,将产生不定向、无规则的变形,使后面的切割吃刀量厚薄不均,影响了加工质量和加工精度。因此需根据不同材料预留不同加工余量,以使工件充分释放内应力及完全扭转变形,在后面多次切割中能够有足够余量进行精割加工,这样可使工件尺寸得到保证。快走丝加工技术的优点顾名思义,快走丝加工是因为切割加工过程中电极丝作高速的走丝运转而得名。快走丝加工机床是我国的电加工机床,经过几十年的不断完善和发展,现已成为制造业中的一种重要加工手段。可满足中、低档模具加工和其他复杂零件制造的要求,在中低档市场中占有相当的分量。线切割机床型号大全。
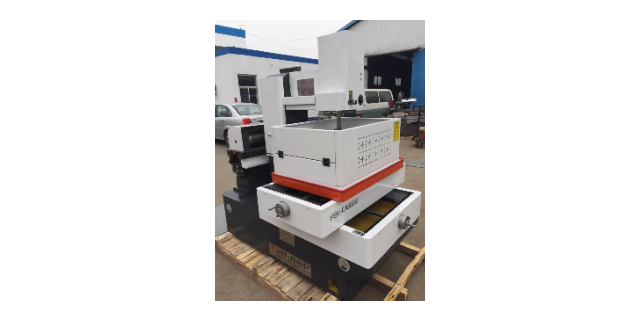
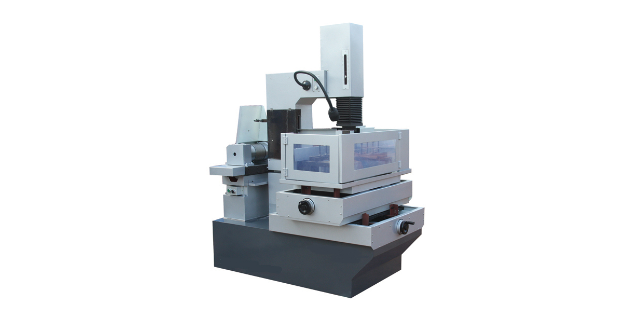
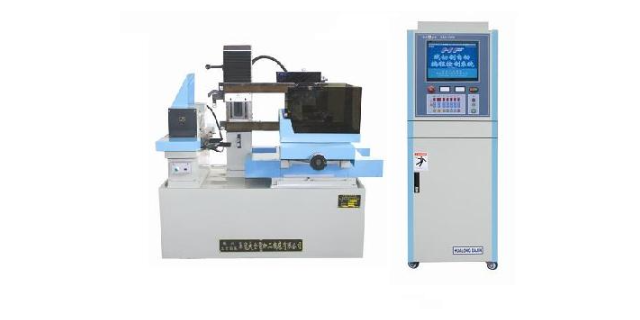
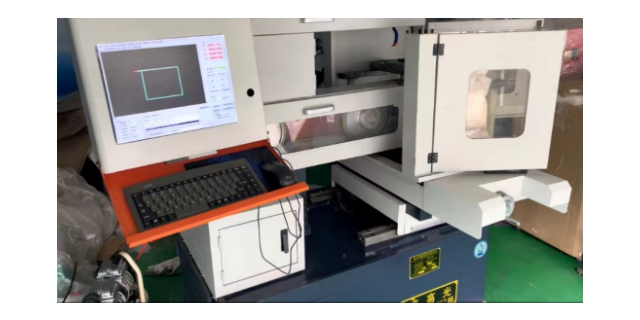
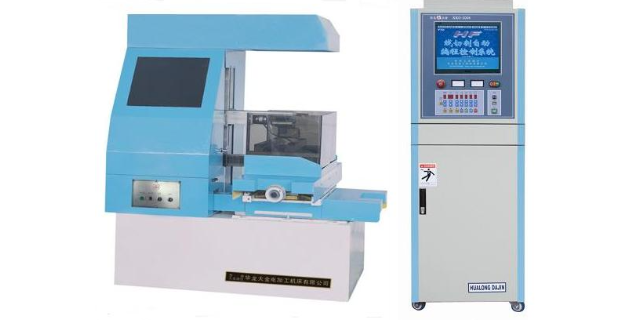
慢走丝电火花线切割机又被称作低速单向走丝线切割机,一般选用铜丝作为电极丝。电极丝以 0. 2 m /s 的速度进行单向连续放电腐蚀,因电极丝速度较低且不重复使用,且设备有恒张力控制的措施,故加工平稳、抖动较小、均匀,加工精度高,工件表面质量接近于磨削的水准。但由于机床采用无电阻防电解电源、全闭环伺服控制、精密机械结构,其价格比较高,因此相较于快走丝线切割机,使用成本较高。 中走丝电火花线切割机是将慢走丝线切割机的切割工艺融入到快走丝线切割机中,从而达到多次切割和无条纹切割要求,一般选用钼丝作为电极丝。中走丝兼顾了慢走丝和快走丝二者在切割工件时的优点,即在多次切割过程中,次采用快走丝的高速进行粗切割,第二次及后面几次采用慢走丝的低速进行精修与精磨,这样加工精度和表面质量可得到一定程度的提升,加工质量比快走丝高、但比慢走丝低。中走丝线切割机床的工作原理,你知道吗?彭州中走丝线切割机床供应
中走丝线切割加工后的条纹,要怎样消除?彭州中走丝线切割机床供应
表面粗糙度变差1)切割液使用时间过长,浓度不合适----保持冷却液浓度在11~12.5%,必要时更换切割液。2)主导轮及轴承磨损----观察电极丝运行是否抖动,听各部位轴承有无异常响声,由此来判断是否要更换轴承或导轮,必要时请更换。3)修切加工工艺有误----正确选用修切条件号及偏移量。4)工件变形---避免材料切割变形:材料热处理工艺合理;预加工穿丝孔;预切割释放应力;优化切割路径。5)钼丝损耗较多----更换新的钼丝。6)材料的组织结构问题----不同的材料加工效果不一样。7)机床状态欠佳----检查各导轮,丝筒部,导电块,各丝杠导轨的润滑是否在比较好状态。彭州中走丝线切割机床供应
目前,小模数齿轮广泛应用在微电机的减速机构中,一般采用滚齿或者插齿的加工方法。在多品种小批量生产或者...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeM...
【详情】中走丝技术在加工过程中,多次切割还需注意变形处理,因为工件在线切割加工时,随着原有内应力的作用及火花...
【详情】走丝线切割进入市场也已经有了好几年了,其实,中走丝这个名称目前在国家标准的数控机床产品命名中还没有,...
【详情】数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库...
【详情】中走丝机床是我国的电加工机床,在模具制造及零件加工领域内有广泛的应用,在中低档市场中占有相当的分量。...
【详情】电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火...
【详情】第三次切割的主要任务是精修,以获得较理想的加工表面质量。(1)脉冲参数:应采用精微加工脉冲参数,脉冲...
【详情】为了保证高精度的加工,机床的机械精度、脉冲电源精度、伺服控制精度(包括对机械运动、脉冲参数、走丝系统...
【详情】