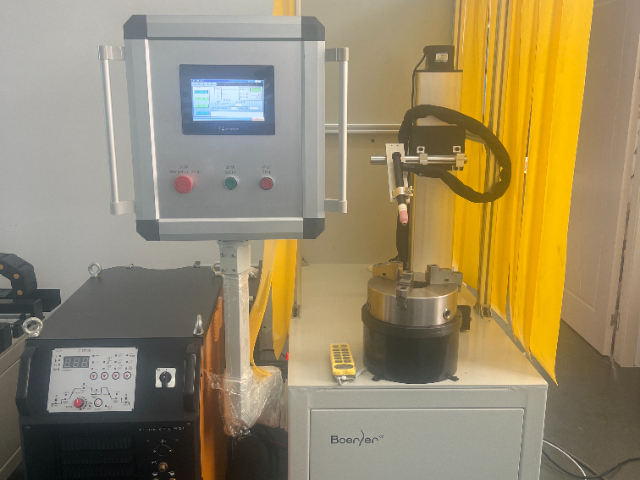
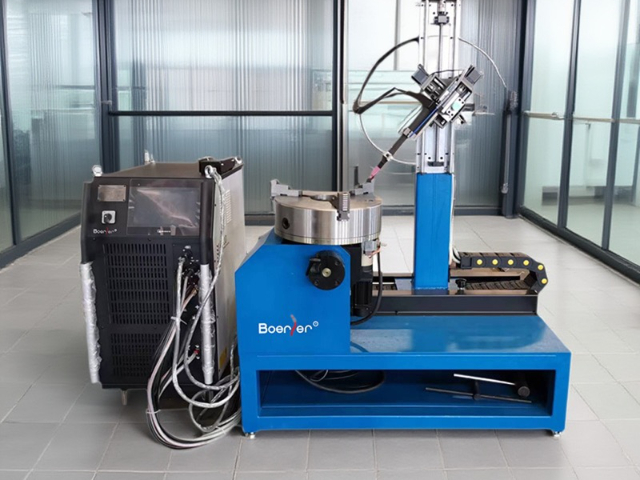
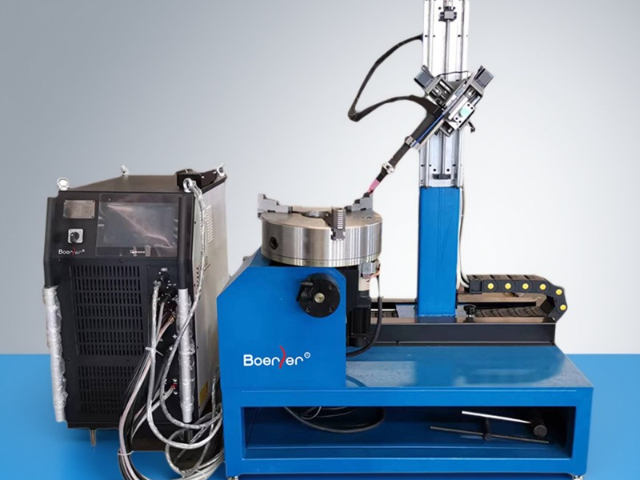
- 品牌
- 博尔勒,boerler
- 型号
- 管法兰专机
- 电源类型
- 直流电源,脉冲电源,逆变式电源
- 控制方式
- 半自动,自动,手动
- 是否数控
- 是
- 焊炬冷却方式
- 水冷
- 作用对象
- 金属,不锈钢,碳钢,钛合金
- 作用原理
- 逆变,脉冲
- 适用管径
- 10-500
- 额定容量
- 25
- 额定负载持续率
- 100
- 额定焊接电流
- 500
- 电流调节范围
- 5-500
- 焊接材质
- 不锈钢,碳钢,钛合金
- 工作电压
- 380
- 产地
- 江苏昆山
- 厂家
- 昆山博尔勒自动化科技有限公司
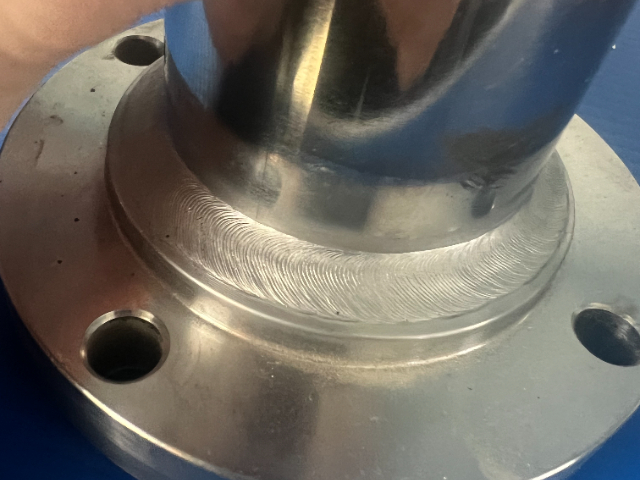
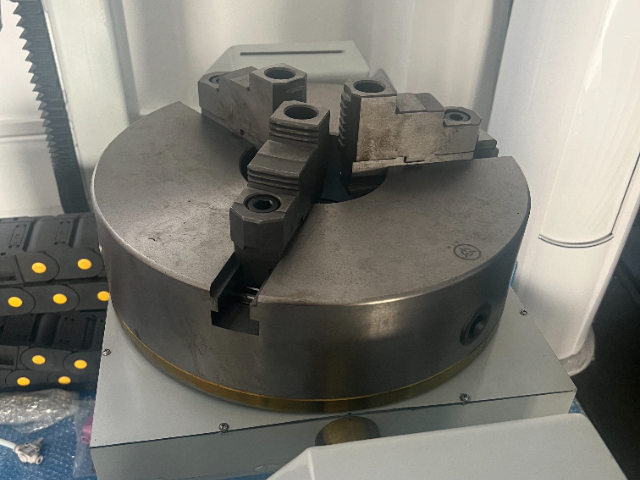
在压力容器制造中,接管、支管与主管连接形成的相贯线焊缝(俗称马鞍形焊缝)是自动化焊接的难点,其轨迹是复杂的空间曲线,且实际组对误差难以避免。本专机搭载的激光视觉跟踪系统,通过发射一字线激光扫描焊缝坡口,并以高帧率相机捕获激光条纹变形图像。先进的图像处理算法能实时提取坡口中心线的三维坐标,并与理论模型进行比对。当检测到因工件加工误差、装夹偏差或焊接热变形导致的轨迹偏移时,系统在毫秒级内生成补偿指令,驱动焊枪六轴机器人进行自适应调整,确保电弧始终精确对准坡口中心。此技术解决了传统示教编程无法适应实际组对误差的痛点,即使存在±3mm的装配错边或间隙变化,也能实现高质量焊接。在锅炉集箱、换热器管板等多接管焊接中,该系统将相贯线焊缝的跟踪精度稳定在±0.1mm内,使射线探伤一次合格率从依赖熟练工手动调节的约85%提升至99%以上,实现了高难度空间曲线焊缝的全自动化、高一致性生产。专为法兰焊接设计的卡盘与变位器,实现工件安装与不同角度的焊接。弯头法兰管管对接管法兰专机品牌
该专机将焊接工艺规划从依赖操作者经验的领域,转化为基于三维模型与规则的数字化智能过程。用户只需将工件的三维CAD模型及接头坡口尺寸导入软件,系统即可自动进行焊接任务分解。软件内核的智能算法会综合考虑接头几何形状、母材厚度、焊接位置(平、横、立、仰)、热输入控制以及变形较小化等多个约束条件,自动规划出每一层、每一道的焊接路径、焊枪姿态、焊接参数及层间冷却时间。系统生成的“焊接序列”不*定义了焊道位置,还优化了焊接方向与起弧点,以分散应力集中。编程结果可通过三维仿真进行虚拟焊接验证,提前发现可能发生的碰撞或可达性问题。在实际的船用柴油机重型曲轴箱焊接中,此系统将原本需要焊工数日筹划的复杂多道焊工艺,缩短至2小时内完成编程与仿真验证,并确保了施工现场工艺执行的精确复现,极大降低了对人员经验的依赖,实现了焊接质量的可预测性与稳定性。淄博中厚壁管管法兰专机价格碳钢法兰专机搭载双丝MAG系统,焊接效率较传统单丝提升60%以上。
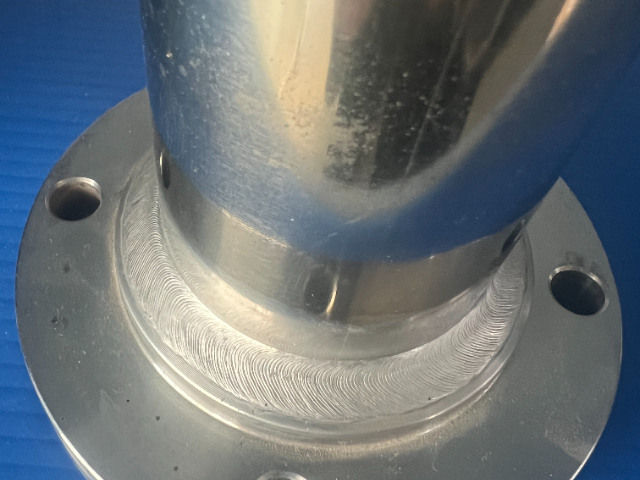
针对厚壁管道焊接中打底要求熔透均匀、填充要求高效快速的矛盾需求,本专机创新采用脉冲协同双送丝技术。该系统配备两套的送丝机与送丝软管,但共享一个特制焊枪。在管道根焊(打底)阶段,采用前丝进行冷丝或热丝TIG焊,通过精确的脉冲电弧控制实现单面焊双面成型,确保背部成形美观且熔合良好。完成打底后,系统无缝切换至“前后双丝协同”模式:前丝仍为TIG电弧,作为主要热源维持熔池;后丝为MIG/MAG电弧,以较高速度送入熔池进行填充。两根焊丝的电弧在相位和空间上精密协同,避免了相互干扰。此方案融合了TIG焊高质量与MAG焊高效率的优点,在填充盖面阶段,熔敷效率较纯TIG焊提升2-3倍,大幅缩短了厚壁管道的焊接周期。同时,由于热源主要集中于TIG电弧,整体热输入仍得到较好控制,有利于保持接头性能。此技术广泛应用于化工、电力行业厚壁主蒸汽管道、加氢反应器进出口管道的焊接。
对于厚板双面焊,在完成正面多道焊接后,需对背面进行清根处理,传统方法劳动强度大、质量不稳定。本专机将窄间隙焊与智能化清根融为一体。正面焊接采用窄间隙坡口和自适应摆动焊枪,减少填充量。焊接完成后,专机或配套的机器人携带内窥镜与激光扫描装置,对背面焊根进行三维形貌检测,精确识别未焊透区域的范围与深度。基于测量数据,系统自动规划清根路径,控制高速铣削主轴进行精密切削,形成均匀一致的U型槽,为背面焊接做好准备。整个过程全自动、数字化,清根精度达±0.2mm,完全避免了气刨带来的渗碳、热影响区扩大等问题。此智能双面成型系统实现了厚壁容器焊接从正面焊、反面清根到反面焊的全流程自动化闭环,是提升厚壁压力容器焊接质量一致性、降低劳动强度的性技术。全位置多层多道专机搭载离线编程系统,自动生成焊道排布与焊接序列。
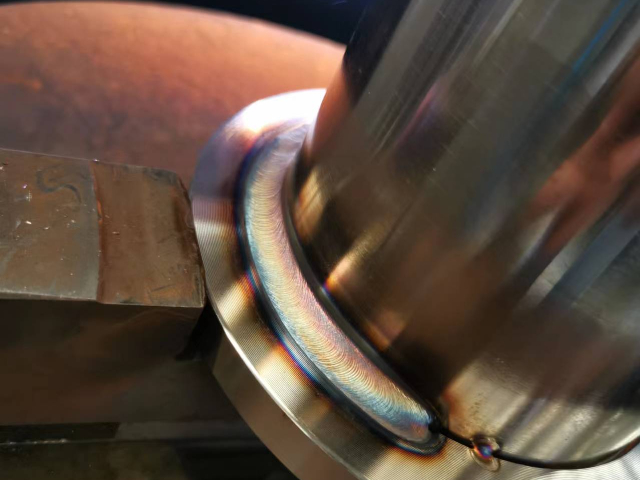
该专机独特技术在于其智能摆动控制系统。系统采用固定频率与幅值的摆动,。专机的高精度协同送丝机构与摆动动作严格同步,确保焊丝前列始终准确送入熔池前缘的比较好热力学位置。这一技术攻克了大坡口单道多层焊接中常见的侧壁未熔合、层间夹渣等缺陷。实际应用表明,在焊接壁厚32mm的316L不锈钢压力容器纵缝时,采用该自适应摆动技术,与传统手法相比,焊接层数减少30%,射线探伤一次合格率稳定在99.5%以上,同时焊接变形量降低约40%,明显提升了厚壁构件焊接的效率与质量可靠性。模块化变位器设计使一台主机可便捷切换,分别完成电机轴的旋转焊与筒体的直缝焊。浙江碳钢管法兰专机地址
氩弧焊管法兰专机采用脉冲TIG焊接工艺,确保管道法兰全位置焊接质量稳定。弯头法兰管管对接管法兰专机品牌
对于超厚壁管道(如核电主管道、重型化工管道),传统V型或U型坡口需要填充的金属体积巨大,导致焊接周期长、变形大、材料成本高。本专机基于窄间隙焊接(Narrow Gap Welding)理念设计,采用特殊的I型或极小角度的坡口(通常宽度8-12mm)。专机配备了超长杆身的特制焊枪,能够深入窄缝进行焊接。配合高精度的多层多道路径规划软件,系统可自动编排数十甚至上百道细微焊道的焊接顺序,确保侧壁完全熔合。与宽坡口相比,窄间隙坡口需填充的截面积减少可达60%以上,相应地节省约40%的焊材消耗,焊接时间缩短约50%。更重要的是,由于焊缝金属填充量大幅减少,产生的焊接残余应力和整体变形也明细降低,提升了结构的尺寸稳定性与疲劳性能。该专机通常集成有电弧或视觉传感,以监控窄缝内的熔池状态,防止未熔合缺陷。此技术是实现厚壁管道高效、质量、低成本焊接的关键,是重型装备制造领域的先进工艺。弯头法兰管管对接管法兰专机品牌
昆山博尔勒自动化科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来昆山博尔勒自动化科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!


- 浙江全自动智能管法兰专机工厂 2026-03-09
- 暖气管管法兰专机厂家直销 2026-03-08
- 陕西弯头法兰管管对接管法兰专机厂家直销 2026-03-08
- 广东卫生管法兰专机共识 2026-03-08
- 安徽中厚壁管管法兰专机焊接机 2026-03-08
- 上海通风管管法兰专机共识 2026-03-08
- 广州密封罐管法兰专机 2026-03-08
- 全自动圆管法兰焊接机管法兰专机生产厂家 2026-03-08
- 江苏弯头法兰管管对接管法兰专机生产厂家 2026-03-08
- 浙江智能全自动管法兰专机企业 2026-03-07
- 上海接管管法兰专机报价 2026-03-07
- 山东氩弧焊管法兰专机地址 2026-03-07